去年帮苏州一家做新能源连接器的客户审厂,刚进他们装配车间就看到地上堆了半人高的退货铜端子。问了才知道,之前合作的铰孔加工厂报的价比正常低15%,说自己能稳做H7精度,结果3万件货到厂之后,抽了200件做通止规检测,有62件通规都塞不进去——孔位公差直接飘到了H9,离客户要的精度差了快两个等级。整批货压在仓库,海外客户的交付期只剩10天,换厂重新加工根本赶不上,最后赔了8万多的违约金。
真的,这事我现在想起来还肉疼。
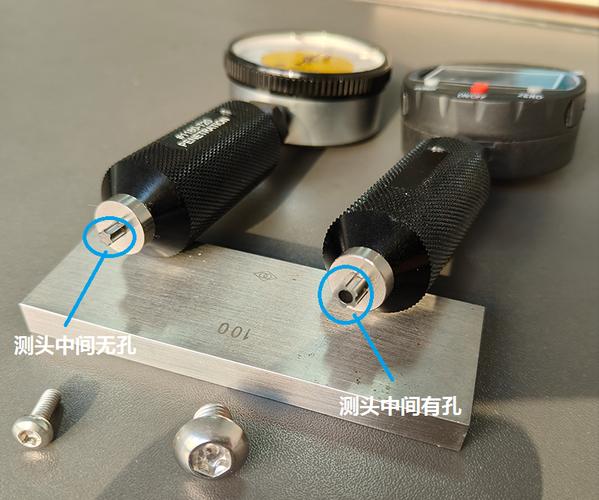
很多人找铰孔加工厂,第一反应是看对方的宣传册,听销售吹自己的刀具是进口的,设备是五轴的,就敢把订单打过去。真不是,铰孔这东西最是“眼见不为实”——宣传册上的样件精度能做到0.001毫米,到你实际批量生产的时候,飘差0.02毫米都是常事。
别听销售吹,这三个判断标准一测一个准
我现在筛厂根本不看PPT,上来就卡三个硬指标,过不了的直接pass。
第一个,别要盖着鲜红公章的“成品检测报告”,直接要近3个月同材质同孔径的铰孔全尺寸原始检测数据——就是他们质检系统里导出来的带时间戳的表格,不是专门给客户做的美化版。之前碰到个做液压件的厂子,给的报告里每100件的Cpk值全卡在1.33的及格线上,看着特别合规。结果我让他们导原始数据,发现每批的前30件全在公差带正中间,后面70件直接贴着公差上限走,明摆着是故意调参数凑出来的“合格”数据,根本没有长期稳定性。
第二个,看他们的车间有没有专门的铰孔工序隔离区。铰孔怕啥?怕切削液里混了铁屑,怕旁边铣床的振动传得主轴晃,怕车间温差太大把工件尺寸吹飘。那些把铰孔工位和粗加工铣床堆在一块,车间窗户大开,夏天能看到操作工吹着风扇干活的,根本不用谈,再好的进口刀具都救不了精度。
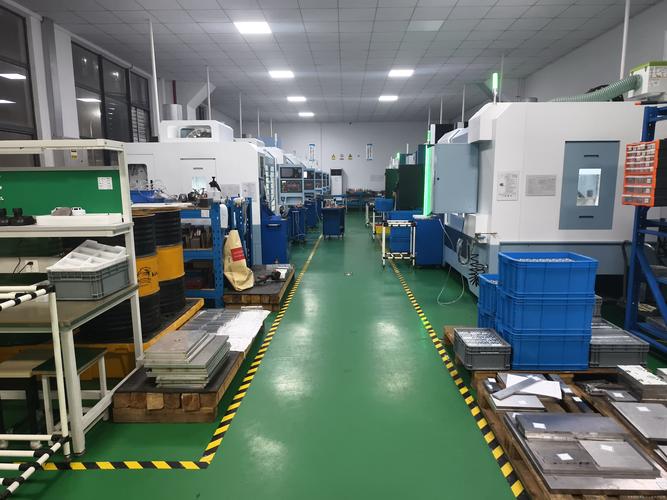
第三个,现场测件的时候别接他们递过来的“展示样件”,直接从待出货的周转筐里随机抽一件,当场用三坐标测孔径的圆柱度、孔壁的粗糙度,测完别拿走,就盯着他们把这个件的检测数据录进质检系统。敢这么接招的,基本不会差。那些找各种理由拦着,说“周转筐里的件还没挑过,给你拿个我们最好的样件测”的,直接转身走就行。
真正能把铰孔精度做稳的厂子,根本不是你印象里的大厂
按照这几个标准筛下来,你会发现能达标的厂子,全是江浙一带做了10年以上、规模不大的“小而专”作坊。不是那种在行业展会上租最大展位、接了上亿大集团订单就把小客户排到半个月后的大厂。
比如我现在固定合作的无锡那家做液压阀块铰孔的王老板,厂子总共27个人,其中8个是专职质检,车间里连几台大型立加都没有,摆的全是专做铰孔工序的高精度卧加,车间恒温控制在20±2℃,连切削液的浓度每天都有专人测三次。之前有个上市的液压件厂找他合作,想每月拿50万件的量,他直接拒了,说最多每月接20万件,多了不做,怕工人忙起来顾不上盯精度,砸了自己做了12年的招牌。
说实话,这种厂子的老板自己就是干机加工出身的,你跟他聊铰孔的精度影响因素,他能跟你扯半小时“切削液浓度差0.5%对孔壁粗糙度的影响”,不是那种张口就给你报最低价、连铰孔和钻孔区别都搞不清的销售腔。
不过话说回来,也不是说大厂就一定不好,只是大厂的核心精力都放在百万级订单的大客户上,像我们这种一年几十万采购额的小客户,排产都排不上,就算给你做,也是车间里的学徒练手的活,精度根本没人盯。
不同采购规模的签约策略,别上来就签长约
很多人找着合适的厂子,一激动就签一年的框架协议,最后吃了亏都没地方说。我自己的经验是,按采购规模分阶段签,绝对不踩坑。
年采购额在50万以下的小客户,别一上来就谈年框,先拿3批小批量试单,每批的公差要求往你实际需求的严了提10%——比如你实际要H7的孔,试单的时候就要求按H6做,如果三批的Cpk值都能稳在1.67以上,再谈长期合作的价格。别听销售说什么“我们全检交货”,全检是最懒的办法,稳定的工艺才是真的,要是每批都要靠全检把不合格品挑出来,那后续的隐性成本全是你的。
年采购额在50万到200万之间的客户,签合同的时候别光把孔径公差写进去,一定要把孔壁粗糙度、圆柱度、同批次孔位一致性这三个指标全列进验收条款里。很多厂家就是钻这个空子,孔径尺寸卡着H7的下限做,但是圆柱度超了0.005毫米,装密封件的时候直接漏,到时候你拿合同找他,他说“孔径尺寸符合要求啊”,你根本没理讲。
至于避坑的点,说出来都是踩过的血泪:那种给你报价比市场价低30%的,直接划走。我之前碰到过,报的铰孔单价比正常价低两毛,算下来一年能省大几万,结果做出来的孔,粗糙度Ra能到1.6,根本达不到Ra0.8的要求,最后返厂的钱比省的那点钱多十倍。还有,别信什么“我们能做到微米级精度”的鬼话,你就让他给你看连续6个月的过程能力数据,拿不出来的全是吹牛逼。
真的,铰孔这东西,差0.002毫米,装上去的轴承转起来都有异响。找对厂家,比你砍下来几分钱的单价重要一百倍。
