2026-10-24 14:57:59 分类:商机
去年十月夜班,车间那台跟了我们12年的C6140老车床,刚换完主轴的第三天,就因为轴瓦烧蚀直接抱轴,整个传动箱里的机油混着金属屑淌了半地面,连夜班的小徒弟都吓得不敢碰开关。
我当时踩着油污过去拆主轴,拿硬度计一测,表面硬度才HRC42,要求的是HRC52-58。再切了个小试样看金相,有效淬硬层才1.2mm,离要求的3mm差了快一半。
负责外协的小周站在旁边,头埋得低低的。他为了省成本,找了家报价比市场低30%的高频淬火机厂家,说人家试机的时候硬度全达标。
我当时指着他的鼻子骂,你为了省那万把块的外协费,现在整批27根主轴全要返工,光重新车、重新磨的成本就快两万了,客户那边扣的违约金还没算,你这便宜占的,比丢钱还亏。
真坑。
谁贪便宜谁死。
别盯着参数表看,淬火机的“底货”才是真本事
我在车间摸了22年的机床,从最早的电子管高频机摸到现在的IGBT全自动线,太清楚这里头的门道。
其实高频淬火的原理说穿了不复杂,就是靠感应线圈通高频电流,在工件表面打出涡流,把表层的金属快速加热到相变温度,再喷上水快速冷却,让表层变硬,芯部还保持原来的韧性。
别听那些销售扯什么”黑科技”,核心就三个数:加热温度、扫描速度、线圈和工件的间隙。
就说间隙吧,行业通用要求是1.8±0.2mm,差多了,要么温度太高把工件烧裂,要么温度不够淬不上硬度。
现在主流的机器就两条路线:一种是用了快几十年的老式电子管高频机,整机效率也就60%,费电得很,一小时比IGBT的多耗十几度电,但是胜在皮实,就算间隙差个1mm,也能靠拉满功率把温度顶上去,对工件的精度要求低。另一种就是现在吹得最多的IGBT逆变高频机,整机效率能到90%,温度控制精度能到±15℃,做精密小件的时候特别好用,就是娇气,间隙差个0.3mm,温度就能差出30℃,出来的硬度就不均匀。
行业里有个大家都不说的妥协:很多小厂家卖IGBT机器的时候,根本不给你配带光栅尺的间隙自动调整机构,就把线圈直接焊死在普通的铁支架上,试机的时候拿磨到尺寸公差为0的标准工件凑上去,间隙刚好1.8mm,测出来的硬度全达标,等你批量生产的时候,磨床出来的工件外圆有±0.05mm的公差,间隙就飘了,他就反过来怪你工件加工精度不够,根本不提自己省了那套几万块的调整机构。
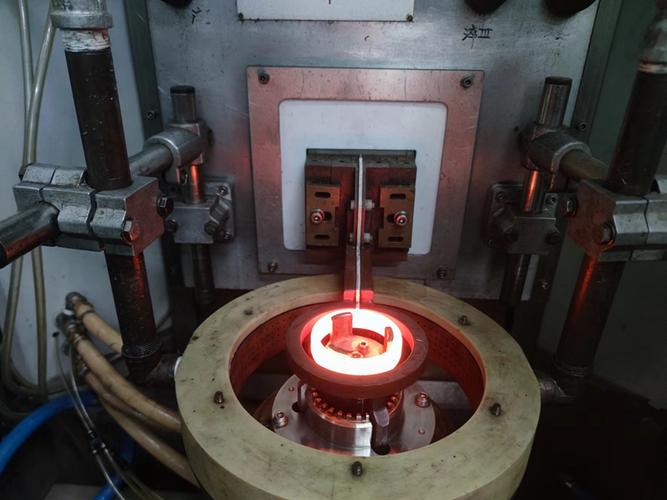 车间高频淬火机感应线圈对准40Cr轴件实拍
不过话说回来,就算机器配置全乎了,也不是什么活儿都能接。
不同的零件,找对厂家比买贵机器重要
就说两个我们踩过坑的场景。
第一个是汽车变速箱里的20CrMnTi齿轮。
隔壁配套的汽配厂前年找了家专做轴类淬火的厂家去淬齿轮,本来以为都是高频淬火,差不多就行。结果出来的800个齿轮,拆了20个做金相检测,有12个齿根根本没淬透,齿顶的硬度却高到HRC62,一装到变速箱里跑了500公里,就有3个齿轮断了齿。为啥?因为淬轴的时候是整圈均匀加热,用普通圆线圈就行。淬齿轮得用逐齿扫描的仿形线圈,还要在齿根位置加导磁体,把磁场引到齿根的位置,不然磁场全集中在齿顶,根本加热不到齿根。那家做轴类淬火的厂家,干了十几年轴,根本没做过齿轮,就拿普通圆线圈凑数,不出问题才怪。
第二个是煤矿上用的液压支柱活塞杆。
这东西的要求跟齿轮完全反过来,不能有局部硬度过高的地方,整个杆身的淬硬层必须连续,不能有软带——毕竟活塞杆要在导向套里来回伸缩,要是有个2mm宽的软带,用不了三个月就会被密封圈磨出沟槽,直接拉缸漏液。前年我们给本地一个矿上做配套,找的第一家厂家,说自己能淬活塞杆,结果第一批120根杆,测出来有17根在靠近台阶的位置有2mm宽的软带,根本没法用。后来找了家专做矿用配件淬火的厂家,人家直接把扫描速度调到9mm/s,线圈上贴了0.5mm厚的导磁体,出来的软带宽度全控制在0.3mm以内,装到支柱上用了两年,拆下来检查,表面的硬度还稳在HRC50。
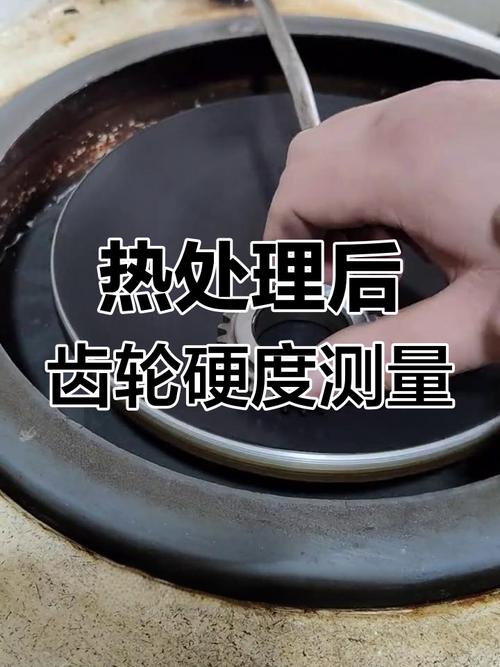 20CrMnTi齿轮高频淬火后齿根硬度检测实拍
吹得再凶的新风口,底下都藏着没人说的暗礁
这两年去展会转,满场的厂家都在吹自己的设备是”智能制造””全自动无人产线”,能对接MES系统,能代替进口货。
说实话,以前一台德国进口的高频淬火机,光硬件就要六十多万,现在国产的同配置机器,十几万就能拿下,确实是好事,给我们这些做机加工的省了不少钱。
但是这里头的坑,真的没人会跟你说。
就说那个检测标准的事,现在的国标还是2005年版的,要求淬硬层深度必须用金相切片法测,就是把工件切开,磨平腐蚀,在显微镜下量有效硬化层的厚度。但是90%的高频淬火机厂家,给你做检测报告的时候,都是拿里氏硬度计在表面打几个点,就说淬硬层深度够了——毕竟表面硬度达标,不代表深度够,等你把工件装上去,磨掉个2mm的表面层,里头软的地方就露出来了,找他的时候,他就说你使用不当。
还有更坑的,很多厂家吹的”全自动产线”,根本没有尺寸自动补偿功能。比如工件的外圆磨出来差了0.1mm,线圈和工件的间隙就从1.8mm变成了1.7mm或者1.9mm,加热温度就差了三四十度,出来的硬度全飘了。他根本不装那个能自动调整间隙的伺服机构,就靠人工把工件往夹具上一卡,就说这是全自动,反正试机的时候用的都是尺寸完全合格的工件,你看不出来问题。
还有那个所谓的”绿色节能”,很多厂家说自己的机器比老式的省电40%,还省水。结果呢,省水就是把原来的2立方冷却水水箱换成了0.5立方的小水箱,根本不配软化水装置,用个半年,水箱里的水就结满了水垢,堵了感应线圈的水道,直接把线圈烧穿,修一次就要几千块。
我前阵子跟车间退休的王师傅聊天,他干了30年的热处理,说的话糙理不糙:”淬火机好不好,别听销售吹得天花乱坠,你让他把冷却水的进水阀门拧到一半,跑半小时,看他的机器报不报警,就知道他有没有把流量传感器、过热保护这些底货给你配齐。”
真的是这样。
我们现在选高频淬火机厂家,从来不会先看报价,也不看他的参数表上写的效率有多高,就先让他拿我们的废工件,在他的机器上跑半小时,故意把工件的外圆磨得差0.1mm,看他的机器能不能把硬度做均匀,再看看他的冷却系统有没有装软化水装置,有没有独立的温度传感器。
毕竟这行做了这么多年,从来没有什么天上掉下来的高性价比,你省的那点钱,最后都会变成生产线上的故障、客户的投诉、返工的成本,加倍还回来。
对了,你们平时找高频淬火机厂家的时候,遇到过最坑的偷工减料的事是什么?是省了自动调整机构,还是用了拆机的IGBT模块?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了22年机加工,我见过的高频淬火机厂家,一半都在赚糊涂钱
文章链接:https://www.yxqcspc.com/18523/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
