上个月接的那批TC4钛合金定位块,客户采购拉着尺寸单直接拍我车间的工具台,搪瓷缸子都震得跳了一下。
“张工,你给的槽,开口差0.012mm,我们装不上陶瓷镶块。”
我当时正蹲在中走丝的床子边上掏导轮缝里的黑泥,那是电蚀出来的铜渣混着乳化液糊的,凉飕飕的顺着袖口往胳膊肘里钻。爬起来拿杠杆千分表卡完就笑——不是机床精度飘了。是前晚值夜班的小伙子换完钼丝,张力只拧了两圈。
说起来好笑,这台床子跟了我快10年,什么大风大浪没见过。大家天天在车间跟它打交道,都觉得摸透了,真踩起坑来,半分情面都不讲。
别信说明书,真实干活的参数都是磨出来的
很多人刚接触的时候,总觉得线切割就是靠放电烧金属,哪有那么玄乎。我刚学徒那会,师傅拿秒表掐我割45号钢的速度,要求是120mm²/分钟,差一点就罚我擦一下午床子。
现在市面上常说的技术路线分三种:快走丝、中走丝、慢走丝。销售嘴里的优劣对比听多了,真到车间里,全是没说透的妥协。
快走丝用的是0.18mm直径的钼丝,反复循环用,长期跑下来的实际加工精度,稳定在±0.015mm是常态,成本低,适合粗加工。中走丝就是在快走丝基础上加了多次修刀功能,标称精度能到±0.005mm,听着比快走丝强一大截。但行业里没人愿意明说的是——你要是用国产中走丝,连续跑8小时以上,导轮的轴承温升高了,精度直接掉回±0.02mm,跟快走丝差不了多少。更有意思的是,好多厂家对外宣传中走丝是三次修刀达镜面效果,实际跑起来,第二次修刀就已经把大部分余量切掉了,第三次修刀完全是凑数的,还多耗20%的加工时间,真要算性价比,两次修刀就够了——但谁会跟客户说这个呢?
慢走丝更不用说,用的是一次性的黄铜丝,加工成本是快走丝的6倍,但是人家真能稳在±0.002mm,不用频繁调张力,适合做高精度零件。
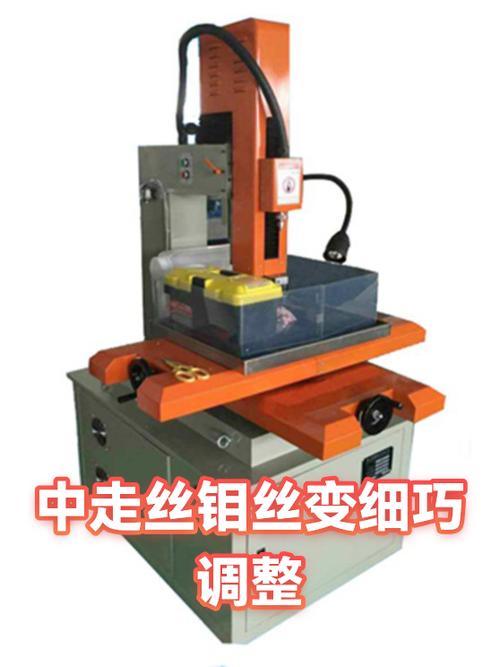
真到调参数的时候,说明书上的数值基本要打个折。比如割淬火Cr12MoV钢的时候,脉冲宽度设32μs、脉冲间隔设8μs,加工出来的面基本不用后续磨;要是图快把脉冲间隔降到4μs,直接就把工件烧出麻坑,线痕深得能卡进指甲缝。还有工作液的浓度,说明书说配1:10的乳化液就行,实际我们割硬质合金的时候,都把浓度调到1:4,浓度高一点,排屑快,不容易断丝。
之前有个新来的小伙子,严格按照说明书配的1:10的工作液,割硬质合金的时候一上午断了7次丝,最后还是老班长给他把工作液调浓了,才顺下来。
换个行业,规矩全变
别以为一套参数能打天下,换个加工场景,之前的经验能直接把你坑到哭。
先说汽车冲压模行业。之前接的一套汽车覆盖件拉延模,材料是Cr12MoV淬火到HRC58,要求割出来的型面转角R0.2mm,不能有崩口。这种高硬度模具钢的加工要求跟普通45号钢完全不一样,走丝速度绝对不能快——快了容易在转角处留个”凸瘤”,就是放电没排出去的熔渣,粘在型面上,后面钳工要抛半天。之前那个图快的小徒弟,把走丝速度拉到最大,割完那个R角一摸,糙得像砂纸,客户直接打回来重做,光废的那块钢料就值800多块。
再说半导体封装行业的零件。之前接的那批紫铜引线框架,厚度才0.3mm,要求割出来的孔位公差在±0.003mm,不能有变形。这种薄紫铜的加工要求,跟厚模具钢又是反着来的——脉冲能量要调得特别小,稍微大一点,热变形直接把薄铜片吹得翘起来,孔位就歪了。而且冲液压力不能开太大,大了直接把薄工件冲得飘起来,丝当场就断。之前有个客户从别的厂转过来的货,就是因为冲液压力开太大,1000个零件里有300个孔位偏了,全当废品处理了。
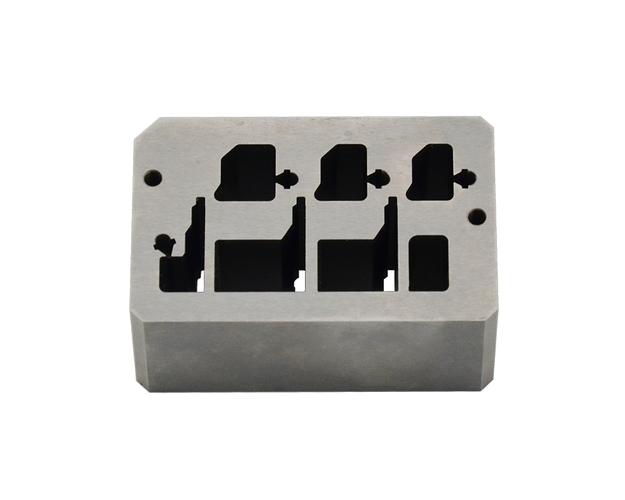
你看,同样是线切割,做模具和做半导体零件,要求完全是两个极端。前者要的是刚性好,能扛住高硬度材料的大电流放电;后者要的是温柔,一点多余的能量都不能有,不然就把薄工件搞变形了。
新风口下,藏着没人说的暗礁
这两年行业里喊得最响的就是智能制造、进口替代。我们厂去年也跟风上了一套带自动上下料机械手的线切割生产线,一开始觉得能省俩夜班工人,结果用了才发现,机械手找穿丝孔的精度差,每次穿丝要卡三四次,一天下来省的人工还不够耽误的产能。
还有现在好多国产机床厂说自己的慢走丝能替代瑞士的进口机型,实际用下来,割硬质合金的时候,表面的一致性还是差一截——同样的参数,第一块割出来粗糙度Ra0.8,跑了20块之后,就变成Ra1.6了,稳定性真的差远了。
说个行业里不愿公开提的难题。现在所有的精度检测标准,都是要求在恒温20℃的实验室里测的,报出来的精度数值漂亮得很。可实际车间里夏天38℃,冬天没暖气的时候只有10℃,机床的床身热胀冷缩,差个0.02mm太正常了。客户拿到检测报告,回到自己非恒温的车间一装,发现尺寸不对,就说我们加工的精度差,其实根本不是一回事。
更扯的是,现在好多航空类客户要求加工出来的零件表面不能有”白层”——就是放电的时候高温把工件表面烤硬的那层薄皮,但是翻遍现有国标,根本没规定白层的厚度允许值。我们自己测,一般割出来的白层厚度大概是10~15μm,要是客户要求白层厚度小于5μm,那得修刀5次以上,成本直接翻一倍。因为没有统一标准,每次谈价全靠嘴说,太容易扯皮了。
我师傅当年跟我说过一句土话,我记到现在:”线切割,三分靠机床,七分靠伺候。”
啥意思?就是你天天给机床擦导轮,每次换丝都把张力拉到位,定期换干净的工作液,比你买几百万的进口机床都靠谱。我见过有人花200多万买的进口慢走丝,三个月不换工作液,导轮缝里的渣堵得满满的,割出来的零件还不如人家天天擦的国产中走丝。
对了,你们车间跑线切割的时候,有没有遇到过那种明明参数都对,零件就是割不准的邪门事?
