2026-10-25 04:02:09 分类:商机
上个月三号班赶新能源电池壳的订单,24小时要出800件,离交货还有4小时的时候,抽检员蹲在机床边拆了10件工件,脸都白了。
10件里3件的密封槽深度差了0.08毫米,客户那边的气检台一插就亮红灯,这批货要是退回来,光返工加违约金就要扣掉小4万。
车间主任围着机床转了三圈,查刀具,查程序,查主轴跳刀量,啥问题都没有。徒弟蹲在旁边记数据,突然喊我:“师傅你快来看这表!”
我凑过去一看,机床边的气动三联件上的压力表,指针抖得像冬天在外面挨冻的人,晃幅快有半格。
那天我们查了俩小时,才发现是隔壁工位的吹屑气管漏了个洞,空压站的压力一到后半夜用气少,本来就稳,这漏点一吸,直接把这边的夹紧压力拽得上下晃。
那些被我们忽略的“气压小脾气”
我刚进厂的时候,师傅就说,机加工的废品,一半是刀具磨的,一半是气闹的。
别觉得这话夸张。空压站出来的压缩空气,本来是0.7-0.8MPa的稳压力,顺着几千米的管路走到机床端,我们要求的终端稳压精度是±0.015MPa——别小看这0.015MPa,对φ63的标准夹紧缸来说,0.01MPa的波动,对应的夹紧力差就是31N,差不多相当于多压了半瓶矿泉水的重量。
更别说管路的压损,每100米管路的正常压损是0.03MPa,要是管路里漏点多,或者弯头多,压损能直接翻三倍。
现在大家解决波动的路子无非两种:要么在每台机床的进气端装独立的精密稳压阀,带膜片反馈的那种,响应速度快,稳压精度能到±0.005MPa,就是贵,一个进口的小阀就要小两千;要么就在车间的主管路装个大容积的储气罐,一般选2立方的,能消掉80%的大流量波动,成本能降80%。
说个行业里没人愿意摆到台面上的事:现在中小厂算成本的时候,从来不会把气动稳压的成本算进设备投入里。20台机床,每台装个带膜片反馈的精密稳压阀,连安装带调试要4万块;要是在主管路装个2立方的储气罐,加个总调压阀,满打满算才1万2。所以哪怕大家都知道末端的稳压精度最多只能到±0.03MPa,碰到高精度订单容易出问题,也还是会选后者。真碰到要做高精度件的订单,就临时把车间里别的工位的气动吹屑、气动传送带全关了,凑个静态的稳定压力出来用,等订单做完再开回去——这操作我见过不下十个厂这么干,没人觉得有问题。
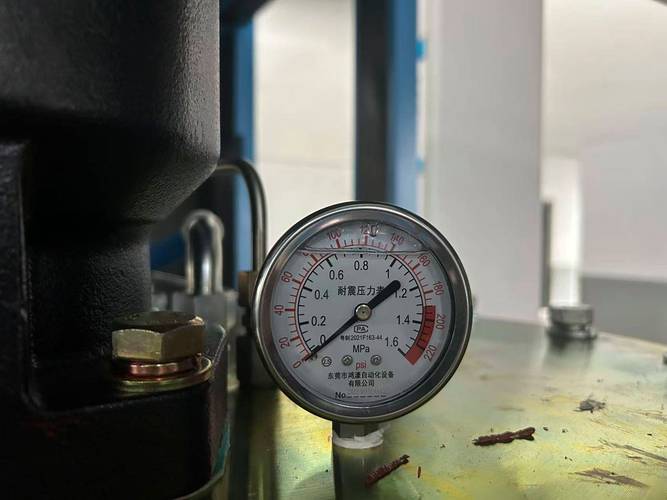 机加工车间机床端气动三联件压力表抖动实拍
同样是气动波动,不同行业的耐受度天差地别
别觉得所有车间对气动波动的要求都一样,我跑过的厂多了去了,差得能离谱。
就说汽车零部件加工,之前那个电池壳的事,为啥差0.08毫米就成废品?因为那个密封槽是靠气动顶紧的工装固定的,要是压力掉了0.02MPa,工件在铣削的时候就会顺着切削力窜个几十微米,直接导致密封槽的同轴度超差,客户那边上氦检漏,一漏就是几千帕,根本过不了。那次我们拉荒了120件工件,补焊都补不了,直接当废铁卖,亏的钱够装3台机床的独立稳压阀。
再说说电子行业的SMT车间,之前给东莞的一个客户做设备调试,他们的贴片机良品率一直卡在98.2%,找了半个月,换吸嘴,换供料器,改贴装坐标,啥招都用了,就是上不去。最后我蹲在贴片机旁边盯了10分钟压力表,发现每天早上8点半早高峰的时候,车间里的气动传送带同时启动,贴片机端的正压会突然掉0.04MPa,连带真空发生器的输出真空度掉了1.2kPa,这种真空度根本吸不住0201的小电阻,贴的时候直接掉料或者飘移。我们给每台贴片机的进气端加了个0.1立方的微型储气罐,三天之后良品率直接升到99.7%,老板当时要给我们塞红包,我都不好意思说,这问题找起来太简单了,就是没人愿意蹲下来盯10分钟压力表。
 SMT贴片机真空气动回路结构示意图
都在吹智能制造,可气动波动的坑还没填平
 都在吹智能制造,可气动波动的坑还没填平
最近这两年大家都在讲数字孪生、黑灯工厂,我去参观了好几个号称“全数字化”的车间,看他们的MES系统,能实时看到主轴转速、进给速度、刀具寿命,甚至连车间的温湿度都能精准显示,就是看不到每台机床端的实时气动压力数据。
不是没有技术。现在新出的数字气动元件,自带压力传感器,能把波动幅度、波动频率实时传到系统里,成本也不高,一个传感器才一百多块。但就是没人装。为啥?因为大家觉得气是“辅助系统”,不是核心加工参数,没必要花那个钱。
说个行业里没人愿意公开的难题:现在现行的压缩空气供气标准,还是十几年前定的,只要求终端的最低压力不低于0.5MPa,根本没有对波动幅度、波动频率的强制要求。说白了,哪怕你终端的压力一直卡在0.6MPa,但是每秒钟上下抖个0.05MPa,按照标准你也是达标的,但是碰到高精度加工,这种波动直接就是废品。
更别说现在大家都在搞进口替代,把原来的进口精密稳压阀换成国产的,价格能降60%,但是国产阀的响应时间是0.3秒,进口的是0.05秒。碰到那种瞬时的大流量用气,比如吹屑阀一开,国产阀要等0.3秒才能把压力补回来,这0.3秒的时间,刚好够夹紧力掉一截,出个废品。上次跟几个同行在酒桌上聊,大家都叹气,说真要搞黑灯工厂,连最基础的气压稳不稳都不知道,开一晚上出几百个废品,第二天师傅们去捡都捡不过来。
我在车间摸了20年机床,我们车间老主任以前总说一句土话:“电好查,气难找,别光看数够不够,得看表晃不晃。”
现在我们车间每次换班,第一件事不是按循环启动,是先蹲下来盯着机床边的压力表看10秒——要是指针晃的幅度超过一根头发丝的宽度,就先去查管路漏不漏,有没有哪个工位在偷偷接大流量的气动工具,别等出了废品再后悔。
说真的,这些事没有哪个课本会教,也没有哪个标准会写,都是这么多年踩坑踩出来的经验。
对了,你们车间有没有碰到过那种找了好几天的废品原因,最后查出来是气动波动闹的?评论区聊聊,我看看是不是我一个人踩过这么多坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干机加工20年:藏在车间角落里的气动波动,才是拖垮良品率的隐形凶手
文章链接:https://www.yxqcspc.com/18548/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
