上个月接的那批液压阀块,客户质检科的张工电话打过来的时候,我手里的搪瓷茶缸都差点掉地上。
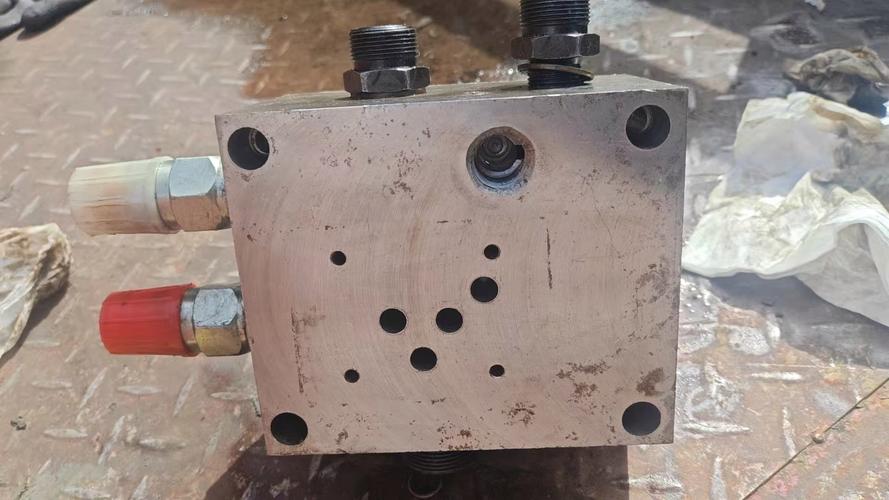
“你们这阀块做耐压测试,打到16兆帕就渗油,拆下来探伤,密密麻麻全是针尖大的孔——不是气孔,是缩松!”
我当时就骂了一句娘。
赶这批货的时候,熔炼班的小王为了抢进度,把浇注温度比工艺卡提了20度,我当时在现场瞟了一眼,想着差不了多少,就没拦。
这一下,赔了人家8万的返工费,还丢了下半年的续单资格。
说穿了,缩松就是铁水凝固时没填上的坑
刚进厂的时候,我总觉得缩松是啥高深的冶金问题,跟着师傅干了十年才明白,根本不是那回事。
铁水从液态转固态的时候,体积会缩小——灰铸铁的体收缩率大概在3.8%左右,球墨铸铁能冲到6.2%。
这部分缩下去的体积,要是没有多余的铁水补上,就会在铸件里留下大大小小的孔隙,就是缩松。
我们车间现在常用的两种工艺路线,说穿了就是两种补缩思路。
一种是顺序凝固:让铸件厚的地方先凉,薄的地方后凉,在最厚的地方加冒口,让冒口里的铁水慢慢补到铸件里,几乎不会出缩松。
另一种是同时凝固:让铸件所有地方差不多同时凉,靠铁水凝固时的自身膨胀补缩,省事儿,但是壁厚差大的地方很容易出问题。
不过话说回来,行业里有个心照不宣的妥协——
顺序凝固的冒口重量,通常是铸件净重的25%左右,这部分铁水最后都要切掉回炉,纯纯的成本浪费。
很多厂接了中等要求的单子,明明工艺要求用顺序凝固,都会偷偷把冒口做小三分之一,甚至把保温冒口换成普通砂冒口。
只要探伤能过就交差,真等客户用的时候出问题,大不了赔点返工费,比一开始就多掏25%的铁水成本划算多了。

我上次跟一个同行喝酒,他说他们厂做普通机床铸件,从来不用顺序凝固,十年了也没出过啥大事。
你敢信?
不同行当的人,对缩松的态度天差地别
说实话,缩松这东西,没有绝对的好与坏,全看你用在啥地方。
第一个接触的场景就是刚才说的高压液压件行业。
我们做的液压阀块,通的都是高压液压油,要求内部连通缩松的孔径不能超过0.1毫米,不然一打压就渗油,直接报废。
上次那批货,就是因为浇注温度高了20度,体收缩率涨了0.4%,加上冒口被偷偷做小了,补缩不够,才出了问题。
第二个场景是起重机配重铸件。
去年给沧州的一个起重机厂做的2.1吨配重,人家根本不要求探伤。
只要重量够,外观刷完漆平整,内部哪怕有直径5毫米的缩松都没事——毕竟配重就是压重的,只要结构不裂,根本不影响使用。
我们当时为了省成本,直接用同时凝固,连冒口都没加,交了300多件,人家拉走的时候连看都没多看一眼。
你说这找谁说理去?
同样是缩松,在液压件里是致命缺陷,在配重里连个问题都算不上。
吹得神乎其神的智能制造,还没搞定缩松的老毛病
现在很多厂都在上数字孪生系统,销售吹得天花乱坠,说输入铸件尺寸、铁水成分,就能模拟凝固过程,提前预判缩松位置,把缩松率降到0.1%。
我呸。
说个行业里没人愿意公开的难题:铁水在熔炼的时候,哪怕硅含量差0.1%,体收缩率就能差0.3%。
现在的在线传感器,根本没法实时测出炉铁水的精确成分,只能取样去光谱仪化验,等结果出来,铁水都已经浇到砂型里了。
模拟的结果再准,也赶不上实际的成分波动,有啥用?
还有个标准滞后的坑:现在国内的铸件缩松检测标准,还是1997年的射线探伤标准。
但是现在很多高端客户要求用超声探伤或者CT检测,不同方法测出来的缩松评级能差两个等级。
上次有个客户拿CT扫出来我们的铸件有二级缩松,但是按我们的射线报告是一级,扯了半个月,最后还是赔了钱。
说白了就是标准不统一,谁的检测方法新,谁就有话语权,小厂根本扛不住。
我师傅当年在车间干了一辈子,跟我说过一句土话。
“浇钢浇铁,不如补缩补得对,缩松不找你,全靠眼要毒。”
啥意思?就是你别光靠工艺卡、靠软件,现场盯浇注温度、盯冒口大小、盯铁水成分,比啥都强。
对了,问你们一句——
你们有没有遇到过,明明按工艺做了,还是出缩松的怪事?或者为了赶进度偷偷改工艺,最后栽了大跟头的?
