是之前供的新能源水冷板。装到车上跑了3000公里,电池冷却回路漏液,差点把高速上的车烧了。
拆开焊缝一看,我当时都气笑了。
钎料是化开了,全浮在焊缝表面,像撒了层碎玻璃碴子,根本没钻到缝里去。旁边跟来的小徒弟还懵,说钎料都熔了怎么会漏?
我没跟他废话。这就是典型的钎焊没做对,跟熔焊根本不是一回事。
别被教科书骗了,钎焊的核心根本不是“焊住”
很多人对钎焊的印象,就是“温度比熔焊低一点的焊接”。
扯。
核心是母材不熔化,靠液态钎料的毛细作用填缝结合。就像两张干净的玻璃贴在一起,水会自己钻到中间缝里那种原理。
我们车间常用的铜基钎料,熔点稳定在720℃,比紫铜本身1083℃的熔点低了快400度——这才是钎焊能不烧坏母材的根本。
现在行业里主流的两条技术路线,说穿了就是俩路子。
一个是真空钎焊。把工件抽到高真空环境里加热,没有氧气,焊缝不会氧化,出来的工件亮堂堂的,不用打磨。另一个是连续保护气氛炉,通着氮气或者分解氨的气氛,工件排着队过炉子,效率是真空炉的三倍。

说到这就得提个行业里没人愿意明说的妥协。
按工艺要求,真空钎焊的炉膛得抽到1e-3Pa的真空度,才能保证工件表面的氧化层彻底分解排走。但多少厂是这么干的?
抽个20分钟,真空度刚到1e-2Pa,直接升温开焊。
为啥?抽真空的时间省下来,一炉能多跑20分钟,一天就能多出三分之一的产能。焊缝表面看着也亮,水压试漏的时候也查不出来问题,等工件装到设备上跑个半年,氧化层慢慢把焊缝堵死,导热率掉一半,甚至直接开裂。
还有个更常见的妥协。
铝钎焊本来要求钎缝的装配间隙得控制在0.03-0.08mm,毛细作用最舒服的区间。但车间里为了装夹快,直接把间隙放到0.2mm——觉得反正钎料多填点就行。
实际上间隙超了,钎料根本靠不住毛细作用往缝里钻,焊出来的焊缝跟夹心饼干似的,外面一层壳,里面全是空的。
不同行当的钎焊要求,差得能有十万八千里
别以为钎焊就是一个参数打天下。
同样是铝钎焊,汽车热管理用的水冷板,要求焊缝能扛1.2MPa的水压,保压30秒不渗,抗振动疲劳跑10万公里不裂。就为这个要求,我们之前跟外协厂扯了快三个月——他们为了提产能,把炉温从标准的610℃硬提到630℃,出来的工件看着焊缝亮堂堂的,实际铝母材已经过烧,强度掉了40%。
最后这批货装到客户车上,跑了三个月就漏,我们赔了快20万。
真的差远了。
去年我们接了某航发厂的蜂窝密封环订单,要求跟汽车件完全不是一个逻辑。
那个密封件是蜂窝状的结构,钎焊的时候绝对不能让钎料流到蜂窝孔隙里,不然密封的间隙就废了。要求钎料的铺展宽度不能超过0.5mm,多一点都不行。
我们当时调了快两个月的助焊剂浓度,换了三种不同粒度的钎料膏,才把这个精度摸透。
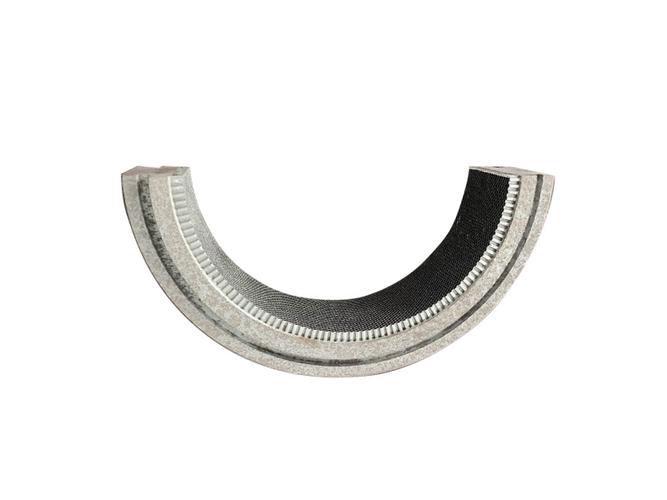
说实话,给航发做活的时候,连车间里平时爱偷懒的小伙子都不敢瞎改参数。
之前有个学徒装夹的时候,把蜂窝环的位置歪了0.2mm,焊出来的工件直接堵了三个蜂窝孔,整个件报废——那一个件的成本,够我们做十套水冷板的。
现在吹得厉害的智能钎焊,藏着不少没人愿意说的雷
这几年车间里也上了不少新设备。
比如炉子里的在线测温系统,每秒钟采集一次温度,能把整个炉区的温度波动控制在±2℃,比之前老工人守在炉子边盯着表的±15℃波动,强了不是一点半点。
还有绿色制造的要求。之前我们用的含镉银钎料,焊接的时候烟大,毒性也大,现在全换成了无镉的银基料,成本高了30%,但是环保查得严,也不得不换。
进口替代的进度也比我想的快。之前我们用的德国进口银钎料,一卷1200块,现在国内的料测下来,铺展性、强度跟进口的差不了多少,一卷只要700块,现在已经替了80%的进口量。
不过话说回来,这里面的雷,真的不少。
最核心的一个难题,就是现在根本没有统一的钎焊接头微裂纹检测标准。
很多厂的检测就是靠水压试漏,能扛住压力就算合格。但那些宽度小于0.02mm的微裂纹,打10MPa的水压都不漏,可到了零下40度的环境里,热胀冷缩个几次,裂纹直接扩开。
去年有个做制冷配件的朋友,出口到欧洲的一批蒸发器,到港了被抽检出来内部有微裂纹,整批退运,损失了快三百万。为啥?他按自己厂的标准做的,根本不知道人家欧洲的检测要求是要做100%的X射线探伤,把所有微裂纹都筛掉。
标准滞后的坑,真的能把人埋了。
昨天在车间门口碰到干了30年的张师傅,他蹲在台阶上抽烟,跟我唠。
他说钎焊哪有那么多高科技啊,老祖宗传下来的理儿没变。
“钎焊没什么巧,缝要细,火要稳,钎料要喂得准——你糊弄它,它早晚糊弄你。”
我想想也是。
这么多年见过的钎焊质量事故,十有八九不是设备不行,是人偷了懒。
对了,你们车间做钎焊的时候,有没有碰到过那种探伤全过,水压试漏也合格,一装到设备上跑俩月就漏的怪事?
