刚啃到一半的肉夹馍还搁操作台上放着,凉皮都凝了一层油。
张师傅隔着两个工位就扯着嗓子喊——那台刚调了三天的数控重型卧式车铣复合加工机床,刚精铣完的3.2米风电主轴,端面跳差错了0.02mm。
客户的驻厂代表当时就把三坐标报告拍我手上,说这货要是装到机组上,跑满一年的振动值能把塔筒晃得掉漆。
整批12根主轴全卡在探伤区,光返工的工时费就扣了班组小两万。
说真的,好多人觉得这机床就是个大点的车床,真出问题的时候,你连它为啥犯病都摸不着头脑。
拆开看,这货到底跟普通车床差在哪
好多人上来就给我念定义,说这机床是集合车削、铣削功能的大型加工设备。扯啥呢。
跟普通车床比,核心就三个硬指标。
第一是1600mm的导轨跨距——普通6110车床的导轨跨距才630mm,根本扛不住十几吨的工件重量,转起来床身都晃。
第二是0.008mm的主轴径向跳动——这是精加工的底线,要是跳动超了,车出来的圆度根本达不到风电、船舶的要求。
第三是12mm的硬钢最大吃刀量——这是粗加工效率的核心,吃刀量上不去,干个大工件得磨磨唧唧好几天。
现在行业里主要走两条技术路线,谁也不服谁。
一条是国产设备常用的静压导轨+直连电主轴,吸振好,拉荒的时候不震,但是对液压油的清洁度要求极高。
另一条是进口高端设备常用的镶钢滚动导轨+齿轮箱机械主轴,精度保持性好,跑五六年都不用刮研导轨,但是吸振差,干大切深的时候刀杆震得跟筛糠似的。

说穿了,行业内没人会明说——不管你买哪条路线的设备,都得在“粗加工效率”和“精加工精度保持性”之间选边。
好多销售吹得天花乱坠,说我们这机床既能干12mm的大切深粗活,又能长期保持0.005mm的跳动,真拉回车间试三个月,要么粗加工的时候震得刀头崩半拉,要么精加工跑半年精度就掉一倍。
我们厂当时也踩过这个坑,后来没辙,花12万给静压导轨加了三级过滤的高精度油站,把之前10μm精度的滤芯全换成3μm的,又让厂家重新调了导轨的预压量,才勉强把两边的要求凑齐。
这事儿,哪个销售会在你签合同的时候主动提啊?
换个场景,这机床的脾气全不一样
别觉得买了台万能机床,啥活都能接。不同行业的工件,对机床的要求差得能有十万八千里。
就说风电行业的主轴加工吧。这玩意儿单根净重11吨,长度3.4米,最烦的就是反复吊装找正——十几吨的东西吊一次,光打表找正就得俩小时,效率低不说,累计的装夹误差根本达不到要求。
之前我们老车间干的时候,得先在普通车床上车完外圆,吊下来上铣床铣键槽,再吊到钻床上打螺栓孔,整根的加工周期是27个小时,废品率能到8%。
后来换了这台车铣复合的机床,一次装夹,外圆车完直接转铣头,把键槽、螺栓孔、定位槽全干完,整根的加工周期压到8.5个小时,同轴度稳定在0.01mm以内,废品率直接降到0.1%。
再说到船舶行业的舵杆。这东西更夸张,10万吨散货船的舵杆长11.7米,净重28吨,材料是35CrMo锻钢,硬度能到HB280,对机床的扭矩要求高到离谱。
之前找的小机床干,主轴扭矩才2000N·m,吃刀量最多开到2.5mm,光粗加工就干了4天,还因为刚性不够,表面全是震纹,光打磨就花了一天。
后来拉到这台重型车铣机床上,主轴扭矩能到12000N·m,吃刀量直接开到10mm,粗加工一天就干完了,连带着法兰端的24个螺栓孔,直接用铣头钻出来,不用再上摇臂钻一个个找正,又省了大半天。
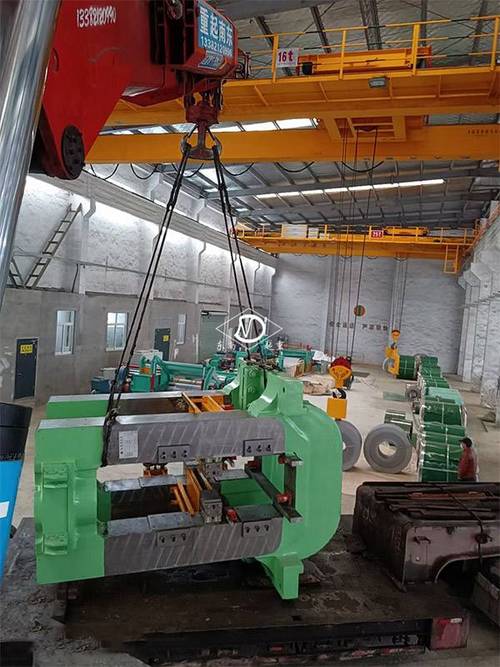
你看,同样是重型车铣机床,干风电的活要的是装夹一次成型的精度稳定性,干船舶的活要的是大扭矩的粗加工能力,根本不存在什么“万能参数”。
现在吹得凶的智能制造,藏着多少没说透的坑
这几年国产的这类机床确实起来了。之前同规格的德国进口机床,一台6米的得要6800万,现在国产的同参数的,才1300万,性能差不离,售后还快——之前进口机床的轴承坏了,得等俩月从德国发配件,现在国产的,售后师傅24小时就能到现场,带着配件直接换。
好多厂都换国产的,毕竟省下来的钱,够给班组发三年的奖金。
不过话说回来,现在吹得凶的智能制造,真不是装个传感器就完事了。
我们厂去年给这台机床装了全套的在线监测系统,能实时测主轴的振动、温度、负载,一开始觉得挺高级,后来用了半年才发现,所谓的智能热补偿,根本不准。
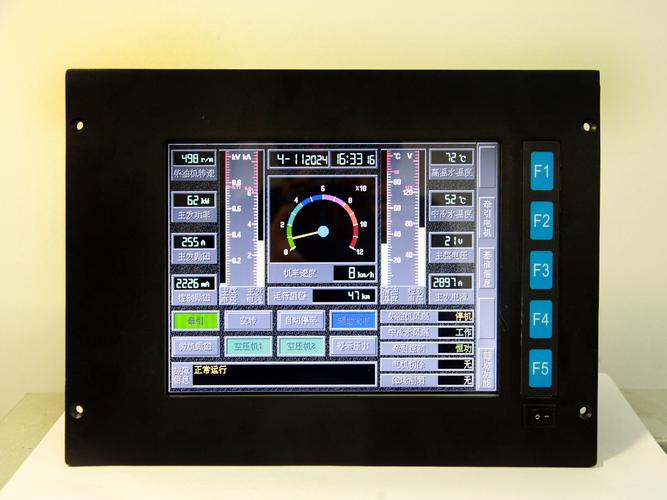
行业里没人愿意公开说——现在的机床精度验收标准,还是按实验室20℃恒温环境定的。
可我们车间是什么条件?夏天最热的时候,车间里能到36℃,冬天没暖气的时候能到5℃,机床的床身6米长,上下差个10℃,热变形就能到0.07mm,比精加工的公差还大7倍。
好多厂上智能系统的时候,直接拿厂家出厂的补偿参数往里套,根本不根据自己车间的温度梯度、地基沉降量做校准,结果就是,系统显示精度完美,实际干出来的工件,端面跳动能超0.05mm。
更扯的是,现在的验收都是空载测精度,真带载干上三个小时,主轴温度升上来,热变形把精度拉没影了,也没人管。
去年有个同行跟我吐槽,说他们厂花了大几百万上的智能机床,验收的时候测的精度全达标,结果生产线上干了俩月,一半的工件因为热变形超差,最后只能找补偿师傅天天蹲在机床旁边调参数,跟之前的老机床没啥区别。
前几天夜班,我蹲在机床旁边摸导轨的温度,干了32年的王师傅递了根烟过来,说啥智能系统都不如老经验靠谱——别光盯着屏幕上的数字飘不飘,摸一下导轨是不是温得均匀,听一下主轴的声音是不是顺,闻一下切削液的味道有没有变,比啥报警都早知道机床要出问题。
这话真没说错。
上次那批风电主轴超差的事儿,后来查出来就是导轨的温度差了4℃,要是当时夜班的徒弟摸一下导轨,发现一侧的温度比另一侧高了快10度,提前调整一下导轨的预压,也不至于废了那批货。
干我们这行,从来没有什么一劳永逸的参数。
机床是死的,人是活的。
不知道各位同行有没有碰到过,明明机床的出厂检测报告全合格,一装夹重工件干上俩小时,精度就飘得找不着北的情况?你们都是怎么把热变形的问题压下去的?
