去年腊月初八,凌晨两点十七分,我裹着沾了淬火油的军大衣接的电话。
是河北的老客户,嗓门大得震得听筒嗡嗡:”你家的轴断了!刚装上车跑了三百公里,半轴直接折在高速上!”
我骑电动车二十分钟冲到车间,拉出来待检的同批次半轴,磁粉探伤一照。
好家伙。
淬火层偏了三分之一,靠近花键的位置软得能划动,表面硬度才42HRC,要求是58到62啊。
查来查去,不是操作的小年轻偷了懒。
是上个月图便宜收的那台二手固态高频感应加热淬火设备,谐振电容的容量飘了,没人测,电流频率偏了快8kHz,直接把本该打在表层的热量,渗到心部去了。
这事之后我才跟车间那帮小崽子说,别觉得这铁疙瘩是个不重要的配角。
它闹脾气,能把你大半年的利润全赔进去。
别光看铭牌,这设备的参数藏着半本车间的坑
我干这行22年了。
踩过的坑能绕车间三圈。
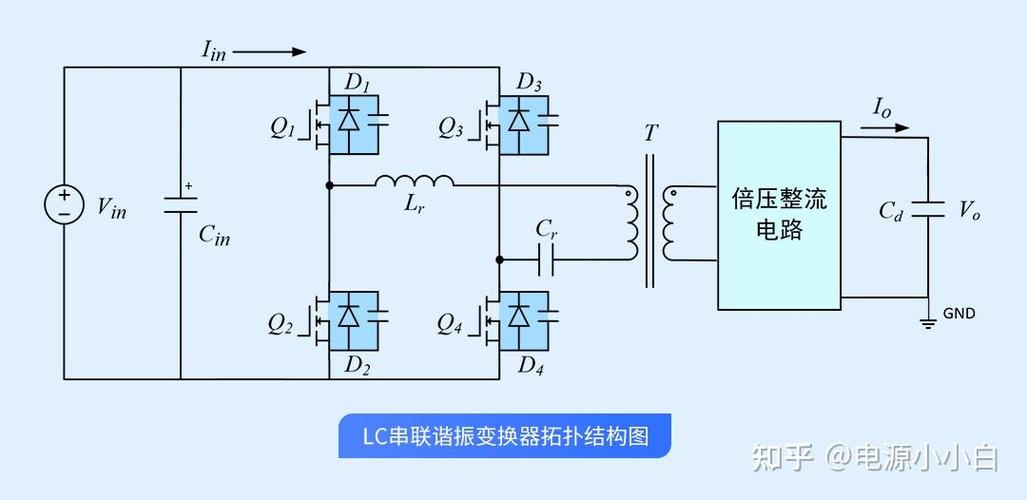
别听人跟你扯什么复杂原理,说白了,固态高频就是靠IGBT模块把工频电转成高频交流电,通到感应器的铜圈里,靠涡流把金属表面烧到临界温度,再喷淬火油或者水,把表面硬度提上来。
这里的硬数字,我给你们记牢:
10kHz到100kHz的工作频率区间,对应淬火层深度刚好是0.5mm到3mm,频率越高,热量越集中在表层,频率越低,热量渗得越深。
国产常规IGBT模块的过载能力,一般是1.5倍额定电流,持续10秒,超过这个数,模块直接炸,换一块就是小两千。
我们车间现在给轴类零件定的频率稳定度要求是±2%以内,超过这个数,淬火层深度的波动能到0.4mm,直接就是一批废件。
现在市面上的固态高频设备,基本走两条技术路线:并联谐振,串联谐振。
各有各的毛病。
并联谐振的老款多,优点是皮实,哪怕你感应器的匝数绕得差个两三圈,设备也不容易炸机,带负载的容错率高。缺点是效率低,比同功率的串联设备低15%左右,空载的时候也费电,空转一小时能耗十几度电。
串联谐振的新款多,效率高,空载损耗只有并联的三分之一,长期用能省不少电费。但毛病也明显——对感应器匹配度的容错率比并联的低60%,你绕感应器的时候匝数差两圈,直接报过流锁机,半分钟都不让你多开。
行业里通常不说的妥协,我今天给你透个底。
很多厂家卖串联谐振设备的时候,宣传册上写的效率是95%以上。实际呢?为了压成本,谐振电容的容量倒是留够了裕度,但是IGBT的驱动板用的是最便宜的公版方案,根本没做高温温度补偿。
夏天车间温度到38度时,公版驱动板的脉冲宽度飘5%,实际效率能从宣传的95%掉到82%。
真坑。
没人跟客户说这话。
客户买回去,发现夏天的电费比冬天高20%,还以为是自己操作不当,根本想不到是设备本身的设计偷了工。
换个行业就换个脾气,别拿一套工艺打天下
很多刚入行的小年轻以为,设备买回去,参数输进去,闭着眼就能出合格件。
错。
不同行业的零件,对这设备的要求,差得能有十万八千里。
前年给重庆的一个变速箱厂做配套,他们要的同步器齿套,要求淬火层深度1.2mm到1.5mm,齿面硬度60HRC,唯独齿根的位置,硬度不能超过55HRC——不然换挡的时候一打就崩,寿命连设计值的三分之一都到不了。
一开始我们图省事,拿之前给普通轴类淬火的参数套,15kHz的频率,加热1.2秒。
结果台架试验跑了一万次换挡,齿根直接裂了。
废了整整三箱零件,赔了小两万。
后来蹲在车间凑了三晚,把频率调到20kHz,给感应器的内圈加了一圈U型硅钢导磁体,把加热时间压到0.8秒,喷水时间从3秒缩到2秒,才把齿根的硬度压到53HRC,齿面刚好61HRC,一次过检。
这是小零件的要求。
换成长导轨这种大件,又是另一套逻辑。
去年给济南的一个机床厂做的4米长直线导轨,要求淬火层深度2.5mm,全长的硬度差不能超过2HRC,不然用个三五年,导轨磨得凹凸不平,加工精度全失。
这种零件没法让感应器围着零件转,得让导轨跟着设备的移动机构走,速度差不能超过0.1m/min——走快了加热不够,硬度上不去;走慢了直接把表面烧穿,成废铁。
一开始我们拿老的并联谐振设备试,走的时候电流飘,刚走了两米就发现,前面的硬度才52HRC,后面的直接冲到60HRC,差了8个HRC。
两根导轨的材料钱,亏了一万二。
后来换了带闭环电流控制的串联谐振设备,把移动速度锁在1.2m/min,电流波动控制在±2A以内,才把全长的硬度差压到1.5HRC,一次通过客户的验收。

现在的新设备吹得凶,藏着的坑没人说
这两年行业的变化确实快。
以前一台进口的同功率固态高频设备,价格是国产的三倍,还经常卡货,售后过来一次的服务费就够小设备的半台钱。现在国产IGBT模块的性能上来了,同功率的设备价格只有进口的三分之一,还能直接接车间的MES系统,把淬火的电流、频率、加热时间、硬度检测数据全传到中控屏上,不用人拿个小本子一笔一笔记,确实方便。
更实在的是省电。
我们车间去年换了两台160kW的新设备,对比十年前的电子管高频,每个月电费少了八千多,算下来三年就能把设备的采购成本收回来,这笔账谁算谁明白。
但藏着的问题,真的没人愿意公开说。
现在的行业标准,滞后得能追不上设备的更新速度。
比如大家都在吹自己的设备频率稳定度能到±1%,但是根本没有统一的检测要求——你是在空载、20度恒温的实验室里测的?还是在带满负载、连续工作8小时、车间温度38度的实际工况下测的?
大部分厂家的检测报告,都是在实验室的恒温房里测的,拿到车间里,夏天温度一高,驱动板飘、电容容量飘,实际稳定度能到±5%都算好的。
客户验收的时候,都是开机半小时,温度还没上来,测一下参数合格就签字。等用了半年,夏天车间闷得像蒸笼,淬火层深度飘了,硬度不够了,找厂家售后,人家说你车间环境温度太高,不符合设备的使用要求,跟你扯半天皮,最后还是自己掏腰包调整参数。
还有那些吹得神乎其神的”AI自动匹配参数”功能,我拆过三台不同厂家的新设备看,所谓的AI,就是个存了几百组预设参数的数据库,你换个新零件,它根本识别不了,还是得靠老师傅拿着测温枪,一点点凑加热时间、调频率,跟十年前的操作没差多少。
别不信。
真的。
别被那些花里胡哨的宣传绕晕了。
我干了二十多年车间,总结出来一句土话。
设备再贵,参数吹得再牛,不如你每天开机前,拿个万用表量量谐振电容的容量,拿个频率表测测实际输出。
这就像你骑电动车出门前,摸摸轮胎有没有气。
别等骑到半路爆胎了,才慌着找补。
你们车间的固态高频感应加热淬火设备,夏天高温的时候,有没有碰到过淬火层硬度飘、零件批量报废的情况?都是怎么解决的?
