2026-10-28 22:24:59 分类:商机
去年10月,浙江永康的一个五金厂老板打我电话,嗓门大得震耳朵。说刚装的冲压机械手,把3mm厚的不锈钢装饰片冲得歪歪扭扭,1200多片,直接当废铁卖。他说那批废片拉去废品站,人家给的价还不到成本的十分之一,气得他把之前签的合同摔在办公桌上。
我问他之前找的厂家呢?他说人过来晃了一圈,说“车间温度太高,精度飘了正常”,留了个调整手册就走了。
真的坑。
谁能想到,当初签合同的时候,白纸黑字写的重复定位精度±0.02mm,跑了半个月就成了摆设。
别光听销售吹参数,拆穿那些藏在选型表里的猫腻
好多人选型的时候,眼睛就盯着两个数:臂展多长,最大能扛多少公斤。
没用。
真正决定你后续能不能省事儿的,是三个销售不会主动提的硬指标。
第一个,连续运行8小时后的热态重复定位精度,不是新机在25度恒温实验室里测出来的静态数。正经能把这个数压在±0.03mm以内的厂家,全国数得过来。那些靠低价抢单的小厂,新机测精度的时候连负载都不挂,空着臂测出来的数看着好看,一到车间满负载跑俩小时,伺服电机温升、丝杠热伸长,直接把精度拉到±0.1mm以上,冲出来的产品能不歪?
第二个,连续1000次取放的节拍差。就是从第一次取料到第1000次取料,整个动作的时间差是多少。靠谱的厂家能把这个差控制在±0.05s以内,跟冲床的滑块运动节奏严丝合缝。那些偷工减料的,用的是杂牌伺服电机,跑着跑着响应慢半拍,机械手还没把料放好,冲床滑块就下来了——轻则废片,重则撞坏模具。
第三个,夹爪的真空响应时间。从收到取料信号到把料牢牢吸住的时间,超过80ms的,碰到0.5mm厚的铝皮根本抓不住,走到半道料掉下来,砸在模具上就是个坑。
现在市面上的冲压机械手,基本就两条技术路线。
一条是线性导轨配滚珠丝杠的直角坐标结构,同负载下比六关节机器人便宜40%,刚性够,抗冲床振动的能力强,就是路径固定,换产品的时候调行程麻烦,上次有个客户换个200mm行程的料,在现场拧了三个小时的限位螺丝。
另一条是六关节工业机器人改的冲压单元,灵活度拉满,换产品的时候在示教器上拉个路径就行,10分钟搞定,就是刚性差点意思,要是冲床底下的减振垫没铺实,连续跑俩月,减速器的侧隙磨出来,定位精度直接往下掉一个档次。
说到这就得提个行业里大家心照不宣的妥协。好多厂家为了把标称精度做的好看,新机出厂的时候根本不给你装温度补偿模块。那个模块看着小,成本占整机的8%左右,装上去就能抵消丝杠热胀冷缩带来的精度漂移。不装的话,标称的精度再漂亮,到了夏天车间温度38度,机床旁边烘得手都贴不住,丝杠伸长个0.1mm太正常了,销售才不会跟你提前说这茬。我见过最夸张的厂家,为了压成本,把丝杠的防尘罩都换成薄铁皮的,跑了三个月,铁屑钻进去把丝杠磨出沟,精度直接废了。
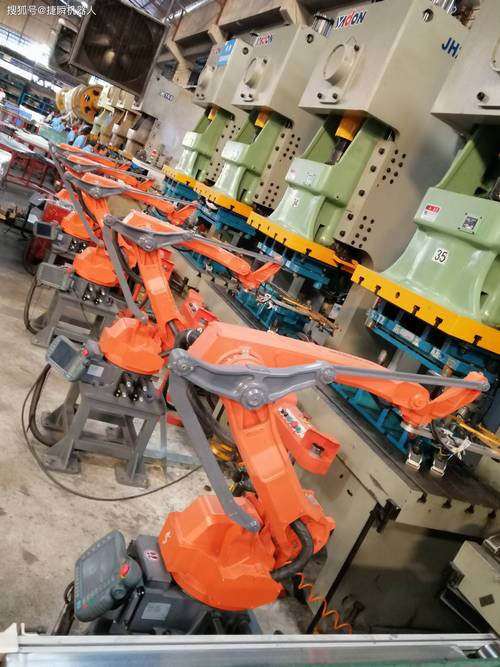 冲压机械手连续运行8小时精度测试现场
不同行业的坑,从来都不是同一套参数能兜住的
我见过太多厂家,拿着一套参数打天下,不管你是做啥产品的,上来就报同一款设备。
根本不对路。
就说顺德的家电钣金厂,天天冲的是1.2米见方的冰箱侧板,1.5mm厚的冷轧板,单张5公斤重。这种场景对机械手的要求根本不是精度高就行,是要抗偏载。之前有个顺德的老板,图便宜找了个专做小五金件的冲压机械手厂家,装上去之后,机械手抓着大板走到一半,料就晃得跟秋千似的,冲出来的板边歪了2mm,3000张板全部返喷,算上涂料和人工成本,亏了快10万。后来换了个专做家电冲压线的厂家,人家给夹爪加了四个支撑点,把吸盘位置挪到板材的重心线上,装上去之后连续跑了半年,没出过一次偏位。
再说说宁波的汽配厂,冲的都是3-6mm厚的高强度钢座椅支架,冲完的料温度能到120度,硬得很。这种场景的要求又变了:首先夹爪不能用普通的丁腈橡胶垫,那种垫子碰到100度以上的料,俩小时就烤得裂口子,粘在料上留印子。其次要带放料力反馈,不然机械手硬邦邦把料怼在模具上,直接把定位销撞断——一套汽车模具几十万,修一次定位销就要停线大半天。上次有个宁波的汽配老板跟我吐槽,之前找的厂家图便宜,给配的普通橡胶夹爪,跑了不到一周,夹爪的橡胶被烤化了,粘在钢板上划了一道深印,而且没有力反馈,直接把下模的定位销撞断,停线12个小时,算上误工损失快20万。后来换的厂家,给夹爪配了耐200度的硅橡胶垫,放料的时候设置了50N的力阈值,碰到料就停,再也没出过撞模的事儿。
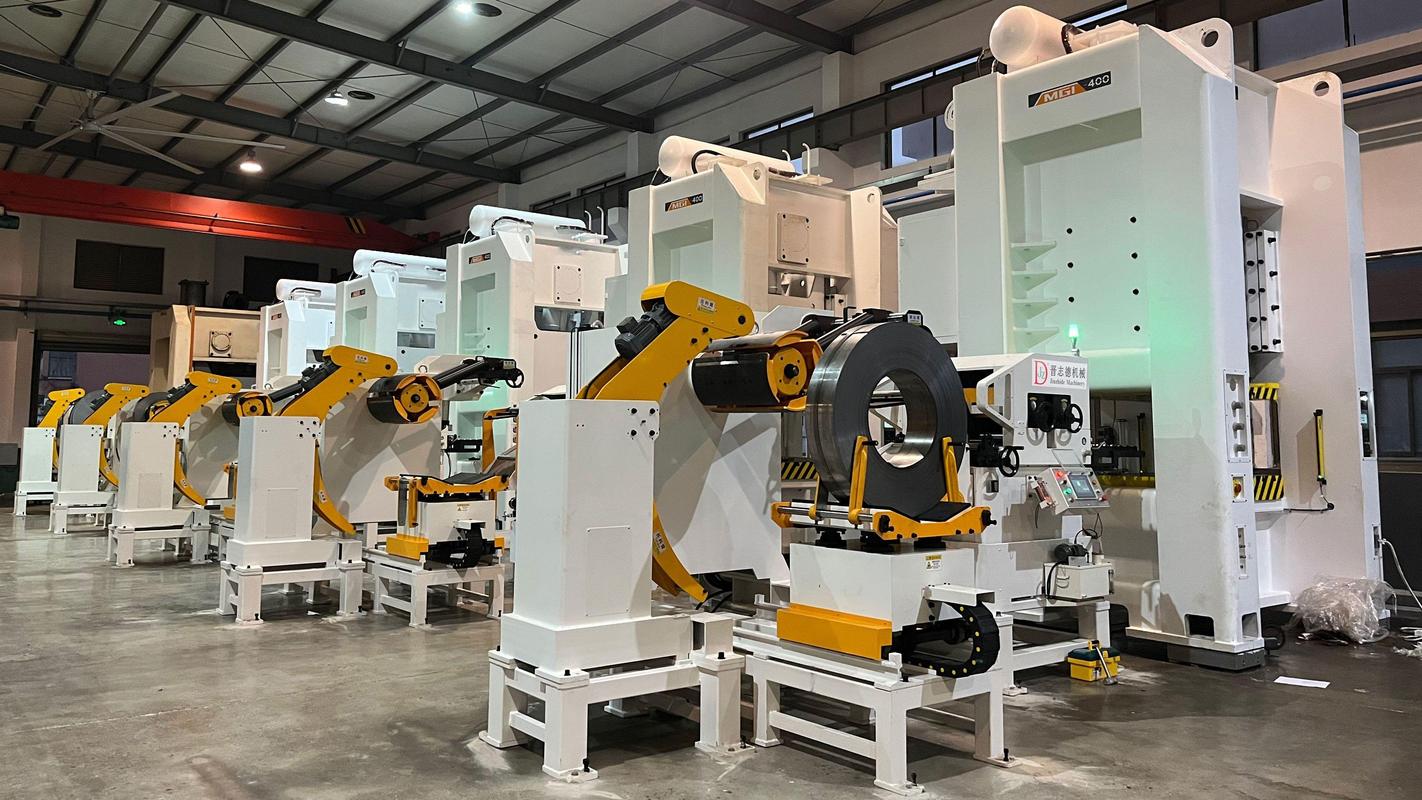 汽车高强度钢冲压件机械手取料现场
现在吹得震天响的智能制造,藏着没人敢说的暗礁
这两年国产冲压机械手厂家的进步确实快。之前一套进口的六关节冲压单元要大几十万,现在国产同配置的二十多万就能拿下来,热态精度差不了多少,售后还快——之前进口设备坏了,等配件要等半个月,现在国产厂家的本地办事处,2小时就能带着配件到现场。
好多厂家现在也开始往智能制造靠,给设备加联网模块,吹自己能对接MES系统,能算设备稼动率,能做预测性维护。
听着挺美好。
但藏着的那个难题,没人敢公开说。
现在整个行业的标准,根本跟不上设备迭代的速度。
你想啊,大家都在说自己的设备能互联,能打通车间数据,但根本没有统一的通信协议。A厂家的机械手用的是私有的Modbus协议,B厂家的冲床用的是Profinet,要对接就得专门写中间转换程序,光这个对接费就要花一两万。更坑的是好多小厂家,设备根本没有开放的接口,销售当初拍着胸脯说“全兼容”,等你付完款,就告诉你要花两万买接口授权,不然系统锁死,你连个数据都导不出来。
还有那个精度标准,还是10年前定的,要求静态精度±0.1mm就算合格,根本没考虑车间实际的温度波动、冲床振动的影响。好多厂家就钻这个空子,新机出厂的时候拉到恒温房里测静态精度,凑够数就给你发货,等你拉到车间跑俩月,精度飘到天上去,你去找他,他掏出检测报告说我符合国家标准,你拿他一点办法没有。
说真的,去年碰到个老板,花了80万上的智能冲压线,三个不同厂家的设备互相连不上,车间里的触摸屏跳来跳去,数据根本传不到办公室,等于花了大价钱买了一堆孤立的铁疙瘩,你说冤不冤?
我在冲压车间摸爬滚打20年,攒了句土话:买机械手别听销售吹得天花乱坠,你就让他把设备拉到你车间,跟你现有的冲床连着,满负载跑24小时,跑下来不飘、不撞、不卡,那才是真的靠谱厂家。
毕竟车间里的活儿,从来不是靠参数表堆出来的。
对了,你们车间选冲压机械手的时候,碰到过哪些藏在参数表后面的坑?评论区聊聊?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲了20年冲压车间,我聊透那些藏在流水线里的冲压机械手厂家
文章链接:https://www.yxqcspc.com/18723/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
