去年11月的那个雨夜,物流部的小张扛着个大纸箱冲进检测室,说浙江的客户打过来电话,320批出口的8.8级高强度螺栓,拉伸试验断了快三分之一,人已经在高铁站了,一个小时后到厂。
我当时手里还攥着刚泡好的枸杞茶,差点洒在显微镜上。
后背瞬间凉了。
查材料质保书,没问题。查热处理记录,淬火温度、回火时间全对着台账呢。
谁的锅?
最后翻到上周的金相检测原始记录,突然看见那批试样的照片——晶界上全是细得像头发丝的磨痕,把回火索氏体的真实形态盖得严严实实。
哦,合着是之前贪便宜找的那家小金相设备厂家卖的磨抛机,盘歪了。
抛出来的试样看着亮堂堂的,实际上表层被磨出了一层形变层,我们看组织的时候,把回火不足的假组织当成了合格的索氏体,等客户把螺栓拉断的时候,连韧性曲线的拐点都找不到。
最后赔了客户十二万的返工费。那台磨抛机当天就被我们拉去废品站卖了,卖了80块钱。
那些藏在磨抛盘转速里的猫腻
很多人觉得金相设备不就是个带转盘的架子,能转就能磨,有什么技术含量?
真错了。
我见过太多厂家给的参数表,写着”转速可调,适配所有材料”,实际拿回来试,磨高碳工具钢的时候,转速开高了,试样表面温度能升到60度,表层的回火组织直接被烤变了,你测出来的硬度再准,组织分析全是瞎扯。
磨抛盘的平面度误差必须控制在0.02mm/m以内,这个是我跟了三个设备厂家测了几十盘才摸出来的硬线,超过这个数,磨出来的试样边缘和中心的厚度差能有0.01mm,看晶界的时候一边清楚一边模糊,你都不知道哪部分是真实组织。
粗磨阶段的压力,厂家给的参数一般是20N每试样,听着挺合理。
实际上做含碳量0.45%以上的合金钢,压力超过15N,磨出来的形变层深度就能到10微米,这层组织根本不是材料本身的,你腐蚀完看,全是乱七八糟的孪晶,把真实的晶界盖得严严实实。
还有个容易被忽略的数:冷镶嵌的时候,从注料到脱模的时间,最少要等30分钟,要是图快,20分钟就把试样拔出来,镶嵌料和试样的结合面会缩出个细缝,磨的时候抛光浆钻进去,抛完的试样边缘一圈全是黑印,测淬硬层深度的时候,边缘的数根本不能用。
现在市面上的设备,基本就两条技术路线。
一条是纯机械磨抛,靠不同目数的砂纸从粗到细磨,再用呢布加金刚石抛光剂抛,优点是便宜,一套设备下来三万多就能拿下,耗材一年也就两千块,缺点是换砂纸全靠手动对齐,新手做的话,十个试样有三个抛不干净,得返工。
另一条是电解抛光,靠电解液把试样表层的凸起腐蚀掉,完全没有机械形变层,看奥氏体不锈钢的组织特别清楚,缺点是要配不同成分的电解液,抛含铬的钢材,完了必须马上用无水乙醇冲干净,不然留个腐蚀斑,比磨痕还难看。
这里就要说个行业内从来不会印在宣传册上的操作了。
很多厂家为了压成本,磨抛盘根本不用实心铸铁,都是薄的铸铁壳,里面灌上沙子加水泥,刚出厂的时候,放在水平台上测,平面度完全达标,用个一年半载,里面的水泥沉降了,盘就开始歪,你找售后,人家上门给你拧两个地脚螺丝调平,撑不了三个月又歪回去。
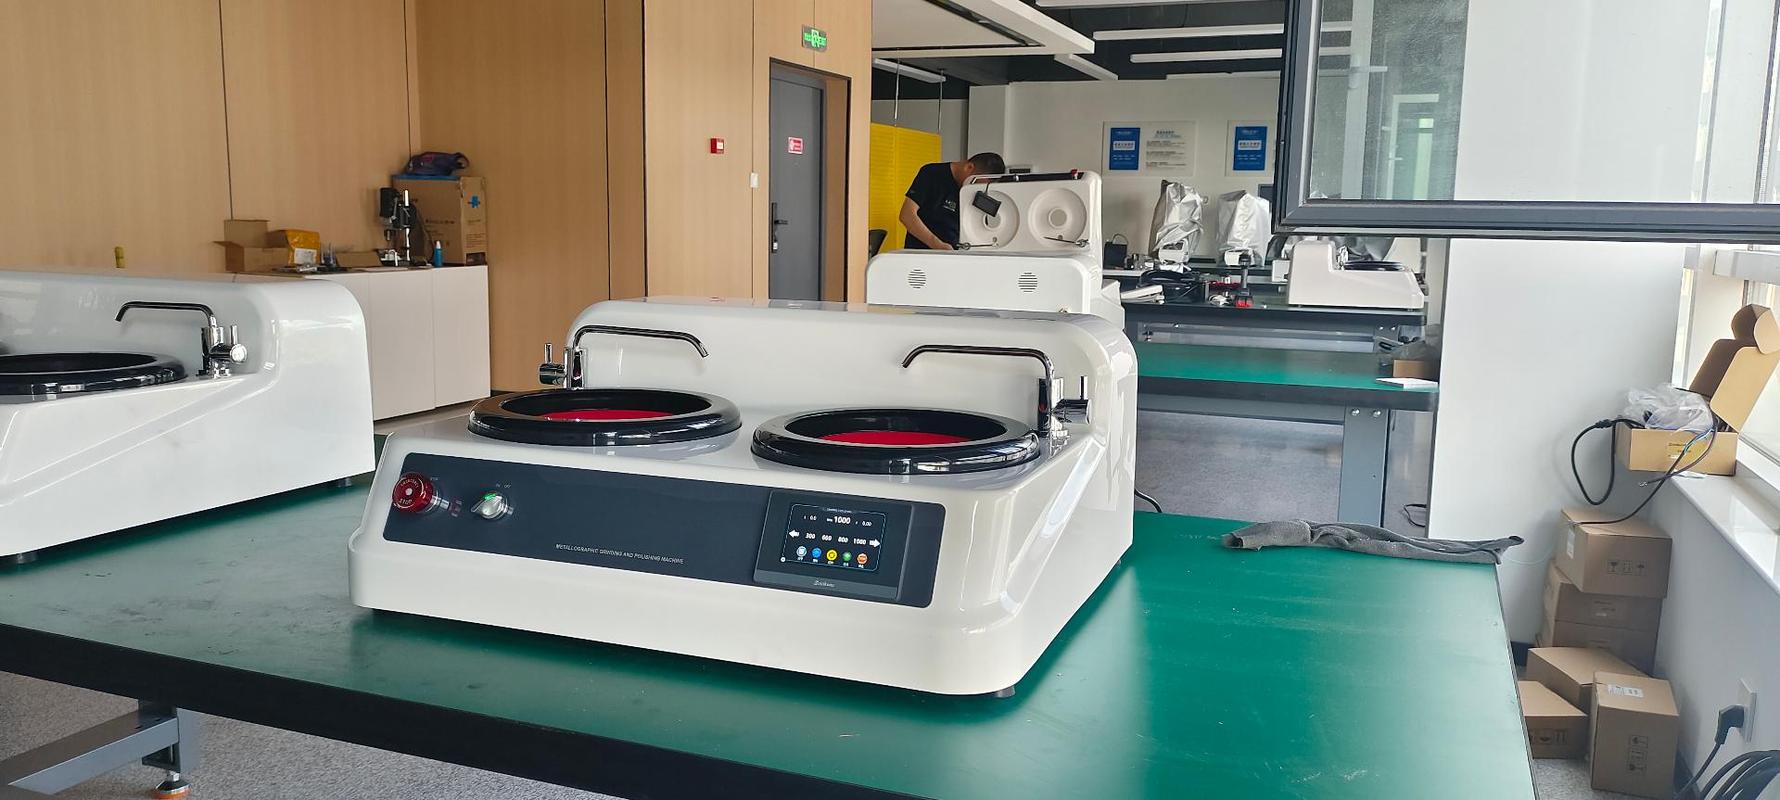
不同行业的设备需求,从来不是通用款能覆盖的
之前有个做设备代理的朋友跟我说,现在的金相设备厂家都想做通用款,一套设备打天下,什么行业的钱都想赚。
扯。
前年我们给江苏的一个风电主机厂做配套检测线,找了三家本地的金相设备厂家过来谈,其中一家报价特别低,比别家便宜快40%,我当时还动了心,结果他们带的样机过来,夹头最大行程才60mm。
人家风电主轴截下来的检测试样,直径是80mm的,根本塞不进去,最后还是找的那个在工业园里开了18年厂的老厂家,专门把夹头的行程改到120mm,还加了个真空冷镶嵌的工位——毕竟风电的铸钢件孔隙多,普通的镶嵌料根本浸不进去,抛的时候全是小坑,测淬硬层深度的时候,坑的位置直接把曲线打断,数都数不准。
这单做下来,比那个低价厂家的报价还贵了两万,但人家后续的三年里,每个季度都上门来调设备,有问题两个小时就到现场,算下来根本不亏。
另一个场景更特殊。
去年我们给航发厂做配套,人家测的是定向凝固的高温合金叶片,晶粒度要求严到什么程度?不能有超过10微米的形变层,不然测出来的晶粒度结果根本不算数。
之前他们用的是某进口品牌的设备,一套下来快40万,每年的耗材费就要三万多,后来找了个广东的金相设备厂家,专门给配了低压力的磨抛模块,加了个小型的电解抛光槽,还嵌了个自动晶粒度分析的软件,整套下来才18万。
我们拿之前进口设备测过的标准块过去试,同一个试样,两边测出来的晶粒度偏差不到2%,完全满足检测要求。
人家做了快十年的航空材料配套,知道高温合金不能用大压力磨,不会为了快,把参数开得老高,把试样给磨坏了。

进口替代喊了这么多年,还有几个没填的坑
这两年跑展会,听最多的就是”国产替代”,什么磨抛机、显微镜、图像分析软件,全说能替代进口货。
说实话,比十年前真的强太多了。
之前我们买的进口显微镜,一个10倍的物镜就要八千块,现在国产的同倍数物镜,一千多就能拿下,分辨率差不了多少。现在很多金相设备厂家都在做全自动化的制样线,从切割、镶嵌、磨抛、腐蚀、到上显微镜拍照片,全流程不用人碰,之前我们做一个试样要20分钟,现在5分钟就出结果,人只要把试样块放进去就行。
还有做绿色制造的,之前的抛光布都是一次性的,用个两次就扔,现在很多厂家做的可清洗羊毛毡,能用两百次以上,耗材成本直接降了一半,还配了废液回收的负压装置,之前倒硝酸酒精的时候,满车间都是刺鼻的味,现在腐蚀完的废液直接抽到收集桶里,车间的空气好了不少,也符合环保要求。
但坑也真的多。
说个行业内没人愿意公开的事:现在卖的自动金相图像分析软件,一半以上都是套的开源代码,根本没对着国内常见的材料组织做算法训练。
去年我买了某厂家的软件,测球墨铸铁的球化率,同一个试样,用软件测出来是球化率2级,属于合格件,换个参数测,直接变成4级的不合格件,前后差了快15%。
这是什么概念?一批铸件要是按这个结果判,直接就得回炉,损失大几万。
找厂家过来调,人家说”我们算法是按国标做的”,结果翻出来国标,人家的训练样本全是国外的铸态球铁,我们用的是经过等温淬火的球铁,组织形态根本不一样,算法当然不准。
还有个更闹心的事,就是现在的金相设备校准标准,还是2008年出的,里面根本没提到自动制样线、自动分析软件的校准方法,计量院来上门,只能给你测个转速、称个压力,至于你制出来的试样有没有形变层,软件测出来的结果准不准,根本没有对应的校准规范。
全靠厂家自己吹。
我在车间摸了22年的检测设备,什么坑都踩过。
刚进厂的时候,我的师傅跟我说过一句土话:”金相制样不磨平,检测结果等于零。”
真不是开玩笑。
不管你买的设备是几十万的进口货,还是几万的国产便宜货,每次磨完试样,都要拿个十倍的放大镜对着看一眼,有没有磨痕,有没有倒边,别全信设备的自动程序。
上个月班组的小年轻,用新上的自动磨抛机做试样,抛完就直接放显微镜下看,结果把磨抛盘上翘起来的砂纸磨出来的深痕,当成了材料的晶界,给一批调质轴判了不合格,最后查下来,是换砂纸的时候没贴平,翘了个5毫米的边,白折腾了一上午,耽误了发货时间。
对了,你们车间现在用的金相设备厂家,有没有遇到过那种刚买的时候好好的,用了一年盘就歪了的情况?
还有,你们真的觉得现在的自动金相分析软件,能完全替代干了二三十年的老检测工的眼睛吗?
