车间西头那台立加突然报了废。
240件新能源电机端盖,孔位全偏了0.02毫米,整批件堆在角落,氧化皮都没擦干净。车间主任把操作工小周骂得头都快贴到机床导轨上,说他对刀的时候没把表找正。
我蹲在边上拆分度盘的端盖,擦了满手的润滑脂。
小周凑过来,声音小得像蚊子:’师傅,这破盘子是不是真能把对好的刀给带偏?’
我把百分表吸在主轴上,转了三圈,指针晃得跟抽风似的。
‘你以为呢?找对分度盘厂家,你至于天天挨骂?’
那些吹得天花乱坠的参数,到车间全得打个折
现在市面上标称的分度盘重复定位精度,大多写的是±5秒。
我在车间测过不下20家的产品,空载室温20度的条件下,确实能达到。
但要是换成实际工况:吃刀量2毫米,主轴800转,连续跑8小时,环境温度35度,能稳在±15秒以内的,已经能排进国内前10的厂家了。
很多厂家宣传册上写着’零侧隙蜗轮蜗杆传动’,听着特别高级。
说实话,我刚入行的时候也被这个’零侧隙’的宣传骗了,花了两万多买了个分度盘,用了三个月就抱轴,拆开来一看,蜗轮的齿都磨掉了一层皮,就是因为侧隙调得太小,热胀的时候卡死了。
实际车间里干了十年的装配工都知道,真把侧隙调到零,不出半个月就得抱轴。
大家都是偷偷留0.01毫米的余量,跑合的时候磨掉一点,刚好留够热胀的空间。
你要是较真问厂家,人家肯定打哈哈,说’我们这是最优间隙设计’。
现在主流的分度盘就两条技术路线。
一种是传统的凸轮分度结构。
刚性足,吃大刀不抖,车间里做粗加工的活,80%都用这种。缺点也明显,工位是固定的,4、6、8、12工位,想换个分度角度,就得换整套凸轮,光换件的钱就小两万,灵活性差。
另一种是最近几年火起来的DD直驱结构。
分度角度随便调,转一圈想分多少份都行,分度速度快,适合小切深的精密加工。缺点是刚性差,吃刀量超过1.5毫米就晃,而且怕铁屑,密封做不好就容易坏。
不过话说回来,你要是拿DD直驱的分度盘去做粗加工,吃刀量3毫米,那用不了半年,电机的编码器就得坏,刚性根本扛不住。
标称密封等级IP54的DD直驱分度盘,我在满是铁屑的重加工车间测过,铁屑细得跟面粉似的,顺着缝隙往里钻,半年就得拆一次清理,实际使用寿命比标称值少60%。
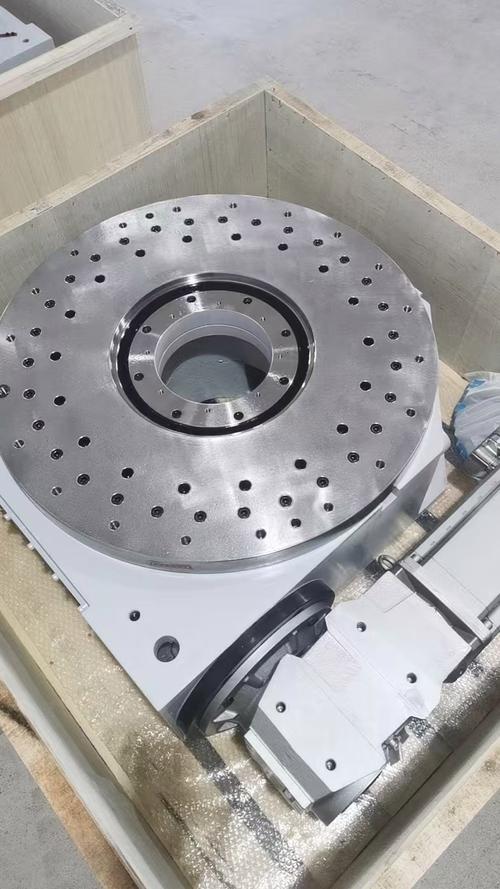
不同行业的活,找分度盘厂家得换完全不同的挑法
别觉得分度盘是通用件,拿到啥活都能上。
我见过太多老板,买分度盘只看价格,不管自己的加工场景,最后钱花了,活还做不好。
就说汽车零部件行业。去年隔壁配套厂做电机端盖,一开始贪便宜找了个小分度盘厂家,四工位的分度盘,每工位钻3个安装孔,要求孔位公差±0.01毫米。刚装上的时候测啥都好,连续跑了3天,车间里的油性切削液顺着密封圈往内部渗,把普通橡胶泡胀了,分度的时候卡滞,孔位直接偏了0.03毫米。
整批1200件端盖,返工费花了8万多。
后来换了专门做汽车配套的分度盘厂家,人家给的密封圈是耐油氟橡胶,基座上还开了回油槽,切削液喷上去直接顺着槽流走,根本渗不到内部。现在跑了快1年,拆下来测精度,还在±12秒的范围内,没掉过链子。
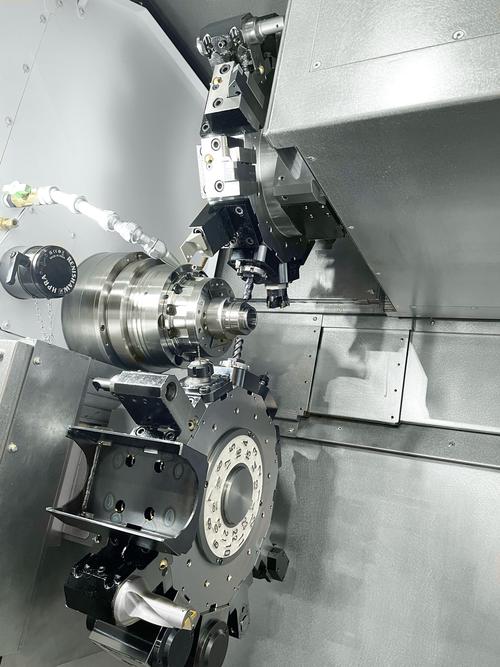
再说说3C精密加工的场景。之前认识的一个东莞老板,做手机中框的配套加工。一开始图便宜,买了硬齿面凸轮的分度盘,每分钟最多分度20次,但是他的机床节拍是每分钟30次,工人天天盯着机床等分度,产能上不去,老板急得白头发都多了一撮。
后来换了专门做3C配套的分度盘厂家,人家的分度盘单次分度时间能到0.2秒,重复定位精度±3秒,虽然刚性不如之前的凸轮结构,但是他做中框本来就是小切深,每次吃刀才0.2毫米,完全够用。
现在产能直接提了40%,工人再也不用天天加班到半夜了。
你说同样是分度盘,给汽车厂做的和给3C厂做的,根本就不是一个东西,你非要拿做汽车的粗分度盘去做3C的活,那不是骡子套马具——白费力气嘛。
现在喊着’进口替代’的厂家,真的能扛住一线的造吗
最近两年去行业展会,满场的厂家都在喊’进口替代’,说自己的产品能替代日本、德国的同类型号,价格只有一半。
我特意找了三家号称替代进口的产品,拿回车间测了三个月。
实验室条件下,精度确实和进口的差不多。但是一到实际工况,夏天车间温度38度,连续跑4小时,精度直接飘了30秒,比进口产品差了两倍都不止。
问题出在哪?
人家进口的分度盘内部,都装了热变形实时补偿模块,温度变了,系统自动调整分度角度,把热胀带来的误差消掉。国内很多厂家,为了压成本,直接把这个模块省了——反正实验室里温度恒定,测出来的数一样,客户不拆到里面根本不知道。
还有个行业里不愿说的难题:现在执行的分度盘精度标准,是12年前定的,测精度的时候全是实验室空载、恒温的条件,根本没有考虑车间里的铁屑、切削液、温度波动这些实际影响。很多厂家就钻这个空子,拿实验室的检测报告给客户吹,实际用到车间里,半年就掉精度。

说真的,我不是不支持国产。
谁不希望咱们自己的分度盘,能把进口的价格打下来,让我们这些机加工的老板少花点冤枉钱。
但是你不能拿实验室里测出来的数,就敢给客户吹能用10年啊。车间里的活是实打实的,你扛不住就是扛不住,吹得再响也没用。
老车间里传了快三十年的老话:’分度盘好不好,别听销售瞎唠,连续跑一周铁活,百分表不跳,才是真的好。’
上次有个厂家的销售过来,给我带了两盒好茶,说他们家的分度盘精度能到±2秒,用10年都不会坏。我把他领到机床边上,装上去连续跑了8小时,拿百分表一测,指针跳了快20秒。他站在边上,茶都忘了喝。
对了,你们车间现在用的分度盘,是哪个厂家的?连续跑半年的精度,还能达标不?
