2026-10-30 12:27:57 分类:商机
上个月夜班两点多,车间里的警报突然炸响。
我从值班室冲出去的时候,龙门铣旁边围了一圈人。
3.2吨的铸钢坯料从吸盘上滑下来,砸在工作台面上,崩了半米长的刀痕,硬质合金刀头碎的到处都是。
小李脸白的像纸,说自己按照规程开的80%吸力,根本没违规。
查了三天,问题出在半年前贪便宜找的那个磁力吸盘厂家身上——标称1600高斯的磁吸盘,我们拿高斯计一测,面板中心才1100,边缘连800都不到。
主任当时把采购骂的狗血淋头,说这要是工件滑下来崩到人,半个月的工资都不够赔的。
别光盯标称吸力,这里头的水分比早摊的豆浆还多
说实话,干我们这行的都知道,磁力吸盘这东西,看着就是一块铁板加线圈/磁块,好像谁都能做,其实里头的门道多了去了。
现在市面上主流的就两种路线:一种是传统的电磁吸盘,靠通电的铜线线圈产生磁场,结构简单,成本低;另一种是电永磁吸盘,充一次电靠内部的钕铁硼永磁体保持磁场,哪怕车间突然停电,工件也不会掉。
我之前做过对比测试,同样标称200公斤/平方厘米的吸力,一线正经厂家的货,在带氧化皮的铸钢件上测,实际能到125公斤/平方厘米;那种找代工厂贴牌子的小厂,同样的标称值,实际测下来只有72。
这里头有三个硬指标,是厂家绝对不会主动跟你说的。
第一个,正规厂做的吸盘,铁芯和面板的间隙必须控制在0.02毫米以内,间隙大一点,漏磁就能多30%,白白浪费一半的吸力。
第二个,电磁吸盘的线圈,正经厂用的是0.8毫米直径的紫铜线,导电率高,发热少,连续用8小时线圈温度不超60度;偷工减料的厂用0.5毫米的铝线,看着电阻差不多,用个半年线圈就因为发热绝缘层老化,直接烧穿。
第三个,面板厚度,正经厂标称用的是8毫米厚的锰钢板,抗变形,铣削的时候吃刀深一点也不会凹。
这就是行业里心照不宣的妥协——没人会主动跟你提面板实际有多厚,没人会给你测带氧化皮工件的实际吸力,所有的标称数据,都是在实验室最理想的状态下测出来的,跟你车间里的实际工况差了十万八千里。
不过话说回来,就算是正经厂家,也不会真的把面板做到8毫米整——毕竟面板越厚,磁场透过去的损耗越大,标称的吸力就不好看,大家都会在标称厚度的基础上偷偷减个0.5毫米,这个是行业里不说的秘密。
 车间龙门铣安装电永磁吸盘现场
不同车间的吸盘,根本不是一个用法
好多人觉得,磁力吸盘不都是吸铁的吗,随便买一个不就行了?
错的离谱。
不同的加工场景,对吸盘的要求差的能有十万八千里。
就说模具厂的加工中心吧,人家加工的都是几百公斤的精密模架,最在意的根本不是最大吸力,是剩磁。
去年隔壁模具厂的王总找我吐槽,说之前图便宜找的小厂的电磁吸盘,加工完的P20模架,拿下来一测剩磁12高斯,后面磨床精加工的时候,铁屑粘在工件表面吹都吹不掉,磨出来的面全是细划痕,一炉12套模架全废了,直接损失20多万。
后来换了我们合作了12年的那家磁力吸盘厂家的电永磁,充磁消磁一次就搞定,剩磁控制在2高斯以内,加工完的工件拿块高斯计测,跟没加工过的原材料差不多,再也没出过粘铁屑的问题。
再说重型机械厂的立车车间,人家加工的都是十几吨的轧辊、渣罐坯,对剩磁一点要求都没有,最在意的是啥?是脏。
车间里每天铁屑乱飞,氧化皮掉在吸盘面上,根本不可能每加工一个工件就把面板擦的锃亮。
去年有个重型厂的设备科长找我,说之前用的普通吸盘,加工18吨的铸钢轧辊,立车转起来的时候,因为吸盘面上堆了点没清干净的铁屑,工件倾斜了1.2度,直接把刀架撞歪了,修刀架花了8万多,停了三天工。
后来换了那种带密极设计的吸盘,磁极间距只有4毫米的那种,哪怕吸盘面上有1毫米厚的氧化皮,磁场也能透过去把工件吸牢。上次我去他们车间看,操作工一个星期才清一次吸盘面,工件转起来稳的很,连个晃动感都没有。
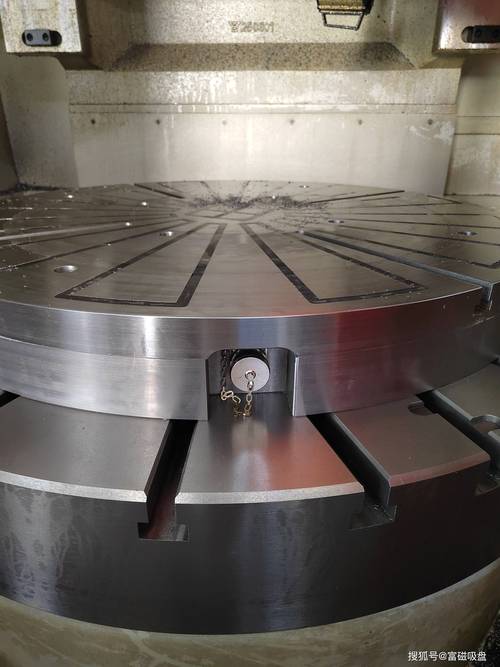 重型立车加工轧辊用密极磁力吸盘
这行看着热闹,藏着的坑比机床导轨里的油泥还多
最近几年国产替代的风刮的很大,好多之前用进口吸盘的车间,都开始换国内厂家的货。
之前那种进口的电永磁吸盘,一套1.2米加工中心用的,要卖12万,现在国内做的好的厂家,同等参数的只要3万多,实际用下来,吸力稳定性差不了5%,性价比确实高。
还有现在搞智能制造,好多厂家开始做带吸力实时监测的吸盘,要是吸力掉了20%,直接给机床发停机信号,根本不给工件飞出去的机会。
说实话,这些变化都是实打实的好事,之前我们修个进口吸盘,等配件要等三个月,现在国内厂家的配件,第二天就能寄到,售后方便太多。
不过话说回来,这行藏的坑,真的比机床导轨缝里攒了十年的油泥还多。
最大的问题就是,现在的产品标准,根本跟不上实际的使用需求。
现在的吸力测试,全是厂家自己说了算——测的时候用没有锈的A3钢试块,表面粗糙度Ra0.8,放在面板正中心测,测出来的数值标在样本上,你根本不知道边缘的吸力有多少,碰到带氧化皮的工件吸力有多少。
之前有个客户拿了个小厂的吸盘来我们车间测,标称1600高斯,我们拿高斯计在中心测是1400,在离边缘5厘米的位置测才800,找厂家理论,人家说”我们的标准就是测中心位置,边缘不算质保范围”。
这就很扯啊。你工件要是刚好重心在边缘位置,吸力不够掉下来,难道还要跟工件说”不好意思,你没放在我们质保的中心区域”?
还有剩磁的标准,现在全是推荐性的,没有强制要求。好多小厂的吸盘,消磁完了剩磁有20多高斯,加工铝件的时候不明显,加工淬硬钢的时候,粘的铁屑吹都吹不掉,最后背锅的永远是一线操作工。
更别提现在好多厂家为了抢订单,把价格压到成本线以下——一套1米的吸盘卖不到1万,你算算成本,光面板、铜线、永磁体的成本都快1万了,他能给你用好材料?肯定是用回收的永磁体,吸力衰减特别快,新的时候测着没问题,用个一年吸力就掉30%,等出了事故,你找他售后,人家公司可能都注销了。
我在车间摸了23年机床,从摇臂钻干到五轴加工中心,老师傅当年教我的那句话,现在我还在跟新来的徒弟说——“吸盘别光看亮不亮,吸块废铁颠三颠,不如你测十遍。”
啥意思?就是别听销售吹的天花乱坠,别信样本上印的那些好看的数值。你买之前,随便找一块车间里最破的、带氧化皮的、锈的掉渣的废钢块,往吸盘上一放,吸上了之后开行车吊起来,晃三下,如果不掉,那这吸盘就能用。
那些标称数值做的再漂亮,吸个实验室里的光滑试块稳的要死,一碰到带锈的废铁就往下掉的,全是糊弄人的花架子。
对了,你们车间用的磁力吸盘,上次测实际吸力是啥时候?有没有碰到过标称值和实际差一半的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了23年车间,我见过的磁力吸盘厂家一半在做货,一半在挖坑
文章链接:https://www.yxqcspc.com/18806/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
