去年周三早班,我刚换好劳保鞋,质检小吴举着个摩托车油箱冲过来。
指甲一刮,表面的塑粉掉了一大片,露出底下银灰色的冷轧板。
旁边组装线的老王直接跳脚——这批货周五要发重庆,耽误了十万违约金起步。
查了三个小时。前处理磷化槽浓度正常,塑粉烘了一晚上没受潮。
问题出在上周新换的那家喷涂设备厂家。
派来的调试员为了赶进度,把静电喷枪的电压从65KV拉到了90KV,说高电压上粉快,能省20%的粉。
说白了,就是没搞懂反电离现象——电压超过80KV之后,空气被击穿,粉粒带的电荷太多,反而会被工件表面的电场弹开,根本附不牢。
那天我们几个人蹲在喷涂房门口,看着调试员灰溜溜地把电压调回去,重新喷了三个试板,才把悬着的心放下来。
别光算报价,参数里的猫腻最坑人
很多人找喷涂设备厂家,上来就比谁的报价低。
真的。
你拿两张报价单对着看,都是写着“旋杯转速40000转/分钟”“上粉率85%以上”“静电电压可调范围30-100KV”,数字都差不多。
实际用起来,差别能大到让你想砸设备。
现在主流的两条技术路线,我见得最多。
一条是高压无气喷涂。设备便宜,一套中小型线下来十几万,对形状特别复杂的铸件、农机外壳兼容性好,但是漆雾飘得满车间都是,上粉率最多30%,环保滤芯换得比吃饭还勤。
另一条是静电旋杯喷涂。上粉率能稳定在80%以上,漆雾少,适合大批量规则形状的工件,比如家电钣金、建材面板,但是一套线下来大几十万,对工件的导电率要求高,形状太复杂的拐角位置,根本喷不到。
这里就要说点行业内从来不会写在合同里的妥协了。
很多厂家给你标的40000转/分钟,是空载转速。
等你把粉管、喷枪都接上,带负载跑起来,实际转速能到28000转就不错。
我去年拆过三家不同厂家的同参数旋杯,里面的电机都是同一个小厂出的,能有多大差别?
你找他,他就说“国标里测的就是空载转速,我们没违规”。
还有,调参数的时候,他永远拿表面平整的标准冷轧板试喷。
膜厚均匀,上粉率好看得很。等你拉回自己厂里,喷那些带螺栓孔、带加强筋的工件,边角位置的膜厚能差一半。
他不管。
合同里没写要考虑你的工件形状啊。

通用设备赚快钱,行业定制才是真的省成本
我之前碰过两个特别典型的客户。
第一个是做电梯面板的。装在写字楼大堂的东西,表面不能有一点颗粒、流挂,膜厚要均匀,耐盐雾测试要过1000小时。
一开始他们图便宜,找了个做通用喷涂线的厂家,十几万装了一条线。
开线生产了三个月,平均每平方米的面板上有12个肉眼可见的塑粉颗粒。
客户验收直接打回。返工率30%,光补漆的人工钱,三个月就花了十几万。
后来换了专门做建材类喷涂的厂家,人家来了先在喷涂房里加了正压三级过滤送风系统,又把固定的喷枪轨迹改成了随工件移动的仿形旋杯,连工件进喷涂房之前的静电除尘工序都加了个离子风棒。
最后返工率降到了0.3%以下。算下来,省的补漆钱,一年就把之前多花的设备钱赚回来了。
第二个就是开头说的做摩托车油箱的客户。
他们要喷的是油箱内壁的耐油涂层,不能有一点漏喷,不然装了汽油慢慢渗出来,要出大安全事故的。
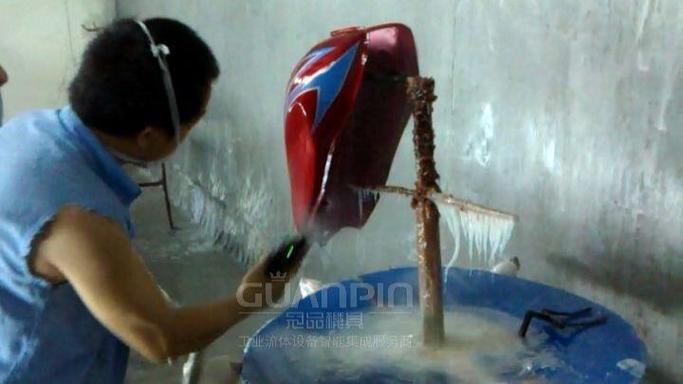
之前用普通的静电喷枪,因为法拉第笼效应,油箱口里面的拐角位置,电场根本进不去,漏喷率常年在5%左右。
找的喷涂设备厂家没给他们换贵的进口旋杯,就配了根一米二长的弯头喷枪,把静电电压从70KV降到45KV,专门调整了旋杯的出粉量。
最后漏喷率直接降到0.1%。
很多人觉得行业定制就是多花钱。
不对。
通用设备是能喷所有东西,但是喷不好你最需要的那个核心工件。
现在吹得响的智能制造,藏了多少没人说的坑
这两年跑展会,十家喷涂设备厂家有八家在推数字化智能喷涂线。
说能远程监控设备状态,能自动调整旋杯转速、喷涂距离,能对接工厂的MES系统,算清楚每一个工件的用漆量。
听着特别先进。
我去年见过一个开五金厂的老板,花了一百二十万上了一条所谓的智能线。
现在线就在车间角落吃灰。
为什么?
当时销售吹得天花乱坠,说线能自动识别工件形状,自动匹配喷涂参数,上粉率能到92%。结果实际用的时候,车间空气湿度经常超过70%,红外传感器识别不准工件的轮廓,每次换个工件型号,还要人工在PLC里重新编轨迹程序,比之前的普通固定枪线还麻烦。
他后来跟我吐槽,说当初还不如拿这钱给车间装个新的通风系统,工人干活都舒服点。
还有绿色制造的风,大家都在推粉末替代溶剂型油漆,说VOC排放能降90%。
确实是好事。
但是很少有厂家会告诉你,粉末喷涂的废气处理系统,要定期更换过滤滤芯,不然收集下来的粉末堆积在管道里,有粉尘爆炸的风险。
说到这就得提个行业里没人愿意公开的难题。
现在国内关于喷涂设备的性能检测国标,还是2008年修订的。
里面的参数要求,全是针对当年的溶剂型油漆喷涂做的。
现在大家都用粉末、水性漆了,国标里根本没有对应的膜厚均匀度、上粉率、废气排放的强制检测标准。
也就是说,哪怕他给你装的设备,喷出来的工件膜厚差一倍,排放超标两倍,只要他能凑够几个符合老国标的检测报告,你就没法说他的设备不合格。
还有进口替代的事。之前的高端旋杯全靠进口,一个要两万多,现在国产的旋杯几千块就能拿到。
能用吗?
能用。
但是连续跑三个月的负载,转速的稳定性比进口的差20%。很多厂家把进口旋杯拆了,换成国产的,报价还比之前高,就因为贴了个“智能”“环保”的标签。
我在车间摸了20年的喷涂设备,总结出来一句土话。
找喷涂设备厂家,别听他吹什么技术领先、行业第一。
你就拿自己厂里三个形状最复杂、最容易出问题的工件,拉到他的试喷车间,喷十次。
用测厚仪刮一下膜厚,用手摸一下表面,算一下上粉率。
行就是行。
不行,说再多都没用。
毕竟设备拉回车间,天天转的是你自己,出问题赔违约金的也是你自己。
对了,你们之前选喷涂设备厂家的时候,踩过最离谱的坑是什么?是参数虚标,还是售后找不着人?
