感应淬火选厂实录:跑了17家厂踩完坑攒下的选厂逻辑

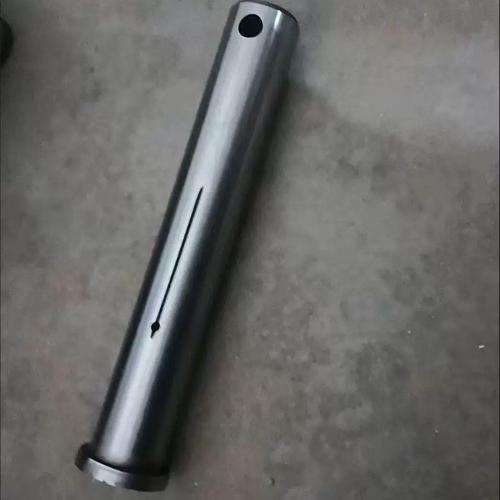
上个月帮苏州做工程机械配件的老伙计处理售后,他蹲在我办公室门口抽了半包烟。 说去年贪便宜找的那家感应淬火厂,报价比市场均价低18%,整个批次算下来能省快4万。 结果装车才3个月,27%的销轴淬硬层掉皮,磨到基体直接卡滞在挖机臂架上。工地当场扣了他23万货款。等他再找那家厂,车间已经搬空,电话成了空号。 真的亏不起。
工程机械挖机销轴感应淬火后掉皮报废件实拍

别光扒报价单,这几个硬指标才是筛厂的核心

说实话,很多人选感应淬火厂家,上来就问多少钱一件,把价格压得越低越好,完全不管后面的风险。 真要筛掉那些凑数的小作坊,三个维度看下来,基本能刷掉80%的坑。 第一个,看他们有没有每批次的金相检测和淬硬层深度记录。别信什么“我们做了十几年全靠经验调参数”的鬼话,靠谱的厂,每做一批零件,都会切一块同材质的试片,磨平抛光后在金相显微镜下看组织,测淬硬层是不是卡在你要的区间——比如你要1.5-2mm的淬硬层,他给你搞到3.5mm,零件内应力太大容易裂;搞到0.8mm,装车俩月就磨穿。没有这个检测能力的,哪怕报价再低,直接pass。上次碰到个开厂的老板,跟我吹自己做了20年热处理,结果车间里连个金相显微镜都没有,淬硬层全靠拿硬度计打个点估,这不是拿客户的零件当试验品嘛。 第二个,看他们的工装适配能力。很多小厂就那两三套通用感应器,不管你是做齿轮、销轴还是凸轮,都套同一个感应器往上怼。出来的零件要么边缘位置淬硬层太深,要么中间位置根本没淬到。我之前见过个厂给客户做汽车转向节,轴头位置软得像没淬火,装上去跑1000公里就磨出深槽,最后赔了客户几十万。你去考察的时候,别光看车间里的机床有多新,要看他们有没有针对不同零件定制的感应器,要是所有零件都用同一款工装,趁早换。
定制化感应淬火感应器适配不同轴类零件对比图
第三个,看他们敢不敢把质量责任写进合同。那种嘴上拍胸脯说“我们质量绝对没问题”,合同里连个淬硬层不合格的返工条款都不敢写的,直接别合作。真出了问题,他比你跑的还快。靠谱的厂,会主动提“要是淬硬层深度、硬度范围达不到要求,我们全批次返工,要是因为淬火质量问题导致客户索赔,我们承担对应比例的损失”,有这句话兜底,你才敢把单放过去。

跑了17家厂摸出来的靠谱厂家,其实都长一个样

跑了17家厂摸出来的靠谱厂家,其实都长一个样
我这两年为了帮不同的客户找靠谱的感应淬火厂,前前后后跑了17家,从苏州到无锡再到常州的各个产业园,发现那些真的能长期做下来、客户复购率高的厂,根本不是那种装修得像写字楼、销售一堆一堆的贸易型公司。 第一种,就是那种在产业园里租两三个跨间,机床不多,也就七八台的小厂。老板基本是干了二三十年热处理的老工程师,自己不怎么出去跑业务,全靠老客户转介绍。报价可能比市场均价高个5%-8%,但是你把图纸递过去,他会拿着图纸跟你抠细节——比如你图纸上写的40Cr材质的重载销轴要2mm淬硬层,他会提醒你,这个载荷下2mm太薄,建议调到1.8-2.2mm,不然淬火后内应力太大容易在使用中断裂。车间里每台机床旁边都有个带锁的柜子,里面整整齐齐摆着近3年的加工记录,每个客户的零件参数、检测报告、淬火液浓度记录都在里面,连上次哪个批次的零件因为淬火液浓度不够返工了,都写得清清楚楚。 第二种,就是专门给主机厂做配套的二级供应商。他们的设备、流程都是跟着主机厂的体系审核标准走的,每个月都要接受第三方的质量检查,淬硬层、硬度、变形量的控制非常稳。要是你做的是批量比较大的标准件,比如齿轮、标准销轴,找他们准没错。不过他们一般不接小批量的散单,比如你就做个几十件的样件,人家根本没空搭理你。 别信那种“什么单都能接,多大的量都能做”的厂。这种多半是没有自己加工能力的中介,接了你的单,转头就转包给最便宜的小作坊,中间赚个差价。真出了质量问题,他会跟你说“这个是合作厂做的,我们也没办法”,把责任推得一干二净。

不同采购量的签约逻辑,别上来就签全年框架

不同采购量的签约逻辑,别上来就签全年框架
很多人一找到觉得靠谱的厂,就急着签全年的框架协议,把所有的加工单都放过去。真没必要。 要是你一年的感应淬火加工量就在10万以内,属于小客户,就别跟人扯什么长期合作的情怀。先找2家初步筛选下来合格的厂,每家先给10%的量试做,要求每批次都带检测报告,连续做3个批次,合格率稳定在99%以上,再慢慢把量加过去。别一上来就把所有单都给一家,不然人家看你量小,根本不把你的质量优先级放前面,随便找个学徒调参数就给你做了。 要是你的年加工量在50万以上,属于大客户,也别上来就把全年的量都签给一家。可以找2家厂,一家放70%的量,另一家放30%的量,既能保证主供应商的产能利用率,也能避免因为一家厂出问题,导致你整个生产线停摆。 避坑的几个硬规矩,记牢了: 第一,别信“设备是进口的所以质量肯定好”的鬼话。设备再好,操作工连淬火液浓度都不会测,做出来的件照样废。之前见个厂花200多万买了进口的感应淬火设备,结果操作工是刚招的学徒,连淬火液多久换一次都不知道,做出来的齿轮硬度过高,一摔就裂。 第二,所有质量要求全部写进合同附件。淬硬层深度、硬度范围、允许的零件变形量,每一项都标清楚数值,别搞什么“质量符合行业标准”这种模糊的话,到时候出了问题,根本扯不清。 第三,要是对方说要把你的单转包出去,直接换。别听他说“我们全程把控工艺,只是找个厂帮忙加工”,真到出了问题,转包的小厂根本找不到人,他自己也会推得一干二净。 说实话,感应淬火这行,真的没有什么高科技。拼的就是谁愿意在细节上多花点心思——是每周测一次淬火液浓度,还是半年都不换一次槽里的脏水;是每批次都切样做金相检测,还是全靠操作工的手感调参数。你要是为了省个几毛钱的加工费,找个连基本检测能力都没有的小作坊,最后赔的货款、耽误的交期、丢的客户,哪个不比那点省下来的钱多?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:感应淬火选厂实录:跑了17家厂踩完坑攒下的选厂逻辑
文章链接:https://www.yxqcspc.com/19251/