去年三伏天,车间西墙的旧风扇吹得铁皮哐当响。
浙江来的张工攥着个断了齿的平键堵在工艺室门口,脸晒得通红。
说他们装在自动化分拣线的滚筒轴,跑了不到三天,键全崩了。
我蹲下来摸了摸他带过来的废轴,键槽侧边的亮痕宽得扎眼。
——那是偏载磨出来的印子,对称度肯定超了。
所谓对称度,根本不是你量的那个数
很多新人刚入行,以为对称度就是键槽中心和轴中心的重合度。
哪有这么简单。
你得先搞懂,这玩意儿影响的根本不是尺寸,是扭矩传递的偏载。
普通立式铣床用分度头找正,15分钟能调完一根轴,对称度能做到0.08mm。
加工中心用寻边器分中,3分钟搞定,能压到0.02mm。
之前我测过一批超差的轴,对称度偏了0.1mm,1000Nm的额定扭矩,传递效率直接掉了12%。
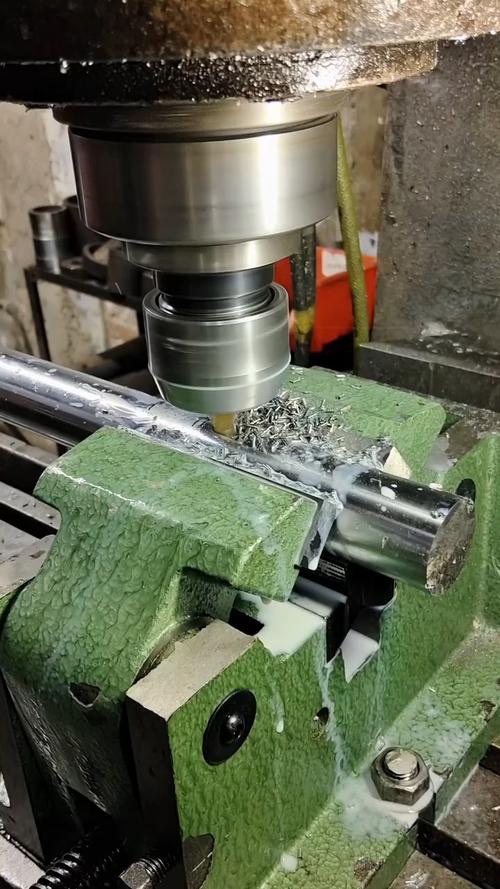
很多人说加工中心好,精度高,效率快。
但架不住中小厂的操作工懒啊。
行业里没人明说的妥协——
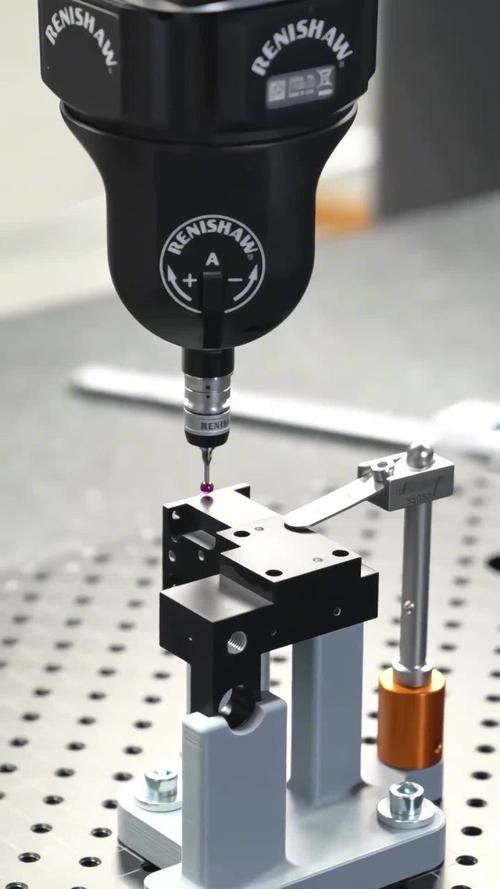
很多厂根本不上三坐标测对称度,就用游标卡尺量键槽两边的壁厚差。
差个0.1mm以内就放过,反正装配的时候垫点铜皮,低转速设备跑个三五年也不会坏,对吧。
说实话,我自己有时候赶交期,也会这么干。
我当年刚入行的时候就吃过这个亏。
图省事没分中,直接铣了12根45号钢的轴。
最后装配的时候全卡,拆下来量,最偏的地方差了0.15mm。
赔了小半年的奖金。
不同行业的要求,差着十万八千里
别觉得对称度是个可有可无的公差。
不同场景下的要求,能差出好几倍。
第一个是风电偏航减速机的输出轴。
之前有个批次,操作工换班的时候没校准寻边器的零点。
铣出来的键槽偏了0.06mm,远高于图纸要求的0.03mm。
当时质检看壁厚差不多,就放行了。
结果发出去之后,现场跑了3个月,平键的一侧直接压溃。
整台减速机拆下来换轴,光运费就花了8万多。
为啥要求这么严?
风电设备在野外,拆一次要吊机,要停线,成本是零件本身的几十倍。
第二个是食品级输送线的不锈钢滚筒轴。
之前有个客户做面包分拣线的。
因为键槽偏了0.04mm,平键和槽之间留了个小缝隙。
跑了半个月,缝隙里藏的面粉发霉了。
过SC认证的时候直接被打回来,整批300根滚筒返厂抛光。
耽误了20天的交期,赔了客户的生产线停线损失。
食品行业的要求根本不是怕扭矩传不动。
是怕藏残渣,过不了卫生审核。
现在没人敢说的行业潜规则
这两年智能制造吹得响,很多车间上了在线测量设备。
但没人愿意提的难题是——
现在的对称度测量标准,全默认轴的外圆是理想圆柱。
可实际加工出来的轴,外圆圆度误差有个0.02mm,测出来的对称度直接飘0.01mm。
尤其是现在新能源汽车的电机轴,转速干到16000转。
原来国标里规定的0.02mm对称度公差,根本扛不住高转速下的振动。
可GB/T 1184的公差表,还是十年前按低速工业轴定的,半字没改。
不过话说回来,国标更新本来就慢,哪赶得上新能源行业的迭代速度。
还有进口替代的事儿。
现在高端液压泵的轴,进口件的对称度能做到0.01mm以内。
国内很多厂根本达不到,对外宣传却拍胸脯说能做到。
最后客户装上去,泵的压力上不去,还以为是密封件的问题。
其实是键槽偏了,扭矩传递偏载,轴的寿命只有进口件的1/3。
我在车间摸了20年的铣刀,啥花里胡哨的测量方法都见过。
老师傅常说,键槽对不对,别光信卡尺和三坐标的数。
装个平键转三圈,偏不偏一眼就看出来。
毕竟图纸上的数是死的,现场跑出来的毛病是活的。
你们车间有没有过因为键槽对称度栽的跟头?最后是咋补救的?
