去年立秋刚过,苏州来的张总拎着半袋磨下来的铜屑冲进车间,工装裤腿上还沾着虎丘那边工地的黄泥巴。
他给我们供了三年爬架卷扬机,之前从来没红过脸,那天把铜屑往我办公桌上一倒,声音大到整个办公室的人都抬头看。
“你们给我配的蜗轮副,装上去才跑三个月,现在卷扬机吊到半空中就打滑,万一吊笼掉下来,十几条人命谁担?”
我蹲在地上扒拉那堆铜屑,亮闪闪的,全是锡青铜磨下来的碎末。拆了返厂的整机看,蜗轮的齿快磨成镜面了,蜗杆上的齿面连个淬火的硬痕都没有。
这哪是我们出的货。是张总为了压成本,找了南方某小厂换了便宜配件,出了事才来找我们兜底。
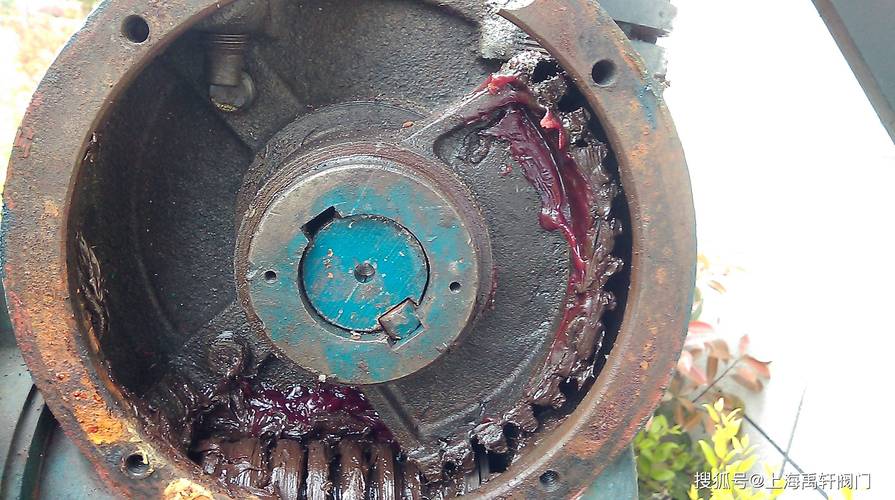
别把蜗轮副当个凑数的小零件
很多刚入行的小年轻,总觉得蜗轮副就是个带齿的铜圈配个螺杆,结构简单,差不了多少。
真的。
我干了20年,见过太多因为这点“小零件”出的大事故。
说几个摸出来的硬参数,别拿手册上的虚数当回事。
中心距100mm的常规蜗轮副,装配时的径向跳动偏差不能超过0.02mm。多一丝,跑起来的噪音能高15分贝,用半年就开始掉铜屑。
齿面得精磨到Ra0.8以内,要是图省事拿铣完的毛坯直接装配,跑合的时候磨下来的细铜屑能把油道堵一半,过不了俩月就得抱轴。
还有跑合的规矩,初始加载量要控制在额定载荷的30%,先空载转2小时,再逐级加载荷,直接上满压的,我见过最惨的,蜗轮的齿直接崩掉半圈,飞出来打穿了机床的防护罩。
现在行业里做蜗轮副,基本就两条材料路线,明面上是各有优劣,实际上全是成本算出来的选择。
一种是配锡青铜蜗轮,软,好跑合,噪音低,适合轻载高速的场景,但是耐磨性能差,重载下磨得快。另一种是配铝青铜蜗轮,硬,耐磨,能扛重载,但是要求蜗杆必须淬火到HRC58以上,不然齿面容易粘咬,跑起来直接拉荒。

这里说个行业里大家都在做,但是没人敢明说的妥协。
现在客户压价压得狠,很多中小厂接了重载场景的订单,本来该配淬火磨齿的蜗杆,他们就拿普通45号钢的黑皮蜗杆凑,装配的时候多调点吃刀量,把齿面接触面调到90%以上,出厂试机跑半小时,顺得很,一点异响都没有。客户拉回去用,头一个月啥问题没有,等重载下跑够三个月,铝青铜的硬齿面直接把软蜗杆磨出沟来,传动间隙大到能塞进去一个指甲盖。
谁都不想干这事。但是你不做,隔壁厂报的价比你低30%,客户直接就走了。对吧?
不同场景的要求,差得能有十万八千里
就拿两个我们常做的场景说,根本不能拿同一套标准去套。
第一个就是开头说的建筑爬架的卷扬机。这个场景对蜗轮副的核心要求不是耐磨,是自锁性能。导程角必须小于3度,断电之后不管吊笼挂多重的东西,都不会自己往下滑。
之前有个客户图便宜,选了导程角5度的蜗轮副,装在30层的楼面上,断电之后吊笼自己往下溜了半层,吓得当时在架子上的工人直接往下跳,摔成了骨折。后来我们给改了导程角2.5度的,装上去之后,哪怕把钢丝绳全松开,蜗轮副自己咬得死死的,一点都不打滑,用了三年都没出过问题。
第二个是给凉茶厂做的全自动灌装机。这个场景对蜗轮副的要求完全反过来,首先不能漏油,得符合食品级的要求,其次噪音要低,不能影响车间的环境,还有不能有铜屑掉下来污染料液。
一开始我们给配的是锡青铜的蜗轮,跑了半个月就开始渗油,磨下来的铜屑混在润滑油里,顺着密封件往灌装头那边飘。后来换成了加了聚四氟乙烯的工程塑料蜗轮,配抛光的不锈钢蜗杆,一开始试的时候温度升得快,跑俩小时就到60度了,后来改了齿廓修形,把齿面的接触面积调到70%,既保证了传动效率,又把温度降到了35度以下,现在那台机器跑了快8000小时,拆下来检查,齿面一点磨损的痕迹都没有。
热闹的进口替代下面,藏着没人愿意揭的短
这几年大家都在说蜗轮副的进口替代,之前高精度的精密蜗轮副,德国货一个卖大几千,我们这边用硬刮削的工艺做出来的,寿命能到进口件的80%,价格只有三分之一,很多做机器人关节、数控转台的厂家都开始换国产的,看着一片红火。
但是有个事,行业里没人愿意公开说。
现在我们用的蜗轮副精度国标,还是1988年修订的版本,里面的精度等级划分,根本没考虑现在伺服驱动、机器人关节的使用场景。比如按国标测下来是7级精度的蜗轮副,实际装在机器人关节上,回程间隙能超1弧分,根本达不到重复定位的要求。
现在大家都是各做各的企业标准,没有统一的检测方法,很多小厂拿普通的8级精度蜗轮副,改个外包装就冒充高精度的精密件,卖给做设备的厂家,等人家发现间隙太大的时候,已经装到整机里拆不下来了,损失得有几十万。
我上个月去参加行业座谈会,提了好几次要更新国标,把精密蜗轮副的回程间隙、动态精度的检测要求加进去,坐我旁边的几个大厂的代表都点头,但是转头就没人牵头做这事。毕竟标准一改,很多靠混水摸鱼赚钱的小厂就活不下去了,牵扯的利益太多。
昨天我在车间转,看到刚入行的小徒弟装蜗轮副,拿个铜锤哐哐砸,想把蜗轮往轴上敲到位。我赶紧给他拦下来,拿个加热套把蜗轮烘到80度,轻轻往轴上一套就到位了。
干了这么多年,我就信一句老师傅传下来的土话:蜗轮副是个娇东西,三分装,七分跑,急不得。你要是拿对待普通齿轮的粗劲去对付它,它迟早给你闹个大故障。
对了,你们在车间遇到过最离谱的蜗轮副故障是啥?是磨穿了齿,还是直接抱轴烧了电机?评论区聊聊。
