2026-11-14 09:57:04 分类:商机
那批活废了,老板的脸比铁屑还青
去年秋天,车间里出了事。一台加工中心,操作工夹一个铝合金壳体,转速拉到8000,刚进刀两秒,工件飞了。钳口崩掉一块,护罩上砸出一个坑。
好在人没事。
事后拆下来量——平口钳的钳口,抬起量0.35毫米。就这0.35,工件在切削力底下翘起来,一翘就完蛋。徒弟问我,师傅,这钳子还能用啊,看着挺新。我说,新的不一定好,旧的不一定坏。这东西,你得会看。
采购那会儿图便宜。一家小厂报的价,比主流牌子低四成。老板签了字。我拦过一句:便宜四成的钳子,它省在哪儿了?没人接话。
平口钳厂家省的那点料,最后都省到你的刀上
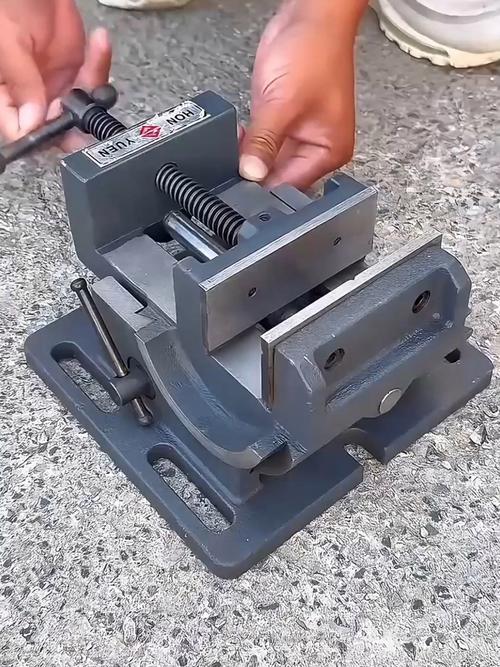
平口钳看着简单。底座、钳体、丝杠、钳口板,几十个零件。可它要干的事,是扛住几十千牛的夹紧力,还要保证钳口一副一副地平行,精度不掉。
关键参数就那几个。
钳口平行度,做得好的能到100毫米长度上0.02毫米以内。垂直度0.03。丝杠螺距一般4毫米或者5毫米,棘轮手柄加多大力,直接决定夹紧力。中号机用钳,标称夹紧力30千牛上下,换算过来三吨多。别小看这三吨,工件是被硬生生压出来的。
材料路线,行业里就两条道。
一条是铸造。HT250灰铸铁,便宜,减振好,天生吸振性比钢强,铣削的时候不容易起振纹。缺点是脆,磕一下就掉角。
另一条是钢件焊接或者整体锻打。QT500-7球墨铸铁算中间档,也有人直接上45号钢调质。贵、重、加工费劲。可它扛造,磕碰了不崩。
哪个好?看你怎么用。开粗批量,铸铁够了。做精加工、做模具、做薄壁件,你得上钢的。
不过,行业里一件不太上台面的事:渗碳淬火。钳口板标HRC58,听着唬人。实际渗碳层就0.5到0.8毫米。你拿去平面磨修两次,硬壳磨没了,芯部还是那点软料。再一夹紧,钳口就被啃出坑。
老实做的话,层深得放到1.0到1.2毫米。
成本差多少?一炉料,多烧两个小时,电费、工时、报废率全长上去了。你报价高,客户转头就走。
所以不少厂——算了,我不点名——按0.5做,标签写HRC58。心里门儿清。
 机用平口钳钳口渗碳淬火硬度检测现场
还有时效。铸件浇出来,得放、得退火、得振动时效。不做,或者只做半截。钳体内应力憋着。你买回去用半年、一年,它慢慢变形。今天量着0.02,明年就0.05。
这事没人写在说明书里。
汽车厂的钳子和模具厂的钳子,根本不是一回事
 汽车厂的钳子和模具厂的钳子,根本不是一回事
两个行当我都待过。
先说汽车零部件。缸体、支架、转向节,一天几百件,节拍按秒算,机床不停人换班。这种地方要的钳子——耐用、快换、夹紧力还得稳。液压钳,或者气动增力钳。手工拧棘轮?来不及。
有个客户做变速箱壳体,四台卧加一条线。原来用普通机用钳,一天下来操作工手腕都肿。后来换液压的,夹紧力恒定在设定值,不靠人手感,效率提了两成多。代价是——油管、油缸、密封圈,全是新的维护点。有一回密封圈老化,压力掉了不报警,一批活全松了。停机两小时。
再说模具行业。单件、小批、大件、形状怪。这时候平口钳的活儿就不只是夹住了,还得找着力点,还不能压伤基准面。很多师傅拿铜皮、铝片去垫。垫得对不对,全看经验。我见过一个做注塑模的老师傅,夹一块1.2米的模架,用了三块不同厚度的垫片,另加两个千斤顶辅助。他说,钳子是骨架,垫片才是命。
你问他怎么算的?他答不上来。就是手感。
智能化喊得响,可铸件它不听话
这几年展会上全是智能钳,带传感器的,能联网的。夹紧力实时显示,刀具磨损自动补偿。
有用,真有用。尤其无人夜班,旁边没人盯着,传感器能救下一批活。
可落到中小厂,问题一堆。一套带测力的液压钳,价格顶三台普通机用钳。老板算的是半年回本,不是三年。信号怎么接进老机床?改造费又是一笔。最后往往就成了——买一台放着当样板,客户来参观用。
进口替代这块,倒是真在动。以前高端机用钳,日系德系占大头。现在国产有几家做得不错,精度追到差不多的水平,价格一半。差在哪儿?差在一致性。同一批十台,人家的平行度都在0.02,国产的可能是0.02、0.03、0.02、0.04。单台能用,批量采购你就得一台一台挑。
最要命的是标准。
现行国标里,钳口平行度的检验方法,跟实际使用场景不完全对得上。标准测的是空载、冷态、钳口闭合状态下的数据。可实际加工里,工件是被夹紧的,钳体会受力变形,钳口会微抬。你拿千分表打空载,合格。装上去干活,翘了。
客户投诉。平口钳厂家说,我数据符合国标。扯皮。这种事一年能碰上好几回。
真正该控的,是加载状态下的钳口抬起量。可加载怎么测?拿手压机模拟?加多大载荷?弹簧回弹算不算?没人定。标准滞后,最后是车间老师傅拿活儿在填这个坑。
 加工中心平口钳装夹薄壁工件切削实拍
老师傅那句话
带我入行的师傅,退休前撂下一句:钳口是死的,料是活的。
还有一句——三分钳,七分装。
买钳子,别看牌子,看平行度那一栏写的什么条件。别光看硬度,问清楚渗碳层多深。别光比价格,算算它一年要吃掉你多少废品。
装夹的时候,工件底面有没有毛刺?铁屑扫干净没有?垫片平不平?这些事跟钳子多少钱没关系,跟你手上那点耐心有关系。
我现在自己选钳子就一条:让平口钳厂家把加载测试报告拿出来给我看。
十家里,八家拿不出来。
你们车间那台老钳子,用几年了?上回量平行度,是什么时候?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:平口钳厂家那些不写在样本上的事,我在车间看了二十年
文章链接:https://www.yxqcspc.com/19475/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
