报价22万和48万的两台炉子,参数表长得一模一样
去年秋天,一个做模具钢的朋友给我打电话。声音是哑的。
他那台真空油淬炉,交付第五个月,炉膛里的石墨隔热屏裂了。裂了倒还好,问题是漏气。压升率从出厂时的0.6 Pa/h 一路飙到 8 Pa/h。做出来的工件,表面一层氧化色,客户直接退货。
厂家来了个人,看了一圈,说:你们装炉量太大了。
……这话说得真有水平。装炉量是按他们自己给的工艺卡装的。
这就是真空炉这个行业最真实的一面。设备本身不神秘,难的是选对那个把炉子交到你手上的人。
很多人以为挑真空炉厂家是在比参数:极限真空度、最高温度、加热功率、炉膛尺寸。参数当然要看,可参数恰恰是最容易造假、也最容易被悄悄缩水的地方。
我见过报价22万和48万的同规格真空淬火炉。参数表放一起,外行真看不出区别。差在哪?差在真空泵组是国产还是进口,差在隔热屏是钼还是石墨,差在温控用的是自家写的代码还是买来的通用模块贴了个牌,差在炉壳用的是8毫米钢板还是6毫米。
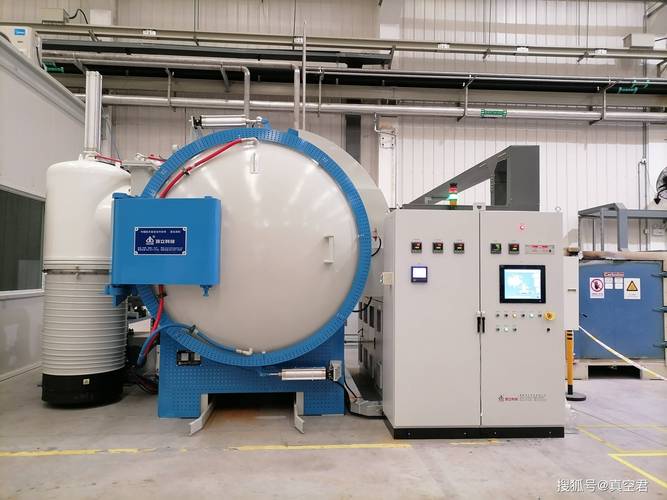
看厂,别看PPT,看他们自己的车间在干什么
判断一个真空炉厂家靠不靠谱,我有几个笨办法。笨,但管用。
一,看他做什么,不看他卖什么。
去车间转。看炉壳焊接是自己在焊还是外协。真空炉的壳体,尤其是焊缝,直接决定漏率。一家厂如果连主要焊缝都包出去,那他对最终质量的掌控力基本就是零。看焊缝成型,看有没有做无损检测,看检漏记录放在哪儿。
再问一句:你们的氦质谱检漏仪有几台?什么牌子?
这个问题很毒。真做真空炉的厂,检漏设备是吃饭的家伙,随口就能答上来。答不出的,八成是组装厂。
二,要温度均匀性报告,而且要问清楚是怎么测的。
±5℃、±10℃,这数字印在样本上特别好看。但你要追问:空炉测的还是带载测的?测了几个点?用什么热电偶?报告是第三方出的还是自己车间打印的?
有个很省事的验证方式——让他把同型号、两年前交付那家客户的检测报告调出来给你看。真金不怕火炼,愿意跟你翻旧账的厂家,通常心里是有底的。
三,要三个能打的电话号码。
不是客户名单上那些“某某航天”“某某军工”。你要三个具体的人,最好跟你同行业、同工艺、并且已经用了两年以上的。
打过去别问“这炉子好不好”。没人会说不好。要问这几句:停机过几次?备件多久能到?出问题的时候他们多久上门?
对方犹豫的那几秒,比答案本身更有信息量。
四,看人的流动。
真空炉这行,核心就那几个人——热工设计的、真空系统的、电气调试的。你逛车间的时候随口问问干了多少年。要是装配线上全是新面孔,销售也是刚来的,那这家厂大概率在跑量。
跑量的厂不是不能买。但你得知道自己在跟谁做生意。
五,翻一翻他们最近三年的在制订单。
这问题有点冒犯,但值得问。订单排得满,交期才靠谱;车间空空荡荡,那他就得靠低价抢单,后面的事就不好说了。
三类真空炉厂家,各自适合谁

说点具体的。国内做真空炉的,大致能分成三类。我给它们起个代号。
“老所系”。从研究院所改制出来的,技术底子厚,真空系统设计、热场仿真这些是真正的看家本事。产品稳定,工艺支持也专业。缺点嘛——贵,而且流程慢。你催他,他会觉得你不懂技术。这类厂家适合做高端真空钎焊、真空烧结、军工或航空件。预算不够的别硬上。
“专业中型厂”。主要集中在沈阳、北京、上海、苏州、广东一带。二三十人的规模,一年做十几台到几十台,主打真空油淬炉、气淬炉、回火炉。老板多半技术出身,自己还在画图。性价比最高的一类,也是我最常推荐的。短板是产品线窄,你要买真空烧结或者真空脱脂,他可能接不了。
“什么都做的通用炉厂”。台车炉、井式炉、网带炉、箱式炉……真空炉只是他产品册里的一页。报价往往最低,因为壳体和耐火材料他有现成供应链。可真空炉的难点从来不在壳体,在密封和热场。遇到这种,我的建议是:做一般回火或者要求不高的场合可以,关键工序别交出去。
我认识一家做真空钎焊的客户,图便宜找了个通用炉厂。装炉之后真空度怎么都抽不到1×10⁻³Pa。后来才发现,炉门密封圈用的是一般橡胶,压根不耐温。返工换了氟橡胶,又发现炉内壁没做抛光,放气量一直下不来。
折腾了大半年。省下的那点钱,全搭进去还不够。
谈合同的时候,把这几条钉进去

选厂只是第一步。真正让人吃亏的,往往在合同和验收环节。
采购规模不同,打法完全不一样。
单台、预算两三百万以内的:找中型专业厂,别搞公开招标那一套,招标只会把愿意认真做事的厂筛掉,剩下的都是最会写标书的。付款节奏建议3:4:2:1——预付30%,发货前40%,验收合格20%,10%作为质保金压满一年。这个比例厂家会跟你磨,但10%的质保金一定要守住,那是你手里唯一的筹码。
多台、或者千万级别的:可以走招标,但技术协议必须写死核心部件的品牌和型号。真空泵组、真空计、可编程逻辑控制器、可控硅、热电偶、密封件的品牌,一个都别漏。不写品牌的后果是,你验收时会发现所有东西都“符合国标”。
验收指标里,压升率最容易被糊弄。
很多人只盯着极限真空度。极限真空度抽得住,不代表炉子不漏。关键指标是压升率,比如0.67Pa/h这个量级。测试方法要写清楚:空炉、抽到多少、关阀后测多久、允许多少。含糊的写法,比如“以实际使用效果为准”,签之前一定要删掉。
还有温均性。必须写明测试温度点、测试点数、空载还是带载、允许偏差多少。
避坑清单,抄下来直接用。
核心部件品牌写进技术协议,不接受“同等性能替代”这类措辞。
明确交期和违约金,按天算,别按总价百分比封顶。封顶条款是厂家的护身符。
要一份备件清单和单价,尤其是加热元件、热电偶、密封圈、真空泵油。这些东西后面再买,价格能翻三倍。
现场验收必须带自己的料。用你的工件、你的工艺曲线,从头到尾跑一遍。光靠厂家拿自己的样品演示,什么问题都看不出来。
问清楚来的调试工程师是谁,有没有五年以上的真空炉经验。很多厂的售后就是刚毕业的装配工,到现场第一件事是给总公司打电话。
售后响应时间写进合同。48小时到场还是72小时到位,白纸黑字。
再啰嗦一句实在话。真空炉这东西,没有哪家厂是完美的。老牌厂贵且慢,中型厂灵活但产能有限,通用厂便宜但风险高。你要找的不是一个“最好的厂家”,而是一个跟你自己的工艺要求、预算、还有后续维护能力对得上的厂家。
买之前多跑两家车间,多打几个电话,比看一百页样本有用得多。
