渗碳炉厂家怎么挑?干了二十年热处理,说点车间里的大实话

那台炉子一趴窝,整条线都得跟着罚站

凌晨两点,车间电话炸了。值班小王喊:张工,3号渗碳炉碳势掉到0.4,工件还在炉里!我赶到时,控制柜屏幕红成一片。打开炉门取样,金相一磨,层深才0.35毫米,离要求0.8到1.2差一大截。这批是变速箱齿轮,客户催得跟救火似的。 渗碳炉厂家平时像空气,出问题时才知道它多要命。设备稳定,没人夸。设备一抖,所有人骂娘。说实话,选渗碳炉厂家不是买冰箱,能制冷就行。它管的是炉内那口气,还有温度、时间、碳势三兄弟。
渗碳炉厂家车间深夜抢修现场
渗碳炉厂家车间深夜抢修现场

碳势、炉压、温度,哪个都不能当摆设

渗碳说白了,就是让碳原子钻进钢表面。温度一般920到930摄氏度,碳势常见0.8到1.2,炉压稳住200到500帕。20CrMnTi齿轮,层深0.8毫米,强渗加扩散差不多6到8小时。这数字不是死的,料筐装多装少,气氛循环一变,全得调。 现在主流两条路:可控气氛渗碳和真空渗碳。可控气氛便宜、节拍快,适合大批量齿轮。真空渗碳干净、变形小、盲孔也能渗,但设备贵、维护挑人。行业里通常不说但实际在做的妥协?为了赶节拍,把强渗碳势拉到1.25甚至1.3,扩散时间砍掉,表面碳化物级别偷偷放宽。客户只看层深和硬度,金相报告有时就磨过去。哎,这活儿干久了,良心和交期天天打架。 选厂家,别只盯炉膛尺寸和功率。看它氧探头、碳控仪、烧嘴、辐射管布置。看它敢不敢保证炉温均匀性±5摄氏度。看它调试时用啥气:甲醇、丙酮、丙烷、天然气。气源一变,碳势模型不跟着变,炉子就成瞎子。
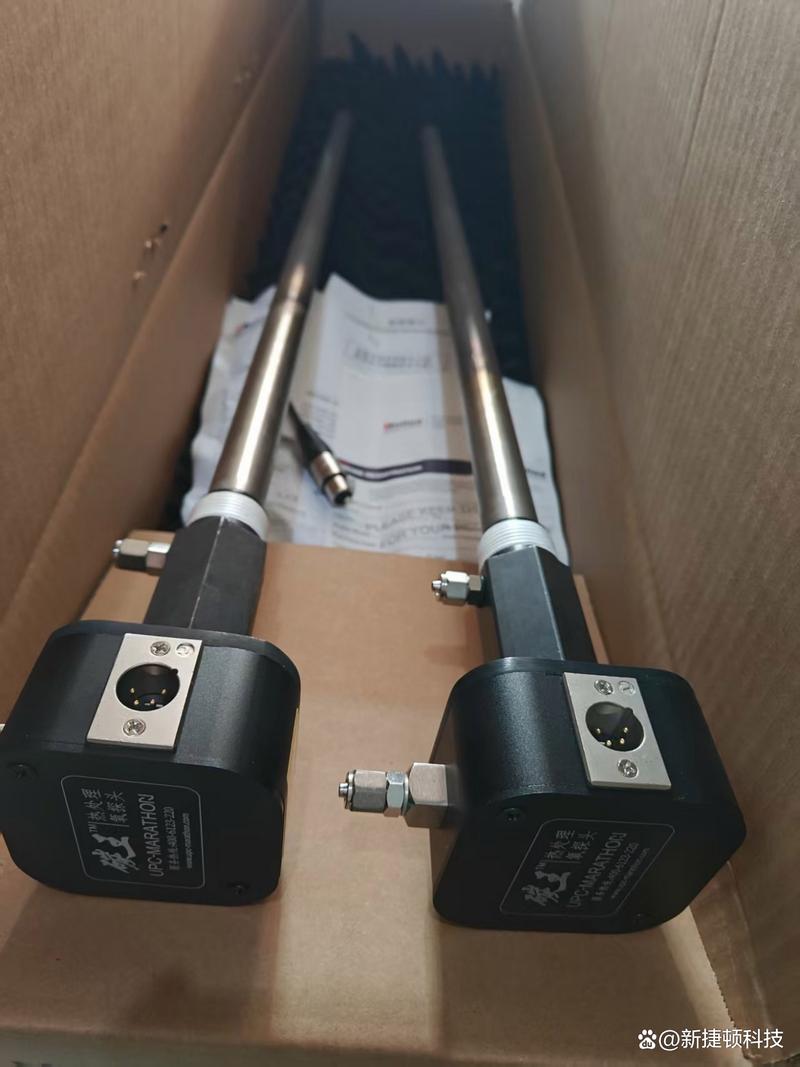
可控气氛渗碳炉碳势控制柜氧探头
可控气氛渗碳炉碳势控制柜氧探头

汽车齿轮和风电齿圈,要求根本不是一码事

汽车齿轮和风电齿圈,要求根本不是一码事
汽车齿轮和风电齿圈,要求根本不是一码事
汽车齿轮厂要的是节拍。连续式渗碳炉,一天几十盘,层深0.6到1.0毫米居多。变形控制要命,内孔椭圆超差,磨齿直接没余量。有家客户,换了个低价渗碳炉厂家,炉温均匀性差15摄氏度。结果同一盘齿轮,左边层深0.75,右边0.55。装到箱子里,跑起来啸叫。整批退货,赔了三十多万。老板拍桌子:省的那点炉子钱,全给售后加油了。 风电齿圈、轴承套圈呢?要深层渗碳。层深2.5到4.0毫米,甚至更深。周期动不动二三十小时。炉子得耐得住长时间高温,耐得住气氛冲刷。有个做风电偏航齿圈的老哥,用井式炉渗碳。厂家说能到3.2毫米,实际干到2.6就上不去。为啥?炉气循环不够,装炉太密,碳势到不了心部。后来加了导流筒、改了料架,才勉强稳住。这案例说明啥?不同行业,渗碳炉厂家给的方案,必须跟着工件走,不能一套图纸卖天下。

智能、绿色、国产替代,暗礁也不少

智能、绿色、国产替代,暗礁也不少
智能、绿色、国产替代,暗礁也不少
现在渗碳炉厂家都在讲智能制造。氧探头加CO红外分析,碳势闭环,数据上传MES。听着挺美。可现场呢?氧探头三个月就飘,参比空气一堵,碳势假得离谱。操作工干脆切手动,智能变「智障」。 绿色制造也是。废气烧嘴、氮甲醇气氛、减少甲醇滴注,确实省气。但有些厂家为了卖点,把烧嘴吹得天花乱坠。实际炉膛负压没调好,冷空气吸进去,工件表面氧化,硬度上不去。 国产替代正热。进口炉一台几百万,国产可能一半价。好事。但暗礁是:标准滞后。渗碳层深度检验,金相法靠人眼判,不同师傅差0.1毫米。智能炉的数据接口、碳势传感器校准周期,行业标准没跟上。更不愿公开的难题——丙烷、天然气的硫含量波动。硫一高,氧探头中毒,碳势控制直接罢工。厂家心里清楚,但合同里很少写气体品质条款。背锅的,还是车间。

老师傅的土话:炉子靠养,探头靠查

老师傅的土话:炉子靠养,探头靠查
老师傅的土话:炉子靠养,探头靠查
干了二十年,我信一句土话:渗碳这活儿,三分设备,七分养,剩下九十分看装炉。别等抱轴、别等碳黑把辐射管糊死才修。每班定碳,每周查氧探头,每月烧碳。装炉别贪多,料筐留风道。淬火油温、搅拌速度,这些跑合参数,比说明书上的理论值更重要。 你们厂的渗碳炉,上一次用定碳片校准是啥时候?是老实按周期做,还是等客户投诉了才翻记录?评论区聊聊,我也想听听别家车间怎么对付这口气。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳炉厂家怎么挑?干了二十年热处理,说点车间里的大实话
文章链接:https://www.yxqcspc.com/19491/