锻造机厂家怎么挑?车间老炮儿掏心窝子说几句

半夜三点,那台4000吨压机趴窝了

电话响的时候,我正梦见吃面。客户在那头骂娘:“滑块下到一半,咔——抱轴了!锻模裂成三瓣!”赶紧套衣服往厂里赶。到现场一看,地上全是液压油,操作工蹲在旁边抽烟,手抖。维修班长说,这破压机才买两年。哪家的?他努努嘴,那个锻造机厂家名字我没听过。铁皮铭牌都锈了。说实话,锻造机厂家这四个字,平时感觉不到。设备转着,谁想它?一出事,它就是祖宗。你得供着,还得懂它脾气。
锻造机厂家车间液压机故障排查现场
锻造机厂家车间液压机故障排查现场
干这行二十多年,我见过太多老板买设备只看吨位和报价。锻造机厂家也分三六九等。有的卖铁疙瘩,有的卖工艺包。差在哪?差在出事以后,电话打不通。

参数单上那些数字,别光看吨位

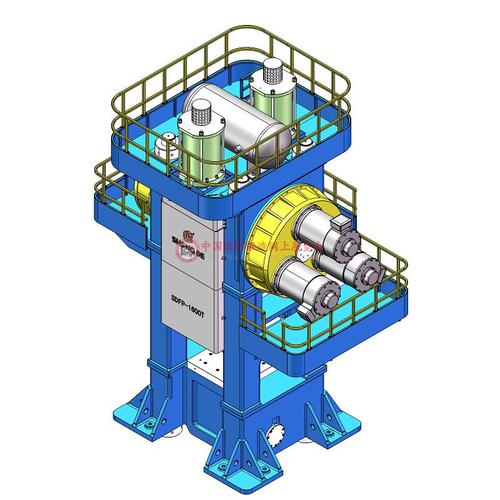
锻造机厂家嘴里常挂公称压力。2500吨、4000吨、8000吨。听着唬人。可你问滑块行程多少?行程次数多少?封闭高度够不够?顶出力多大?他可能就含糊了。我拿一台典型的热模锻压力机说。公称压力2500吨,滑块行程320毫米,行程次数55次每分钟。这组数字决定了你能不能干连杆,能不能上自动化。行程短了,模具放不进。次数低了,节拍上不去。顶出力小了,锻件卡在模腔里,靠人工撬,危险。 再说加热。钢坯出炉温度1150到1200摄氏度。终锻温度别低于800。低了,变形抗力猛涨。压机憋得脸通红,模具也遭罪。模具寿命?正常8000到12000件。可你冷却润滑没做好,3000件就拉毛。 液压机靠帕斯卡原理。液体压力传给滑块。系统压力25兆帕,充液阀通径250毫米。听起来简单。螺旋压力机靠飞轮动能。电机带飞轮,飞轮带螺杆,螺杆推滑块。打击能量靠转速。摩擦压力机呢?靠摩擦盘挤飞轮。便宜,皮实,维修工拿扳手就能拆。可它能耗高,打击能量控制差。老师傅听声音判断火候。耳朵就是传感器。 电动螺旋压力机省电,能量准,容易连线。贵。电控柜怕粉尘。锻造车间什么最多?氧化皮、石墨、油雾。变频器散热风扇三个月堵死。厂家说防护等级IP54。实际?呵呵。 行业里有个妥协,一般不说。摩擦压力机改数控。换电机,换皮带,加编码器。飞轮、螺杆、铜瓦不换。宣传叫数控螺旋压力机。编码器装在飞轮上。飞轮和螺杆之间打滑呢?它不知道。标称能量按飞轮惯量算。实际打击效率,六成到七成。你按面板数字调模,锻件充不满。还得靠老师傅耳朵。对吧? 材料也是。模具钢H13红硬性好,贵。5CrNiMo韧性好,便宜。小厂偷偷用5CrNiMo做锻模。寿命差一截。还有机身。铸钢机身减震好。钢板焊接机身刚性好。可焊缝探伤不到位,用两年开裂。有的锻造机厂家把铸件补焊,打磨喷漆,当新机发。你看不出来。拿超声波打?他跟你急。
锻造机厂家热模锻压力机模具冷却润滑系统
锻造机厂家热模锻压力机模具冷却润滑系统

汽车连杆和航空钛合金,两码事

汽车连杆和航空钛合金,两码事
汽车连杆和航空钛合金,两码事
汽车连杆厂要什么?节拍、成本、模具寿命。最好一分钟干八件、十件。机械手夹着坯料,中频炉出来,辊锻,预锻,终锻,切边。一条线。我见过一个厂,2500吨热模锻压力机,节拍8件每分钟。模具寿命原本1.2万件。后来模具冷却喷雾堵了。没人发现。寿命掉到6000件。老板骂采购,采购骂厂家。厂家来人一看,喷嘴结垢。换喷嘴,加过滤。好了。你说这怪锻造机厂家?怪操作工?都怪,也都不怪。 航空钛合金呢?完全反过来。不追求快。追求稳。等温锻造。液压机速度0.5到5毫米每秒。慢得像蜗牛。温度900摄氏度左右。模具要加热。滑块同步精度要求正负0.1毫米。有一回,某航空锻造厂用5000吨液压机等温锻钛合金。滑块低速爬行。一爬一爬,锻件表面折叠。报废。损失几十万。后来改伺服泵控。爬行没了。可调试花了半年。锻造机厂家派了三拨人。这活,普通厂家接不住。

智能化、绿色化,还有一堆烂账

智能化、绿色化,还有一堆烂账
智能化、绿色化,还有一堆烂账
现在锻造机厂家都在喊智能制造。远程运维。MES联网。传感器贴满机器。振动、温度、压力、位移。数据上云。听着挺好。可老车间里,连稳定电源都难。夏天电压掉到340伏。变频器报警。你还远程?先解决本地吧。 绿色制造也是。电液伺服,能量回收。飞轮储能。能耗降15%到30%。可设备价格涨40%。老板算账。省的电费,五年回本。五年后设备该大修了。他犹豫。 进口替代,确实有进步。2500吨到4000吨热模锻压力机,国产能顶。多工位、8000吨以上、高精度伺服,还差口气。德国、日本的老牌锻造机厂家,人家积累深。可国产便宜一半。服务快。半夜打电话,真有人接。这就是优势。 暗礁在哪?二手翻新。行业不愿公开的难题。一台1000吨压机,按废铁收。喷漆,换铭牌。当1600吨卖。你拉回去干重活。机架开裂。找谁?合同写二手设备,概不退换。还有标准滞后。安全防护。很多小厂还在用手工夹钳。光电保护没有。脚踏开关一踩,手还在模具里。标准有,执行松。噪声标准也老。锻造车间95分贝算好的。有的110。工人耳朵背了,算谁的? 能耗标称更扯。样本上写千瓦时每吨。什么工况?连续满负荷?实际干干停停。差15%到30%。你拿样本选型,掉坑里。锻造机厂家不会主动说。你问,他说看情况。

老师傅的土话,比手册管用

回到车间。老师傅点根烟,说:锻件好不好,七分靠火候,三分靠压机。压机再贵,模具不对中,照样拉荒。滑块导轨间隙大,你打出来的锻件错差。顶出偏,锻件变形。这些手册不写。靠手摸,靠耳朵听。 所以挑锻造机厂家,别光看厂房多大。看他维修工干了几年。看他敢不敢让你试模。看他半夜接不接电话。 你们厂里那台老摩擦压力机,还在用铜瓦吗?改数控以后,打击能量你信面板,还是信老师傅的耳朵?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:锻造机厂家怎么挑?车间老炮儿掏心窝子说几句
文章链接:https://www.yxqcspc.com/19505/