凌晨三点的电话,切胶机厂家先别急着甩锅
“老周,你赶紧来!切出来的胶条一边厚一边薄,密封条全废了!”
电话是夜班班长打来的。我披上工服就往车间跑。
那台液压切胶机,160吨,买来不到两年。厂家售后在电话里说,参数没调好。可我心里清楚,白天还好好的。
到现场一看,刀座温度烫手。胶料还是那批三元乙丙,硬度邵氏A 65左右。问题出在切胶机厂家的刀口间隙上——0.15mm,被热胀顶死了。
别小看这零点几毫米。切胶机厂家的存在感,平时看不见。一出事,全车间都盯着你。

说实话,很多采购选切胶机厂家,第一句就问:多少钱?多大吨位?
这就像问一个厨子:你锅多大?火多旺?
切胶机不是压路机。吨位只决定能不能切开。切得好不好,看刀,看胶温,看进给。
切胶机厂家的技术内核:刀、胶温、还有那点不能说的妥协
切胶机原理不复杂。液压缸推刀,或者伺服电机带圆刀旋转。刀口挤压橡胶,达到剪切强度,胶就断了。
可橡胶不是钢。它软,它粘,它还会回弹。
关键参数就三个:刀口间隙、胶料温度、切割速度。
刀口间隙,理论上按胶料厚度和硬度算。比如6mm厚、邵氏A 60的丁腈胶,间隙取0.03-0.05mm。这是书本值。
胶温呢?冬天车间10℃,夏天35℃。同一台切胶机,同一批胶,切出来能差出0.2mm。
切割速度更玄。液压机一般30-60次每分钟。太快,胶会撕裂。太慢,刀会粘胶。
选型时,切胶机厂家会给你一张表。表上写:胶料硬度、厚度、宽度、日产量。你填完,他报个型号。
但表不会写:你的胶料批次稳定性怎么样。
行业里两条主流路线。一条是液压直刀冲切。一条是数控圆刀/飞刀切割。
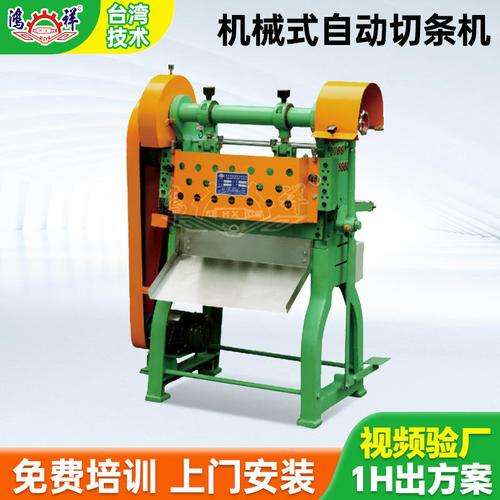
液压直刀,便宜,力气大。厚胶、硬胶、大块胶,它行。缺点是切口有毛刺,刀口磨损后尺寸漂移大。
数控圆刀,精度高,切薄胶、密封条、胶管好用。但胶料里如果有杂质,刀片崩给你看。维修费够买半台液压机。
行业内通常不说,但实际在做的妥协:刀口间隙故意放大0.02-0.05mm。
为什么?防粘刀。防热胀抱轴。防胶料里的再生胶颗粒卡刀。
代价呢?切口毛刺多一点。后续修边工多两道。可总比停机强,对吧?
还有胶温。理论要求胶料恒温23±2℃。实际很多厂,冬天不预热,夏天不冷却。切胶机厂家心里明白,但合同里不写。写了,客户嫌贵。
两个行业,两套脾气:切胶机厂家最怕外行拿鞋材标准切密封条
先说汽车密封条行业。这个行业对切胶机厂家要求最变态。
胶条截面复杂,有中空,有海绵泡。切刀不能压扁,不能变形。切口角度误差要小于1度。长度公差±0.5mm。
很多厂家用数控圆刀切胶机。带伺服送料,带视觉检测。一台设备顶三台液压机。
可实际案例呢?我见过一家河北的密封条厂。买了台南方某切胶机厂家的数控机。切EPDM海绵胶,速度开到80次每分钟。结果切口斜面,像狗啃的。
厂家来了三拨人。折腾半天,发现胶料门尼粘度太高。送料辊打滑。解决方案不是调刀,是把胶料预热到40℃。你说这怪谁?
再说鞋材行业。鞋底橡胶片,厚度3-10mm。硬度邵氏A 50-70。要求不高?错了。
鞋材厂要的是快。一天切几万片。切胶机厂家得把刀口做宽,一次切多片。但胶片叠起来,中间那层切不断。
案例:福建晋江一家鞋材厂。老板图便宜,买了台二手的液压切胶机。切出来的鞋底片,边缘发白。硫化后一掰就裂。
为什么?刀钝了。老刀没换,硬切。橡胶被拉断,不是被切断。分子取向被破坏。这就是拉荒。老师傅都懂。
后来换了家切胶机厂家,刀片用粉末冶金高速钢,硬度HRC 62-64。贵了八千块。但刀寿命从三天变成三周。老板算完账,笑了。
智能制造、进口替代,还有那些不愿公开的暗礁

现在切胶机厂家都在喊智能制造。什么MES对接,什么远程运维,什么AI调机。
好事。但别全信。
我见过一家厂的切胶机,屏幕上显示“AI自适应切割”。实际上呢?就是记忆了五组参数。胶料一换,照样抓瞎。
进口替代倒是真的。以前高端切胶机,德国、日本、意大利。一台几百万。现在国产切胶机厂家能做伺服圆刀,精度做到±0.05mm。价格三分之一。
可暗礁在哪?刀片材料标准滞后。
国标对切胶刀片,主要看硬度HRC。但硬度高,韧性就差。切再生胶,杂质多,刀片崩刃。厂家为了过标准,把硬度做高。用户端一用就崩。
还有安全标准。老标准要求红外光幕距离刀口至少200mm。可高速切胶机,200mm根本来不及停。有的切胶机厂家就在软件里做延时。光幕触发后,刀还往下走一段。这是行业不愿公开的难题。
绿色制造呢?液压油泄漏。老液压切胶机,跑冒滴漏是常事。一台机器一年漏几十升。现在切胶机厂家改伺服电机直驱。省电,不漏油。可扭矩够不够?切厚胶时,伺服过载报警。又得加钱上大一号。
所以选切胶机厂家,别只听销售吹。问三个问题:刀片什么材质?光幕响应时间多少毫秒?伺服过载倍数多大?
答不上来,或者含糊其辞。你就得留个心眼。
回到车间:老师傅的土话,比说明书管用

我干了二十多年机修。切胶机这东西,理论是理论,实操是实操。
说明书上说,刀口间隙0.03mm。可你拿塞尺一量,刀座热了,间隙变负。刀就抱轴。
老师傅有句土话:刀快不如图稳,图稳不如胶温准。
刀钝了,磨。图不稳,修。胶温不对,你磨破天也没用。
还有一句:新刀不吃硬胶,旧刀不切海绵。新刀锋利,切硬胶容易崩。旧刀钝,切海绵胶压不实。
这些,切胶机厂家的说明书不会写。写了,你也未必看。
说到底,切胶机厂家卖的是铁疙瘩。可真正让铁疙瘩听话的,是车间里那些满手油污的人。
问一句:你们厂里那台切胶机,最近一次换刀片,是按时间换,还是按切出来的胶条毛刺换?
评论区聊聊。我赌一半的人,是切到废品才换。
