凌晨两点十七分,手机响了。
值班的小刘声音发颤:“张工,那批O型圈出问题了,硬度差了4度,质检卡下来了。”
我披上衣服往厂里赶。路上就在想,八成又是热板的事。
到了一看,果不其然。平板硫化机上那批模具,左边一排颜色发暗,右边那排亮得反光。拿测温枪一扫,同一条热板,边缘178℃,正中间171℃。
差7度。
硫化这行,7度就是天塌下来。
那台机器到底在干什么
硫化机说白了,就是个能加热、能加压、还得压得住的大铁疙瘩。橡胶生料进去,是软的、黏的、没强度的。出来之后交联了,才有弹性、有强度、能扛拉。
靠什么?三个数。
温度、压力、时间。
橡胶行业里有个词,叫正硫化时间,写论文的喜欢标t90。见过太多新来的技术员盯着t90算工艺,算得比高考还认真。可车间里真正管用的,是焦烧时间和正硫化时间中间那个窗口。窗口窄的时候,只有几十秒。
压力呢?普通平板硫化机,油缸压力通常在14到16兆帕,折算到模具上的单位压力,一般是3到5兆帕。做厚制品的,压到8兆帕也不稀奇。
合模力这块,选型最容易被忽悠。200吨的机台,有人真敢拿它去压投影面积一千多平方厘米的大板件。算一下面压,早就掉到2兆帕以下了,能压出好活儿才怪。
还有个数,热板厚度。
薄的45毫米,厚的能到80毫米。厚的蓄热稳、温度匀,但升温慢,从冷机爬到180℃,得等一个多小时。薄的升温快,40分钟就到位,可模具一压上去,温度哗一下掉十几度。多少工件都废在这上头。
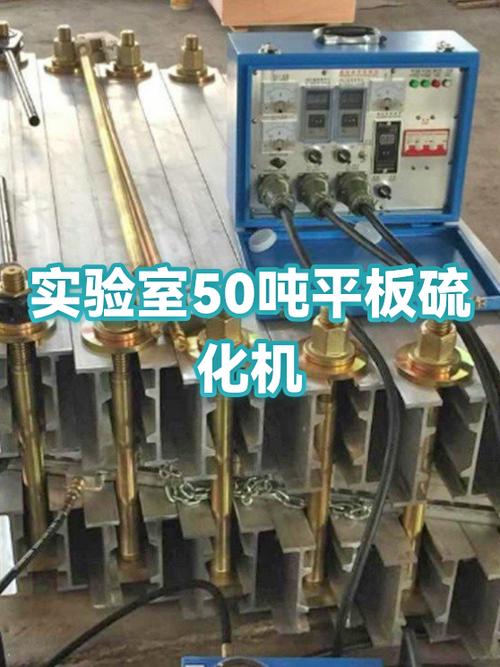
那厂家标称的温控精度±1℃可信吗?
半信半疑吧。多半是在空载、稳态、只测中心点的条件下做出来的。真装上模具,压上胶料,边角和中心差3到5度是常态。做得好的厂家,会在热板里布双回路油道,甚至做分区控温。做得糙的,就一根管子绕一圈——你也敢信它均匀?
两条主流技术路线,蒸汽加热和电加热导热油。
蒸汽来得猛,升温快,热量足,大台面机子爱用。缺点也明摆着:得有锅炉,管路跑冒滴漏,冬天冻管子,能耗还高。电加热导热油温和、控温细、干净,可油会老化、会结焦,循环泵一停就局部过热。这坑我踩过两次。
行业里有个不太上台面的做法:为了赶交期,预热时间砍一半,觉得“差不多到了”。模具还没热透,第一模就压上去。这批件的物理性能,肉眼看不出来,客户装机跑三个月才炸。
输送带和汽车件,完全是两回事
同样叫硫化机,一个厂做输送带接头,一个厂做汽车密封条,需求差得离谱。
矿山输送带,是野地里的活儿。
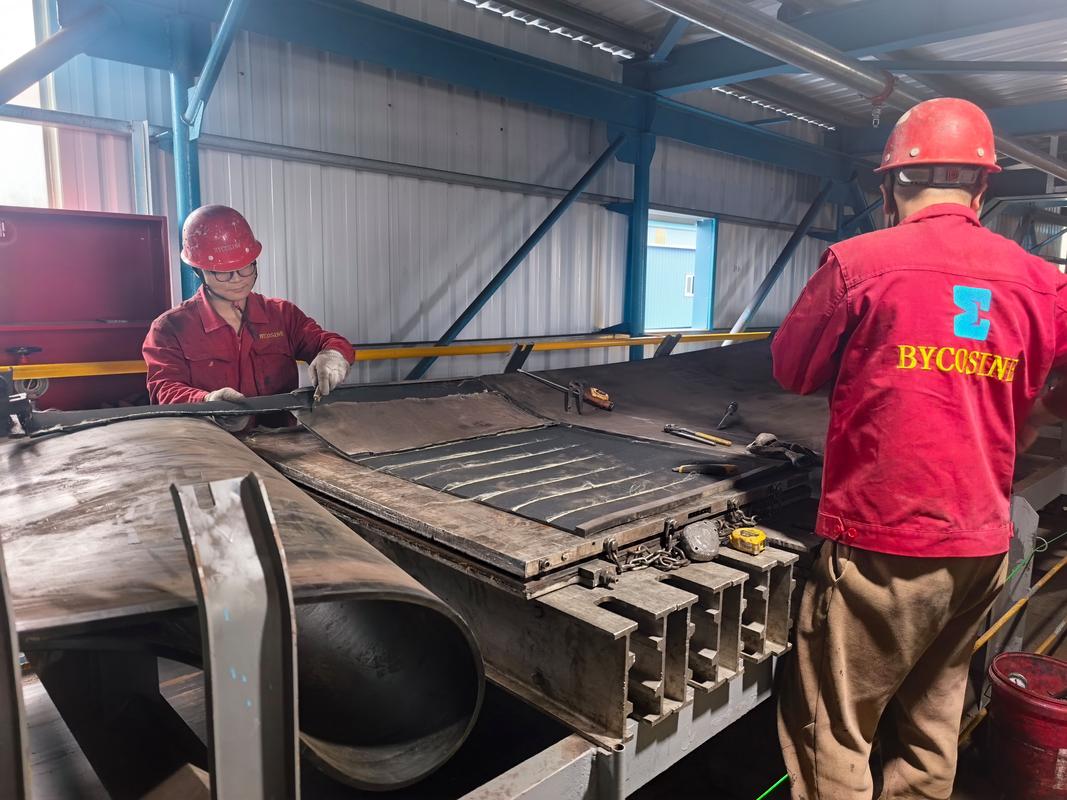
那种是现场作业,机器得搬到矿上、码头边、甚至井口。硫化梁,压力1.2到2兆帕就够,温度145℃上下,时间按带厚算,通常每毫米厚要跑好几分钟。冬天在内蒙古,零下二十度,风一吹,热板的热量跑得比钱还快。得裹保温被,得搭棚子,还得盯着压力表别掉。
见过一次事故。接头做完看着挺好,运行不到两周,断在接头处。扒开一看,中间有一层没硫化透。原因?现场电压不稳,加热板一块热一块不热。这种事,说明书上永远不写。
汽车橡胶件,是实验室里的活儿。
密封条、减震块、衬套,尺寸小、批量大、公差狠。这个场景下平板机基本靠边站,主流是注射硫化机,还得带真空排气。模具合上之前先抽真空,把型腔里的气抽走,不然就是气泡、缺料。
飞边控制是死穴。客户要求0.1毫米以内,你得把分型面磨到镜面,还得控制注射压力别冲太猛。有一回我们给一家主机厂做衬套,飞边超了0.05,整批退回来两万多个。老板那脸色,我到现在还记得。
所以选硫化机厂家,先问自己做什么件。做输送带接头的,买台小台面高精度注射机,纯属浪费。做汽车件的,图便宜买台老式平板机,那就是给自己挖坑。

智能化喊得响,暗礁也不少

这两年跑展会,满耳朵都是伺服液压、节能、数字孪生、进口替代。
伺服是真的有用。老式定量泵,一个班下来空转耗电惊人。换成伺服,能耗能砍掉三到四成,噪音也小。这钱花得值。
绿色制造这块,氮气硫化、电加热替代蒸汽,都是真趋势。尤其环保查得紧的地方,锅炉基本算原罪。
进口替代呢?进步确实大。以前高端注射机基本被欧洲那几家占着,现在国产能做到七八成水平,价格差一半。问题出在细节。同样一套液压系统,人家跑五年不漏,国产的三年开始渗油。不是设计不行,是密封件、加工精度、装配洁净度这些脏活上的差距。
说一个不太愿意公开的难题。
翻新机。
有些小厂,收台十几年的旧机,喷个漆,换块铭牌,当新机卖。热板变形了磨一磨,油缸拉伤了镀一镀。外观挺新,精度早就不知道歪到哪儿去了。买回去前半年看不出毛病,一年之后温度均匀性崩盘,你连找谁说理都不知道。
还有标准滞后这件事。
现行的热板温差检测方法,很多还是空载、单点、稳态测。可现在的工艺要求,是带模具、带负载、动态条件下的均匀性。标准没跟上,厂家就能拿“符合国标”四个字把你嘴堵死。
你拿他没办法,对吧?
老师傅那句话

我们厂老周,干了三十多年,退休那天跟我说了一句话。
“机器不会骗你,会骗你的是你自己的眼睛。”
什么意思?仪表显示180,你就信180。可模具摸上去烫手的感觉不一样,那就是不对。压力表指针到了,你就信到了,可听油泵声音发闷,那多半是内泄。
硫化这活儿,理论算得再漂亮,最后还是要靠手感、靠耳朵、靠鼻子。鼻子闻到一股焦味,赶紧停机,别犹豫。老话讲的“跑合”,不是让你硬顶着跑,是让你听声辨位。
选硫化机厂家也一样。参数表好看不代表好用。去他的老客户车间蹲半天,看看那些机子跑起来什么状态,比看十份样本管用。
最后问一句——
你们厂里那台硫化机,热板边角和中心的温差,上回是什么时候测的?
