凌晨三点,密炼机下顶栓卡死
电话打过来时,我正睡得迷糊。车间主任嗓子劈了:密炼机下顶栓不动作,胶料闷在密炼室里,温度冲到一百六十多度。那味道,呛得人睁不开眼。
后来查出来,是液压站阀组卡了。厂家售后从外地赶来,路上八个小时。八小时,一锅胶报废,整条线停着。你说炼胶机厂家重不重要?平时像空气,出事就是命门。
有人买设备只盯价格。吨位、电机功率、报价单,比来比去。我真想拉他去车间闻闻那股糊胶味。
吨位大,不等于饭量好
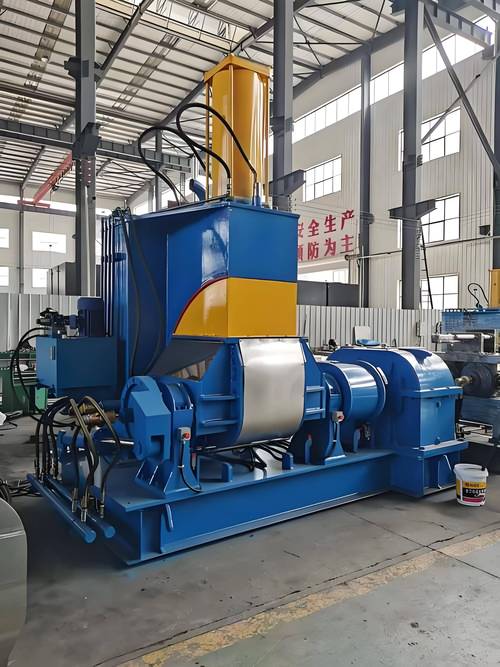
炼胶机厂家分得挺细。密炼机、开炼机、捏炼机,还有做再生胶的。原理不复杂:转子或辊筒把生胶、炭黑、油、硫化剂搅在一起,靠剪切和摩擦升温。关键是温度、时间、转速、压力,四个东西互相拉扯。
拿密炼机说。填充系数一般写 0.7 到 0.75,实际装多了,闷锅。转子转速 40 转每分钟和 60 转每分钟,出来的胶差得远。排胶温度最好压在 140 到 155 摄氏度,超了,胶料容易焦烧。
上顶栓压力,0.5 到 0.8 兆帕。压力低了,胶料打滑;压力高了,轴承受罪。这些数字,书本上都有。可书不告诉你,南方夏天和北方冬天,冷却水温差能吃掉三度。
技术路线也有两条。切线转子,吃料猛,适合大胎面;啮合型转子,混炼匀,温升低,做密封件、医用胶塞更稳。厂家嘴上说两种都好,实际给你配的冷却水道,可能从六条缩成四条。你不拆开看,根本不知道。
还有更隐蔽的。转子表面堆焊,耐磨层厚度少一毫米。试机跑合,七十二小时改成二十四小时。密封圈用进口件拍照,装机换国产。这些事,行业里通常不说,但实际在做。你问,他就笑:够用。

轮胎厂和密封件厂,要的根本不是一台机
轮胎厂要效率。一锅胶两百多公斤,上下辅机联动,排胶温度高一点也能忍。他们最怕门尼波动。门尼跳两个单位,后面挤出尺寸就飘。某轮胎厂换过一家炼胶机厂家,转子转速提了八转,产能上去了,结果胎面胶门尼标准差从 1.8 蹦到 3.2。赔了三条胎的料,才把参数退回来。
密封件厂呢?完全另一套。胶料少,色差要命。温度一高,硫化剂提前反应,产品表面起麻点。他们要求低温混炼,辊温控制在七十度以下,开炼机还得配翻胶装置。有个做 O 型圈的客户,换厂家后胶料有黑点,查了半个月,最后发现是新开炼机辊筒内壁有铁锈。你说冤不冤。
所以选炼胶机厂家,先问自己做什么胶。轮胎、胶管、鞋材、密封件、再生胶,每家侧重点不一样。别拿轮胎厂的配置去干密封件,那是拉荒跑高速,看着猛,废料多。

智能、绿色、国产替代,水底下有暗礁
现在厂家都爱讲智能制造。永磁电机、伺服液压、在线门尼、MES 接口,词儿一套一套。有用吗?有。电耗能降百分之十几,排胶温度曲线好看。可老车间最怕什么?协议不开放。
你买了 A 家的密炼机,B 家的上辅机,C 家的 MES。数据通不了。厂家说能接,现场调试三天,最后加个网关,数据还是丢包。更气人的是,有些厂家把参数锁在密码里。想自己调个报警值?得买服务包。
绿色制造也是。废气收集、粉尘治理、冷却水循环,环保查得严。可标准更新慢。老标准只要求排胶温度,不要求记录全程曲线。等出了质量问题,追溯不了。这个暗礁,行业里不愿多讲。讲多了,客户不敢下单。
国产替代喊得响。国产炼胶机确实进步大,价格也香。但备件互换性差。同一家厂,三年前买的转子和现在的轴承座,尺寸差半毫米。厂家说升级了。你信不信?反正我仓库里多备了一套。
还有个难题,设备寿命预测。振动传感器装了一堆,数据天天采。可胶料配方一变,振动特征全乱。预测模型成了玄学。老师傅听声音能判断个七八成,传感器反而天天误报。技术是好东西,别吹过头。
老师傅的土话,比说明书值钱

干了二十多年,我信一句土话:机器响不响,先摸轴承盖;胶料粘不粘,看辊温。说明书上写 150 度排胶,实际得看胶料状态。捏一把,不粘手,有弹性,差不多。死盯仪表,容易吃亏。
开炼机最怕辊筒抱轴。一抱,铜瓦刮伤,辊面拉毛,修起来肉疼。所以日常点检,别偷懒。
买炼胶机厂家,别光看展厅。去他们车间看装配。看工人拧螺栓用不用扭矩扳手,看转子动平衡做不做。这些小动作,比宣传册真实。售后也重要。电话打过去,是两小时到,还是两天到?停机损失,比设备差价狠多了。
最后一问:你们厂那台炼胶机,上次换密封圈是哪家厂家供的货?等了几天?
