攻丝扭矩厂家怎么选?我踩过坑后只认这四条底线

半夜被攻丝扭矩搞炸的,不止你一个

凌晨两点,产线微信群跳出一行字:M6丝锥又断了。操作工骂骂咧咧,班组长满世界找扳手,你呢?翻供应商名录。翻到第三页才想起来,攻丝扭矩监控这玩意儿,当初为了省两千块,选了个没听过的牌子。现在好了。停机一小时,废件一堆,交期黄了。这还没完——换上新丝锥,同一位置又断。你盯着扭矩曲线,发现它跟心电图似的乱抖。厂家电话打过去,对方说:信号干扰,正常。

正常个鬼。 攻丝扭矩这事,真不是买个传感器就完事。它卡在刀具、机床、材料、冷却、信号采集的缝里。厂家选错,后面全是坑。你以为是传感器不行,其实是厂家根本没做过攻丝工况。你以为是参数没调好,其实是标定报告都是复印的。对吧?这种事我见太多了。
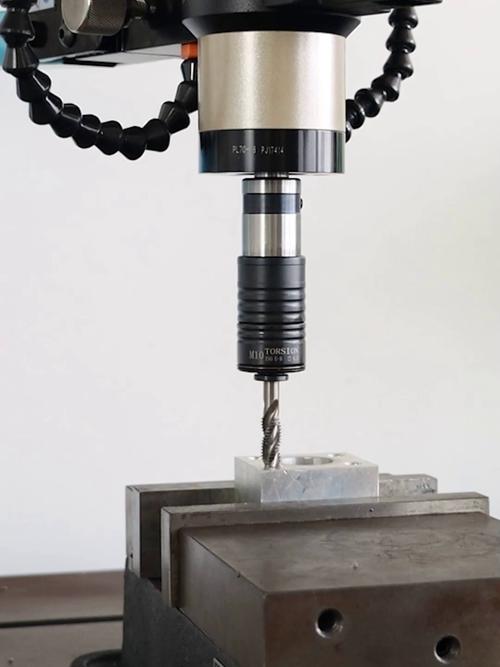
攻丝扭矩监控机床断丝锥现场特写
攻丝扭矩监控机床断丝锥现场特写

选厂家,我盯这五件事

第一,看它是不是真做攻丝扭矩。很多厂家拿通用静态扭矩传感器改一改,加个显示盒,就敢叫攻丝扭矩监控。怎么判断?问三个数:量程、过载能力、响应频率。攻丝是动态过程,峰值扭矩来得快,去得也快。M3在铝件里可能不到1Nm,M16在铸铁里能冲到几十Nm。量程覆盖不对,要么削顶,要么分辨率不够。响应频率含糊说“很快”的,直接扣分。要具体。1kHz?5kHz?写进规格书。 第二,标定台比展厅重要。别光看办公室多大。问有没有扭矩标定台,能不能出溯源证书。最好是CNAS或同等资质。没有?那它的精度就是薛定谔的精度。你信,它就有。你不信,它也有。但产线不信。我见过一家国产小厂,老板把标定台照片发我,砝码、力臂、标准扭矩传感器摆得明明白白。这种就靠谱一半。另一半看它敢不敢让你带工件去试。
攻丝扭矩传感器标定测试台现场
攻丝扭矩传感器标定测试台现场
第三,接口能不能接你的机床。攻丝扭矩监控不是孤立仪表。它要跟PLC、数控系统、主轴驱动器说话。0-10V?4-20mA?IO-Link?Profinet?你机床是什么脑子,它就得说什么话。接不上,就得加转换模块。模块一多,延迟就上来了。攻丝断刀要的是毫秒级停机。延迟大,丝锥已经断了。你的扭矩曲线才刚反应过来。所以,选厂家时,把机床型号、系统版本、IO清单甩过去。让它出接线图。出不了?换人。 第四,现场试切,别只看样本。样本上都是漂亮曲线。你的工况呢?难加工材料、深孔、盲孔、挤压丝锥、刚性攻丝、浮动攻丝,每一个变量都能把扭矩波形搞成鬼样子。靠谱厂家会问你要工件、丝锥、转速、进给、冷却方式。然后约时间上机试。不靠谱的只会说:我们的传感器精度0.5%。精度0.5%当然好。但装上去误报,0.5%有啥用? 第五,售后不是修传感器,是救产线。攻丝监控出问题,往往不是坏了,是参数漂了、线松了、干扰进来了。厂家能不能远程看波形?能不能24小时内给替换件?备件库在不在国内?这些比价格重要。尤其是汽车零部件线,停一小时,损失够买十套监控。别为了省几千块,搭进去几万块。

靠谱的攻丝扭矩厂家,大概长这几张脸

靠谱的攻丝扭矩厂家,大概长这几张脸
靠谱的攻丝扭矩厂家,大概长这几张脸
我不点名吹谁,但可以画画像。你按图索骥,基本不会走偏。 欧美老牌技术型。比如瑞士K记、德国A记、美国M记这类。共性:贵,交期长,文档厚得像字典。标定证书、温漂曲线、频率响应、MTBF,全给你。软件也成熟,攻丝波形判据做得细。适合谁?汽车、航空、医疗、大批量高节拍产线。你要是做单件小批,买它有点杀鸡用牛刀。但话说回来,牛刀确实快。 日系机床附件型。常见于日系机床配套。共性:接口贴合日系系统,稳定性好,抗干扰做得细。价格比欧美低一点,但也不便宜。交期相对可控。缺点是,如果你的机床是欧系或国产系统,可能需要额外适配。买之前一定确认系统兼容。别听销售说“都能接”。都能接,和稳定接,差着十万八千里。 国产专精特新型。长三角、珠三角有一批做扭矩传感器起家的厂,后来切进攻丝监控。共性:响应快,愿意试切,价格有优势。有的还做算法,能区分丝锥磨损和断刀。适合中小批量、多品种、国产机床为主的车间。但要注意:厂家之间差距极大。有的有标定台、老化房、EMC测试。有的只有一张桌子、一把烙铁、一个淘宝店。怎么分?去现场。看标定台。看老化架。看它敢不敢把BOM给你看。 贸易拼装型。这类最会报价。通用传感器+显示盒+外壳,贴个牌,号称攻丝扭矩监控。共性:便宜,交期三天,销售嘴甜。但一上高强度工况就露馅。量程虚标、温漂不写、响应频率靠猜、标定证书靠P。你问他攻丝波形怎么判,他跟你聊价格。这种厂家,不是不能用。用在低要求、非关键工位,可以。用在自动线、无人化车间?等着半夜被叫起来吧。

不同采购量,签约姿势完全不一样

不同采购量,签约姿势完全不一样
不同采购量,签约姿势完全不一样
小批量,1到5套。别签年框,别付全款。走标准品,合同里写清试切验收。验收指标别写“运行稳定”这种废话。写具体:连续加工500件,误报不超过2次,断丝锥检出率100%。留10%到20%尾款,跑一个月再付。避坑重点:样机好,量产差。所以合同里加一句:批量交付与样机不一致,无条件退换。别怕得罪人。怕得罪人,产线就受罪。 中批量,10到50套。锁价3到6个月,分批交付。每批要标定报告。质保写18个月。最好加现场服务次数。比如一年两次巡检,帮你查干扰、校零点、更新算法。别小看这个。攻丝扭矩监控,七分靠装,三分靠调。装不好,再贵的传感器也白搭。 大批量,多产线,50套以上。一定要审厂。看什么?看标定台、看老化设备、看生产流程、看来料检验。问它关键元器件是不是原厂,批次追溯怎么做。签框架协议+滚动订单。违约条款写狠一点。交期延误一天赔多少,误报率超标怎么换。另外,要求开放数据接口。你的MES、SCADA要拿数据,别让它锁在厂家软件里。数据锁死,后面想换供应商,成本高得吓人。 避坑清单,我直接列。 只给静态标定,不给动态响应数据?走。 量程虚标,拿小量程测大扭矩?走。 温漂不写,或写“可忽略”?走。 响应频率含糊,不敢写Hz?走。 接口不匹配,让你自己加模块?先扣分。 无溯源标定证书?审核过不了。 售后只换不修,等三个月?产线等不起。 合同没写误报率、断刀检出率?等于没验收。 销售说“绝对没问题”?越绝对,越有问题。 最后一句,别信PPT。拿你最难的工件、最烂的丝锥、最旧的机床,去试。攻丝扭矩厂家行不行,试切一次,比聊十次都清楚。选对了,半夜能睡整觉。选错了,你就是产线群里那个被@的人。自己掂量。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:攻丝扭矩厂家怎么选?我踩过坑后只认这四条底线
文章链接:https://www.yxqcspc.com/19546/