凌晨两点十五分,电话响了。
“王工,赶紧来一趟,风电那批齿轮出事了。”我披上衣服就往车间赶。到现场一看,滚齿机还在转,但工人已经把活儿停了。整批二十件,齿面全是鱼鳞纹,手摸上去跟搓衣板似的。客户那边催得急,明天要发货。
说实话,这种事干了二十年,见得太多了。
那台数控滚齿机,干了八年,平常没啥大毛病。但这次问题出在一个谁都没想到的地方——滚刀。
滚刀转一圈,工件转多少?这事定了,其他都好说
数控滚齿机的原理说起来不复杂。滚刀和工件,就像一对交叉轴的螺旋齿轮。滚刀转,工件也跟着转,两者之间严格按传动比走。滚刀轴向往下啃,就把齿形一齿一齿地“滚”出来了。
但这里面有个要命的参数:滚刀转速和轴向进给量的匹配。
我们干的那个风电齿轮,模数6,齿数87。典型的硬齿面滚齿加工。滚刀转速开到300转每分钟,轴向进给量给到2毫米每转,单边吃刀量4个毫米。这三个数一摆出来,有经验的师傅就明白——这是在效率和质量之间走钢丝。
干切还是湿切?这问题车间里吵了十年。
干切效率高,风冷加微量润滑,一小时能多干三件活儿。湿切呢?切削液哗哗地浇,切屑不飞,表面质量稳。风电齿轮这个活儿,我们最后还是选了湿切。为啥?干切虽然快,但滚刀磨损快了一倍不止。一把硬质合金滚刀多少钱?两万八。你算算这个账。
不过话说回来,行业内有个公开的秘密——说是湿切,实际上很多厂子为了省切削液,流量给得不够,冷却不充分。滚刀寿命反而还不如干切稳定。这事儿没人拿到台面上说。
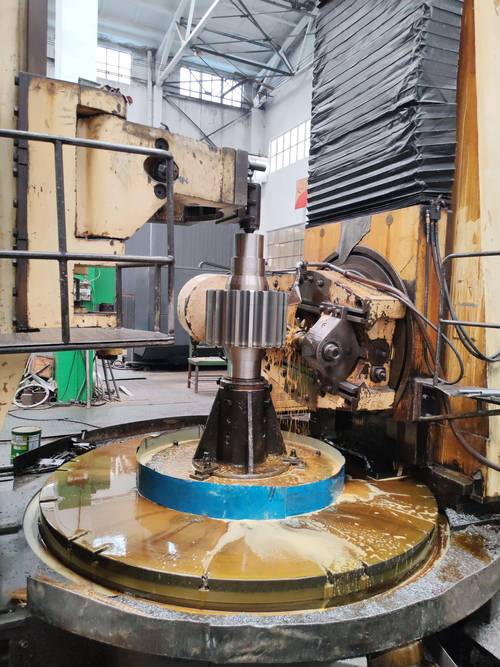
第二个关键问题:滚刀的窜刀。
滚齿加工,滚刀不是全部长度都在参与切削,通常只用中间那一小段。时间长了,那一段磨损了,就得把滚刀沿轴向窜一点,换个位置接着干。这叫“窜刀”。窜多少?每次0.3到0.5毫米。太少了,换不出新刃;太多了,滚刀长度不够折腾。
这个度,靠的全是经验。
风电和汽车,两码事,别用一把尺子量
风电齿轮箱的齿轮,傻大笨粗。模数大,齿面宽,动辄直径两米开外。这种活儿,要求的是绝对刚性。机床稍微有点振动,齿面质量就完蛋。我们有一台进口滚齿机,专门干风电。立柱粗得跟水桶似的,工作台承重十五吨。开机前先得预热两小时,让机床热平衡稳定了,才敢下刀。
汽车变速箱的齿轮呢?完全另一个路子。
模数小,2到4个毫米,但批量大。一个月十几万件。节拍是第一位的。一台数控滚齿机,干一个齿轮,从上下料到切完,不超过四十秒。这种活儿,要求的是快速响应。X轴、Z轴、C轴,三个轴要匹配得严丝合缝。快,还得准。齿向误差超过0.008毫米,装配的时候就等着听噪声吧。
案例:有个做新能源减速器齿轮的客户,找我们改一台旧滚齿机。原来干的是手动挡齿轮,模数3,节拍要求不高。现在要换新能源,节拍要求翻了一倍。怎么办?换主轴电机,改数控系统,把快速移动速度从10米每分钟提到25米。折腾了三个月,终于把节拍压到三十五秒。
但代价是——机床的刚性余量被吃光了。以前干重切削没问题,现在只能轻切快进。客户问能不能再快点,我说再快,机床就该散架了。

进口替代这碗饭,不是那么好吃的
这两年的风向很明确——国产替代。以前清一色德国、日本、美国的滚齿机,现在国产的也开始上桌了。价格差多少?同样规格的六轴数控滚齿机,进口的二百八十万,国产的九十万。
但差距在哪儿?不是精度,不是效率。是稳定性。
进口机床,你买回来,十年内精度不跑。国产的呢?第一年挺好,第三年开始,热变形补偿就开始飘。夏天和冬天干出来的活儿,齿厚差好几个丝。你找厂家,厂家说这是正常范围。但这“正常范围”对客户来说,就是批次报废。
还有个更头疼的事儿——数控系统。
国产滚齿机的机械部分进步很快,但数控系统还是短板。特别是多轴联动和特殊齿形的加工算法,很多国产系统是绕不过去的。有的厂家直接买发那科或者西门子的系统装上去,成本一下子上去了。你说这算国产还是进口?
行业里还有个标准滞后的坑。
现在的齿面质量评价标准,还是几十年前定的。主要看齿形误差、齿向误差、齿距偏差这些。但干切工艺出来的齿面,微观组织跟湿切完全不一样。有客户投诉说我们齿轮跑合有异响,拿标准去测,各项指标都在公差范围内。你说这算合格还是不合格?
标准没更新,检测手段跟不上,最后扯皮的全是一线干活的。

干了二十年,我就信一句话
老师傅有句土话——滚齿这活儿,三分机床七分刀,剩下九十分靠手感。
听起来糙,但道理不糙。你参数算得再精确,进给量、转速、吃刀量,全是理论值。但同一批毛坯,硬度差一点,余量差一点,刀具磨损差一点,最后的尺寸就不一样。数控机床是死的,得靠人去调。
我见过太多刚毕业的小伙子,拿着计算器算半天,算完了不敢下刀。我说你怕啥?先拉荒,走一刀看看铁屑颜色。铁屑发白,说明切削温度不够;铁屑发蓝,说明温度过了。正常的应该是淡黄色,跟回火色一个道理。这玩意儿,书上不教。
还有听声音。滚齿机正常切削的时候,声音是均匀的“沙沙”声。一旦出现“咯噔咯噔”的节奏,要么是滚刀崩刃了,要么是工件没夹紧。干得久的人,耳朵比传感器灵。
不过话说回来,现在年轻人也难。车间里一台滚齿机,配一个操作工,再配一个调机师傅。调机师傅越来越难招。有个老板跟我说,他现在最怕的就是老师傅退休。老师傅一走,新机床买回来都没人会调。
那问题就来了——现在都在讲智能制造,讲在机测量,讲自适应控制。这些技术确实好,能解决一部分问题。但手上那点感觉,到底能不能被数据替代?
干了这么多年,我保留意见。
你们车间里,有没有那种参数算不出来、全凭经验才搞得定的活儿?说出来听听。
