那批活儿,差点把我这老脸丢光了
去年冬天,一个老客户打电话过来,语气不对。‘老张,你们那批同步器齿环,厚度公差怎么飘了?’我一听,心里咯噔一下。跑到车间,拿千分尺一量,好家伙,同一批料,有的厚0.15,有的薄0.08。不是吧?模具没换,材料没变,问题出在哪?
操作工小刘指着那台老摩擦压力机,说:‘张师傅,这机器今天跟吃了药似的,打出来的活一会儿一个样。’我凑过去一听,离合器‘咔嚓咔嚓’响,飞轮转速忽高忽低。懂了。摩擦压力机靠飞轮储能,摩擦盘磨损一点,打击能量就变,精度全凭手感。可客户要的是±0.05的公差,这老家伙扛不住。
后来换了一台伺服直驱螺旋压力机,同样1600kN的机器,一上机,连续打了200件,公差稳定在±0.03以内。小刘乐了:‘这玩意儿,跟数控车床一样听话。’

说实话,干了二十多年,从摩擦压力机到液压机,再到现在的伺服直驱,头一回觉得压机也能这么‘温柔’。不过,它可不是什么花架子。今天咱就掰扯掰扯这东西。
别看它没飞轮,力气从哪来?
传统摩擦压力机靠电机带飞轮,飞轮再通过摩擦盘驱动螺杆。伺服直驱呢?伺服电机直接连在螺杆上,没有离合器,没有飞轮。电机一转,螺杆就转,螺母带着滑块上下走。就这么简单?
对,但这里头门道深了。伺服电机的扭矩和转速可以精确控制,所以滑块的速度、位置、打击力都能编程。你想让它慢点下,像液压机那样保压?行。你想让它快速打击,像摩擦压力机那样‘啪’一下?也行。
关键参数就那几个:公称力,比如1600kN、2500kN;行程次数,伺服直驱可以做到每分钟30-60次,比摩擦压力机快;滑块速度,空程下行能到200-300mm/s,接近工件时自动降到10-20mm/s,这叫‘软接触’。还有能量控制精度,好的机器能到±1%。
选型的时候,别光看吨位。你打个比方,同样1600kN,摩擦压力机实际打击能量可能只有额定值的70%,伺服直驱能稳定输出95%以上。所以有时候你换伺服直驱,吨位可以降一档,比如原来用2500kN摩擦,现在用1600kN伺服就够。但这事,卖机器的不会主动跟你说。
技术路线有两种:一种是伺服电机+同步带减速,便宜,但皮带会打滑,精度受影响;另一种是伺服电机+行星减速机直连,贵,但刚性好,寿命长。国内很多厂家为了降成本,用第一种,然后告诉你‘够用了’。实际用个一两年,皮带一松,打击力就飘。这算是行业内公开的秘密——妥协嘛,谁让客户预算有限呢。

再说材料。螺杆和螺母,以前用锡青铜,耐磨但贵。现在有的用锌基合金,便宜,但热变形大,连续打几百件就抱轴。你猜怎么着?有些厂家偷偷把螺母换成球墨铸铁,外面镀一层铜,凑合用。不是不能用,就是寿命短点,换的时候你得把整个滑块拆下来。费劲。
汽车同步器齿环 vs 航空叶片:都是压机,要求天差地别
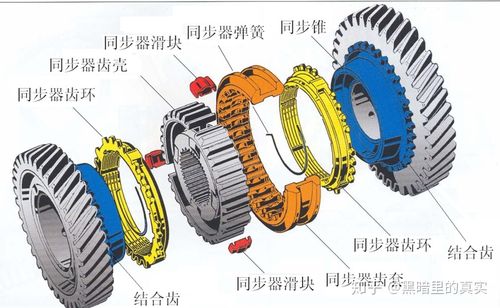
先说汽车零部件。同步器齿环,材料是铜合金,批量大,一天几千件。要求什么?节拍快,一致性高。伺服直驱压力机得配自动上下料,行程次数要拉到每分钟40次以上。打击能量不能太大,不然模具磨损快;也不能太小,不然成形不饱满。我们给一家变速箱厂配了条线,用的就是伺服直驱,带机器人上下料,一班8小时能干6000件。客户说,以前摩擦压力机,一班最多4000,还老出废品。
但航空叶片就完全不一样。钛合金叶片,一件几十斤,材料贵得要命。要求什么?温度控制、变形控制、每一件的打击曲线都得记录。伺服直驱的优势在这就出来了:可以分段打击,先轻后重,让材料慢慢流动。我们给某航发厂做过一批,用了2000kN伺服直驱,速度降到每分钟5次,但每件都带曲线报告。客户验收的时候,拿着报告看了半天,说:‘这比进口液压机还稳。’
不过,航空件有个麻烦:模具预热。钛合金凉了就跟石头一样,必须把模具加热到300度以上。伺服直驱的电机就在旁边,散热不好,电机容易过热报警。我们后来加了水冷套,才解决。这细节,说明书上可不会写。
智能制造、绿色制造,还有那些不能说的坑

现在都讲智能制造,伺服直驱天生适合联网。电流、转速、位置、打击力,全是数字信号,直接传MES。我们厂去年上了套系统,可以实时看每台压机的能耗和状态。结果发现,同样打一个件,伺服直驱比摩擦压力机省电40%以上。为什么?摩擦压力机飞轮空转也耗电,伺服直驱待机几乎不耗电。绿色制造,这就算一个。
进口替代也是个热点。以前高端伺服直驱,西门子、发那科的电机加减速机,一套下来上百万。现在国产伺服电机进步很快,汇川、埃斯顿都能用,成本降一半。但这里有个坑:国产电机的过载能力虚标。标称2倍过载,实际1.5倍就报警。你选型的时候按2倍算,生产时猛一加载,直接停机。这亏我吃过。
还有标准滞后的事。目前伺服直驱螺旋压力机没有统一的能耗测试标准。有的厂家标‘节能50%’,怎么测的?空载测的。你实际带载呢?可能只省20%。但客户不知道,就看广告。这风险,得靠行业自己慢慢规范。
最不愿公开的难题是:伺服电机的低速大扭矩发热。伺服直驱在打击瞬间需要极大扭矩,电机电流飙升,线圈温度几分钟就能到150度。就算有水冷,连续工作两小时,伺服驱动器也可能过热降额。所以很多厂家建议‘间歇工作’,但客户要连续生产,怎么办?偷偷把电流限值调低,牺牲打击力。这事,你问厂家,他肯定不承认。
老师傅的土话:听声、摸温、看铁屑
回到车间。小刘问我:‘张师傅,这伺服直驱到底怎么算调好了?’我说,别光看屏幕上的参数。你听——滑块下行的时候,声音是‘嗡嗡’的,均匀,不刺耳。你摸——电机外壳温热,不烫手。你看——打出来的件,飞边均匀,没有一边厚一边薄。这就叫‘跑合’好了。
还有一句老话:‘机器是死的,人是活的。’ 再好的伺服直驱,你模具没装正,导轨间隙没调好,照样出废品。有一次,一台新机器,打出来的件老是有压痕。查了半天,是模具上的一个排气孔堵了。跟机器一点关系没有。所以,别迷信参数,多动手。
最后留个问题:你们厂那台伺服直驱,真的发挥出全部本事了吗?还是只当个普通压机在用?评论区聊聊。
