上周三,东莞长安。一个做精密连接器模具的老板给我打电话,嗓子都是哑的:“兄弟,那台慢走丝又趴窝了,丝筒异响,精度飘了0.008,客户催模,厂家售后说工程师在苏州,最快后天到。”
我问他,当初为啥选这家?他说便宜八万。现在呢,停一天,光外协和违约金就亏回两台机器的差价。这话听着扎心,但真不是个例。
慢走丝数控线切割机床这行,水比中走丝深得多。不是买个铁疙瘩,是买一套持续五到八年的精度、服务和停产风险。你选厂家的时候偷的懒,后面都会变成停机时的耳光。

痛点不是价格,是“没人管”

很多采购第一次买慢走丝,习惯拿三家的报价单横着比。A家38万,B家42万,C家45万。最后往往选A。结果呢?
导轨是国产贴牌,丝筒动平衡没做,运到厂里切第一个试件还行,第三个月开始椭圆。打电话给销售,销售说找售后。售后说这属于使用问题。你让他来,他说最近排期满,先视频看看。视频能看出丝筒轴承坏了吗?看不出来。
更恶心的是系统加密。有些厂家在控制系统里设了时间锁,或者把关键参数藏起来,你换过滤器、换导丝嘴都得找原厂。这种机器不是不能买,你得先把“后手”问清楚。否则就是请了个爷。
所以,选慢走丝数控线切割机床厂家,第一步不是看参数表。参数表谁都会印。你要看的是,这家厂在你不付尾款之前和付完尾款之后,是不是同一张脸。
选厂标准:我只看这五个能落地的动作
1. 带自己的图纸去试切,别切他们的铝块。
很多厂家的演示件是铝件,切得跟镜面一样。没用。你拿自己最难的模具钢,比如SKD-11,淬火到HRC58,厚度80毫米,带阶梯、窄槽、清角。让他现场编程,现场穿丝,现场切。切完别只看表面,拿去三次元测。圆度、垂直度、粗糙度、拐角误差,全记下来。敢让你这么试的厂家,至少对自己的装配有点底气。
2. 问售后工程师住哪,别问服务承诺。
“我们全国联保,24小时响应。”这话我听得耳朵起茧。你得问:负责我这一片的工程师是谁?他住在哪个城市?手机号能不能给我?他同时管多少台机?
如果他说工程师在上海,你厂在宁波,那还算近。如果他在深圳,你厂在青岛,那24小时响应就是个玄学。最好合同里写清楚:接到报修后多少小时到场,超过多少小时按停机天数赔钱。别怕撕破脸,买慢走丝不是买白菜。

3. 看装配车间,比看展厅有用。
我陪一个老板去过某家厂。展厅漂亮,前台也漂亮。但走到装配车间,地上全是铁屑,床身导轨就那么敞着,工人拿个铁锤在敲丝筒。老板当场拉着我走了。
慢走丝精度靠什么?靠床身刚性、靠装配环境、靠恒温、靠检测。你不需要懂所有技术,就看三件事:车间有没有恒温?装配区有没有和粗加工分开?出厂前有没有激光干涉仪或者球杆仪检测?这三样缺两样,价格再低也要掂量。
4. 找同城用户,别只看厂家给的案例。
厂家官网上的案例,都是精修图。你要找的是,他卖到你附近工厂的那台机,用了几年,换过什么,厂家来得快不快。最好加个微信,递根烟,问一句:“兄弟,说实话,这机子让你省心不?”
如果对方支支吾吾,说“还行吧,就是小毛病多点”,你就懂了。如果对方说“售后挺快,但配件贵”,那也算真话。最怕的是,你问不到真人。
5. 报价单必须拆到零件品牌。
“标配”两个字,是慢走丝行业最大的坑。标配什么导轨?什么丝杠?什么伺服?什么控制系统?什么过滤器?什么导丝嘴?把品牌、型号、数量全部写进合同附件。别嫌麻烦。你现在麻烦,以后就不麻烦。
还有,问清楚软件有没有后续收费。有些厂家说系统免费升级,结果第二年告诉你,新版本要加密狗,五千一个。这不叫升级,这叫续命。
厂家画像:别只认牌子,认它的“底子”

慢走丝数控线切割机床厂家,大概分几路。我不一棍子打死,只说共性。
日系老牌,比如沙迪克、西部这类。
贵。真贵。一台能买国产两台。但他们的优势是稳定,精度保持性好,数据库成熟,售后虽然也贵,但相对规范。适合做什么?高精密、长订单、停机损失巨大的厂。你要是做手机连接器、精密齿轮模具,咬牙上日系,往往少受气。
但注意,日系也有入门减配型号。别以为挂了那个标,就是神机。还是要试切,还是要看具体配置。
台系代表,像庆鸿、徕通这类。
性价比在中间。精度和稳定性比大多数国产好,价格又比日系低一截。服务网点在长三角、珠三角还算密。适合中型模具厂、加工店。但不同代理商手里的配置差异大,有的代理自己换电源、换水箱,价格是下来了,稳定性也下来了。所以,买台系,最好找原厂或者一级代理,别贪二级的便宜。
国产老牌和区域新贵。
三光系的老厂、汉奇、大铁、霸器这些,各有各的活法。国产慢走丝这几年进步不小,尤其是控制系统和脉冲电源。价格香,配件便宜,服务响应快。适合预算有限、但订单精度要求不是变态高的厂。
可国产厂家的分化也厉害。有的自己做床身,有恒温车间,有检测设备。有的就是买光机来组装,今天贴这个牌,明天贴那个牌。你问他床身哪来的,他眼神飘忽。这种就要小心。
我的经验:国产慢走丝可以买,但要买那家“敢让你看铸件、看装配、看老客户”的厂。如果老板自己就是技术出身,聊起丝筒动平衡、张力控制、水阻调整,眼睛放光,那通常靠谱。如果销售满嘴“我们采用德国技术、日本核心”,一追问细节就转移话题,那就撤。
决策建议:按采购规模,签不同的合同
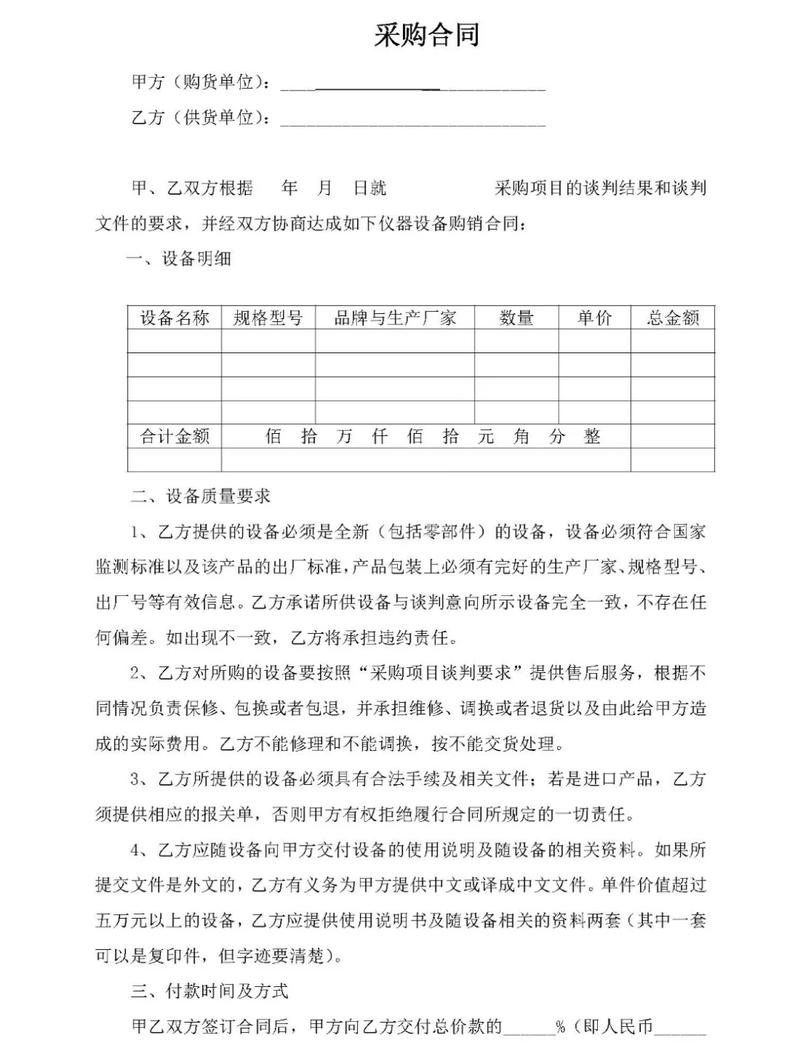
买1到3台:别把价格压到见骨。
小厂采购最容易犯的错,是拿着A家的底价去压B家,最后选了个最便宜的。结果呢?人家在你看不见的地方省成本。你省下的五万,可能一年后变成三次停机、两次换件、一次大修。
签约策略:付款方式尽量 3-6-1 或者 3-5-2,也就是预付30%,到货验收60%,质保期满10%。别接受“全款到发货”。你全款了,机器有问题,你就是孙子。验收标准写进合同:连续试切多少小时,精度多少,重复定位多少。达不到,不付尾款。
买5到10台:谈的不只是单价。
这个量级,你有议价权了。除了单价,要谈:备用机条款、驻厂培训、备件包、软件授权、延保价格。让厂家给你一批常用易损件清单,比如导丝嘴、过滤器、导电块、丝筒轴承,按成本价打包。别等坏了再买,那时候价格他说了算。
还要谈服务。能不能在你们厂附近设个备件仓?能不能派一个工程师定期巡检?这些比每台便宜五千块值钱。
买10台以上:分批交付,分批验收。
大项目最怕厂家把订单排到后面,先交别人的。合同里写清楚交付节点,延期一天赔多少。验收也要分批,第一批有问题,后面的可以暂停。别一次性全款,也别一次性全验收。
避坑清单,你直接抄:
1. 口头承诺不写合同,等于放屁。
2. 样机和你收到的机器,配置不一致,常见于水箱、电源、控制系统。
3. 翻新机当新机卖。看丝筒运行时间、看系统开机次数、看床身油漆底下有没有补土。
4. 低价机配加密系统,后期换件、改参数都要钱。
5. 售后只换不修,换件价格是市场价三倍。
6. 合同不写精度验收标准,只写“符合出厂标准”。出厂标准是多少?他不知道,你也不知道。
7. 不写延期交货赔偿,交期一拖再拖。
8. 不写质保范围。丝筒、电源、控制柜到底保多久?别只保一年,还只保非易损件。
说到底,慢走丝数控线切割机床厂家选择,不是比谁家彩页漂亮,也不是比谁家销售能喝。是比谁能在你半夜停机的时候,接你电话,告诉你“别急,我明天一早到”。
机器是冷的。但做机器的人,得有温度。你选的不只是一台设备,是未来几年能不能睡踏实。
