半夜电话响,准没好事
“老张,你那台转塔冲又拉荒了!”
电话那头是刘总,机箱厂的。声音劈了。
我赶到车间,地上堆着冲废的镀锌板。孔边全是毛刺,手一划一道白印。操作工小赵蹲在转塔边上,拿塞尺量下模间隙。嘴里嘟囔:“上午还好好的,换了一卷板,孔就不圆了。”
厂家的人来过两趟。第一趟说参数没问题。第二趟说板材有问题。刘总骂娘。可我知道,这台数控冲床买回来第三年,转塔就开始“认生”。夏天准,冬天飘。
数控冲床厂家这四个字,平时没人念叨。出了事,全车间都念。

很多老板选设备,盯着价格和吨位。真的,我见过太多。30吨的机器,标称能冲6毫米,买回来冲4毫米不锈钢,声音像放炮。厂家销售拍胸脯:没问题。结果呢?抱轴。转塔卡死,电机跳闸。
别光看吨位,脾气在“间隙”里
数控冲床厂家卖的不是铁疙瘩。它是一套脾气。你得懂它的模具间隙、冲次、定位精度。
说几个数。普通转塔冲,冲压力30吨,转塔32工位,最大冲次200次每分钟。定位精度?厂家样本写±0.1毫米。实际跑起来,±0.15算不错。板材越厚,误差越明显。
模具间隙怎么定?碳钢板,板厚的10%到12%。比如2毫米板,间隙0.2到0.24毫米。不锈钢呢?硬,黏。间隙小了,模具磨损快。间隙大了,毛刺翻边。
我们厂老师傅有句话:冲孔看铁屑。铁屑卷,间隙对;铁屑碎,间隙小;铁屑带毛,间隙大。 书本不写这个。
主流技术路线?液压和伺服。液压便宜,力气大。但油温一上来,冲次就掉。漏油也烦。伺服贵,节能,冲次稳。可维修成本吓人。伺服电机一坏,半个月工资没了。
行业内通常不说、实际在做的妥协:把样本参数当上限,把实际工况当下限。标6毫米,你冲3毫米碳钢最舒服。标200次,你开160次,模具寿命长一倍。厂家知道,销售不说。客户问,就答“看材料”。
还有跑合。新机器进场,别猛干。先拿1毫米冷板,冲简单圆孔。跑两天。让转塔、导轨、丝杠找找感觉。有人不信。新机器直接拉荒,冲8毫米板。第三天就喊厂家。怪谁?
机箱柜要快,电梯门板要脸
同样一台数控冲床,到了不同行业,要求能差出十万八千里。
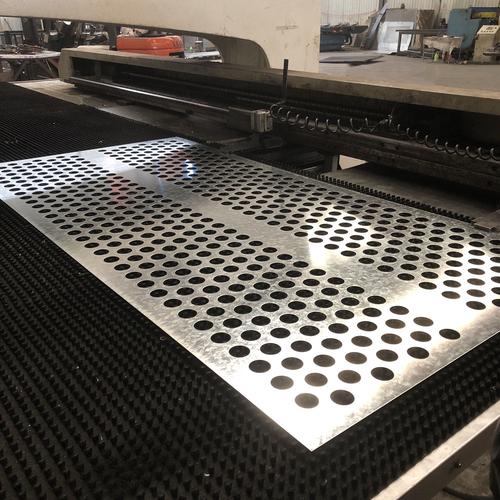
机箱机柜厂,要的是快。一张网孔板,孔径3毫米,孔距5毫米。几千个孔。模具小,排样密。冲次拉满。模具磨损快,重磨周期短。厂家得配好模具,还得教你怎么修磨。不然,孔毛了,客户退货。
我见过一个机箱厂,贪便宜买低价转塔冲。32工位,实际常用就8个。转塔换模慢。冲网孔,一天换三次模具。操作工骂街。后来换厂家,工位多,模具座精度好。效率翻倍。老板说,早该多花那几万。
电梯门板厂,要的是脸。2毫米不锈钢,长3米,表面拉丝。冲孔不能有划痕。毛刺不能扎手。数控冲床厂家得配毛刷台面、滚珠支撑、覆膜装置。模具下模要抛光。冲完不能有压印。
有个电梯厂,门板冲完有划痕。客户投诉,赔了十几万。查来查去,是转塔下模座有铁屑。厂家说操作问题。操作工说设备没吹气清洁。最后加装自动吹屑。谁对谁错?说不清。但数控冲床厂家的细节设计,这时候就见真章。
农机筛网?那是另一个极端。厚板,大孔。要的是冲压力。模具间隙大。毛刺无所谓。厂家推荐液压机。伺服机去了,也能干,但费电。选型错,三年白干。
智能、绿色、进口替代——听着好,坑也不小
现在数控冲床厂家都在喊智能制造。自动上下料、料库、MES接口、能耗监控。展会上看,真漂亮。
回车间呢?数据接口不统一。今天连得上,明天掉线。MES厂家和冲床厂家互相推。最后操作工拿U盘拷程序。智能了个寂寞。
绿色制造也是。伺服冲床省电,没错。但省下的电费,够不够换伺服电机?得算。液压机漏油,污染。可液压机便宜,小厂回本快。你让老板选,他嘴上说环保,心里算成本。
进口替代,这几年热。国产数控冲床厂家进步快。转塔、模具、控制系统,都能做。但有些东西,还是绕不开。高精度伺服电机、转塔分度定位的轴承、液压比例阀。进口件占成本多少?厂家不跟你细说。
行业内不愿公开的难题:热变形。转塔冲床干半天,机身发热。转塔同轴度跑偏。夏天和冬天,精度能差0.1毫米。厂家出厂检测在恒温车间。你车间没空调。怎么办?自己调。调不好,就认。
标准滞后,更头疼。安全光幕响应时间,老标准按机械冲床定。现在伺服冲床冲次快,光束还没反应过来,滑块已经下来了。出过事。厂家加安全继电器。可标准没强制。谁较真?
还有复合机。激光冲床复合,一台顶三台。但安全标准呢?激光防护和冲床防护混在一起。老标准管不住。厂家各自解释。用户夹在中间。买之前,一定问清楚:安全回路符合哪版标准?别等安监来查。
老师傅的土话,比样本厚

说一千道一万,回到车间。机器是死的,板子是活的。先看板纹,再定模具间隙。听声音,看铁屑。冲床不怕用,就怕闷。闷着干,抱轴是早晚的事。
新机器进场,先跑合。别拉荒。液压油温超过55度,停一停。伺服电机报警,别复位接着干。查原因。模具重磨,别等毛刺扎手。提前磨。省钱。
选数控冲床厂家,别只看价格。看他售后几个人。看他模具库全不全。看他敢不敢让你带料试机。敢说“冲不了别买”的厂家,反而靠谱。
你们厂那台转塔冲,夏天和冬天精度差几个丝?转塔工位够不够用?模具重磨周期多久?留言聊聊。别让下一个人再踩坑。
