2026-09-15 06:28:22 分类:商机
三个月前的一个下午。
我正蹲在砂轮房磨钻头,小张隔着三个车间喊我:“李工!快过来!那台新机器又垮起了!”
我扔了钻头就往试验室跑,门口还站着江苏来的客户,夹着包盯着门,烟都烧到手了才反应过来弹灰。
那台机器是去年老板图便宜,找了个报价比市场价低二十万的小冲击试验机厂家做的。
那天要做的是风电锚栓的-40℃低温冲击试验,这批货要发港口,下午不出报告就要误船期。我扒开一看,摆锤回位卡了半道不动,制冷箱的温度显示屏跳成了11℃,差出去快五十度,那汗顺着后脊梁一下子就透了。
别光看参数册上的数字,厂家藏着不说的妥协
很多人买冲击试验机,就看最大冲击能量是多少,价格够不够低,没人挖里面看不到的东西。
我干了20年,买机器就认三个硬数。
第一个是摆锤主轴的垂直度,正规厂家卡死在0.02mm以内,差一点都要返工磨。小厂家呢?能做到0.1mm就敢给你贴合格证,用半年摆锤就偏磨,打出来的数据忽高忽低,你根本不知道哪次准。
第二个是砧座的配合间隙,国标要求不能超过0.15mm,对不对?现在行业里一半的小厂,直接做到0.3mm就出厂,间隙大了,冲击的时候试样晃,数据直接偏出去10%都不止。
第三个是低温冲击的控温精度,正经做低温的,要求控温误差不超过±0.5℃,不少厂家对外说能做到,实际用的是便宜的翻新制冷机组,误差能到两三度,你做-40℃冲击,实际试样温度是-37℃,数据直接不合格,你还以为是材料不行。
现在主流摆锤就是两种路线,一种是整体铸钢摆锤,一种是拼接焊接摆锤。
整体铸钢的,一体成型,没有焊缝,用15年都不会出微裂纹,抗疲劳性好,数据稳定。就是贵,成本比拼接的高30%。
拼接的呢?把摆头和锤杆焊在一起,省材料省工,价格能做低很多,不少厂家给客户报价的时候不说,直接发拼接的,你不拆开来根本看不出来。
这就是行业内不说但实际都在做的妥协——客户只比价格,那厂家就只能在看不见的地方降成本,你图便宜,他就给你减料,说白了一个愿打一个愿挨。
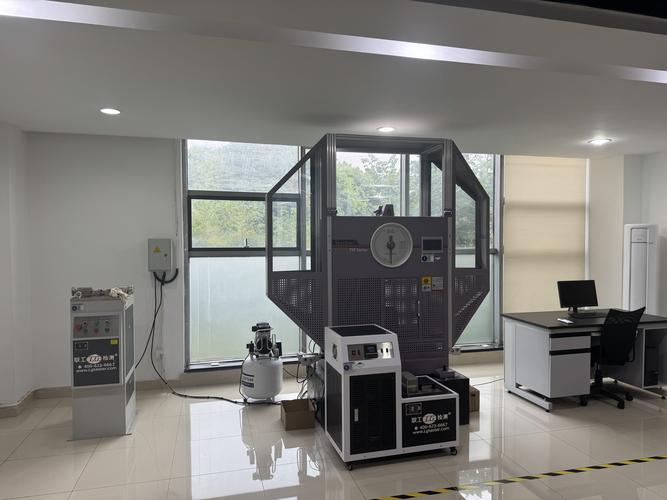 冲击试验机摆锤主轴垂直度检测车间实拍
不同行业要的不一样,拿通用款凑数早晚出事
我见过太多客户买机器,就买个标准款,用到自己行业才发现不对,找厂家人家说我这符合国标,不退不换,坑死个人。
做风电行业的,你们得提个醒。
去年内蒙一家做塔筒法兰的客户找我帮忙,他们半年前买了一台小厂的机器,做-50℃低温冲击,每次把试样从制冷箱拿出来放到工位,要花十几秒,温度就往上飘两三度,每次都不合格,整批货压在厂里出不去,赔了几十万的违约金。
后来找正规冲击试验机厂家改了结构,把制冷工位和试验工位做成一体的,试样不用挪地方,直接打,温度误差控制在0.3℃以内,问题直接解决了。
做汽车零配件的,要求又不一样。
东莞那家做高锰钢保险杠的,我前两年去他们厂,工人每次冲完试样,都得拿撬棍把卡着的试样抠出来,一小时做不了十个样,产能跟不上订单,急得老板嘴上起泡。
后来找专门做汽配试验的冲击试验机厂家改了气动退样装置,调整了砧座开口宽度,现在一小时能做三十多个,效率翻了三倍还多。
 风电锚栓低温冲击试样测试现场
进口替代的热乎劲里,藏着没人说的暗礁
 进口替代的热乎劲里,藏着没人说的暗礁
这两年进口替代喊得凶,原来高端冲击试验机都是进口的,一台卖上百万,现在国内好的冲击试验机厂家做出来的精度,不比进口差,价格只要三分之一,很多厂子都换国产了,确实是省钱省心的好事。
还有绿色制造这块,不少厂家改了制冷换热结构,原来做低温试验一天耗10度电,现在新结构只要3度,一年下来省不少电费,这也是实打实的进步。
不过话说回来,有个问题行业里没人愿意公开说。
就是标准滞后太严重了。原来的冲击试验国标,还是十几年前定的,那时候哪有这么多新材料?什么第三代汽车钢,高强铝合金,碳纤维复合材料,现在这些新材料做冲击试验,根本没有统一的国家标准,各个厂家按自己的企标做,同一块试样,不同厂家的机器测出来的数据能差20%,下游客户拿到报告,根本分不清哪个对哪个错。
很多厂家拿到订单就拍胸脯说我符合国标,出了问题就推说材料不合格,把锅甩出去,实际上就是标准跟不上现在材料发展的速度,这里头的风险,谁碰谁倒霉。
今天我在试验室擦那台换了三年的新机器,玻璃擦得透亮,想起当年那台坑人的小厂机器,就一句话想说。
干我们这行,实操的经验比啥参数册都管用,我总结的土话就是:买试验机,不挑报价最低的,要挑做细节最抠的。
你们车间这么多年,有没有碰到过歪冲击试验机厂家坑人的事?有空过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:资深老工程师聊冲击试验机厂家:那些藏在参数背后的干货
文章链接:https://www.yxqcspc.com/15630/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
