2026-11-02 02:38:59 分类:商机
上个月三号冲床夜班出的事,我到现在还记得。
做新能源SUV的车门内板,小徒弟调了俩小时机,出来的件法兰边一圈波浪,像晒皱的牛皮纸。质检直接把整筐27个件扣了,客户的SQAE打过来电话,嗓门大得我隔三米都能听见,说要扣这个批次8%的货款。
我蹲在料筐旁边抽了三根烟。
不是料没放平。小徒弟擦了三遍模具工作面,还是出同样的斜向褶子。
起皱这事,从来不是“料太软”三个字能糊弄过去的
很多刚入行的小孩遇到起皱,第一反应就是料薄了、太软了,要换硬点的板。
扯。
我在车间摸了22年冲压,见过太多把简单问题复杂化的操作。说穿了拉伸起皱的本质,就是板料在往凹模里流的时候,相邻位置的进料速度不一样,快的地方料堆起来,没地方去,就拱成了褶。这里面三个数你记死了,比翻十本教材有用:当压边力比临界值低12%的时候,法兰边的起皱概率直接飙到80%以上;模具单边间隙比料厚大0.3mm的时候,哪怕压边力拉满,还是会出那种不扎手但一摸就硌的浅褶;1.2mm厚的冷轧板,配8mm高的拉伸筋,比配6mm高的筋能少出6成的皱。
现在行业里做拉伸防皱,基本是两条路。
一条是固定压边力硬顶的老路,不管拉伸行程走到哪,压边圈的压力一直卡到防皱的最大值,好处是调机快,新手也能快速出合格件;坏处也明摆着,拉伸最后10mm的行程,本来该把压边力降30%防拉裂,你一直硬顶着,件的侧壁残余应力能飙到屈服强度的60%,放半个月就自己翘曲。
另一条是分段调压的精控路线,从接触料开始,压边力跟着行程慢慢加,到法兰位置完全进入凹模的时候再把力降下来,配合不同高度的阶梯拉伸筋,把每个位置的料流速度差控制在0.2mm以内。这条路出来的件,残余应力小,放半年都不会翘。
谁会跟你说那个大家都在做的妥协?
固定压边力硬顶的方案,一天能多跑两百个件,翘曲的问题等客户退回来再校,校型的工时比改伺服程序的成本低多了。至于那些翘曲的件会不会在客户那边装了半年之后自己变形,那谁管啊。
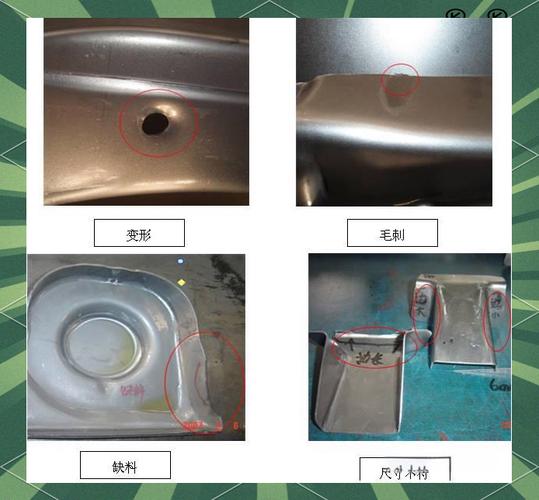 冲压模具法兰边拉伸起皱缺陷实拍图
同样是起皱,换个行业就是完全两码事
别以为把汽车件的防皱参数套到别的行业就能用,真试过你就知道有多离谱。
先说家电行业的活。之前给客户做对开门冰箱的侧板,用的是0.4mm厚的彩涂板。一开始我们直接把汽车侧板的压边参数搬过来,跑了200个件,褶子是一点没了,结果压边圈接触的位置全是压出来的漆印,像被人拿砂纸磨过一样,客户直接拒收。那玩意跟冷轧板不一样,涂层一压就掉,根本扛不住大压边力。后来我们把压边力降到原来的40%,在拉伸筋的接触位置贴了一层1.5mm厚的聚氨酯垫,既靠聚氨酯的摩擦阻力把料流速度控住,又不会压伤表面的涂层,最后出的件,摸上去一点褶都没有,涂层完好率100%。
再说航空配套的活。去年接的个小批量订单,做飞机货舱的铝合金口框,用的是2mm厚的2A12-O态铝板。那个起皱的要求,严到什么程度?别说肉眼看见的褶,就是把件放在标准平板上,用塞尺塞,0.05mm的间隙都算不合格。一开始我们调了两天,压边力大了,件的圆角位置直接拉裂;压边力小了,法兰边的皱直接叠在圆角上,扒都扒不开。最后是在凹模的圆角上做了个15度的过渡斜度,把料流的阻力慢慢加上去,才把那12个合格件做出来。算下来光调试的工时成本,比这批料的总价贵5倍。
 0.4mm彩涂板冰箱侧板拉伸成型模具现场
现在的智能冲压线,藏了个没人敢说的坑
这两年大家都在上智能冲压线,伺服冲床配在线视觉检测,销售跟你说能实时识别起皱,自动调压边力,精度能到0.01mm。
我上次跟一个做视觉检测的小伙子在车间聊,他说他们的算法是博士团队调了半年的,什么起皱类型都能识别。我给他拿了个我们存了三个月的样件——就是那种刚拉出来的时候表面光滑,一点褶都没有,放了三个月应力释放,口部翘起来1.8mm的件。他的相机扫了三遍,屏幕上跳出来大大的”合格”。
这就是那个行业不愿公开的难题。
现在所有的视觉检测,都是靠识别件表面的明暗条纹来判断褶皱的。对于那种深度不到0.1mm的微起皱,根本拍不出来。这种皱你刚下模的时候摸上去是平的,表面一点痕迹都没有,但是板料内部已经产生了不均匀的塑性变形,放个十几天,应力一释放,就会变成肉眼可见的翘曲、扭曲。
更麻烦的是,现在的国标对拉伸件的起皱判定,只写了”不允许有影响使用的可见褶皱”,根本没提微起皱带来的残余应力问题。去年有个同行,给新势力车企做的电池壳,线上检测全是合格的,结果运到客户那边放了一周,一半的壳子口部翘起来2mm,跟密封胶条配不住,直接赔了两百多万。
谁会跟你说这个?卖设备的只跟你说检测精度多高,调程序的只跟你说压边力曲线多顺,真等到批量索赔的时候,谁都不会站出来担责任。
我们车间里干了三十年的老周常说,皱是拉出来的,裂是压出来的,调机要听床子的,别光看屏幕上跳的数。
你要是跟我当年刚入行的时候一样,盯着设备的数字看,迟早要栽在那种看不见的微起皱上。
对了,你们平时调拉伸模的时候,遇到那种肉眼看不见、放几天才冒出来的微起皱,都是怎么处理的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟拉伸起皱死磕22年:冲压车间里没人明说的实操门道
文章链接:https://www.yxqcspc.com/18938/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
