上周三夜班,装配组的小张抱着一摞刚从总装线退下来的航空支架砸我工位边上。
脸都绿了。
“师傅!这批次的支架装到客户的无人机机架上,飞起来抖得快散架,人家说我们偷工减料!”
我拿过一个支架,用手顺着铆点摸了一圈,指尖蹭到个硬邦邦的棱。
哦,又是铆接干涉的锅。
别拿“胀大了”当小事
刚进厂那会,我以为铆接就是拿个锤子把铆钉砸扁,把两个板固定住就行。
师傅敲了我脑壳一下。
哪那么简单。
铆钉杆塞进预制的孔里,铆接的时候被挤得胀开,比原来的孔径多出来的尺寸,就是干涉量。
不是越大越好。
常规3mm直径的铝铆钉,配3.0mm的预制孔,合适的干涉量是0.045mm~0.075mm——也就是孔径的1.5%~2.5%。
多了,板被撑出隐形裂纹。少了,握不住,用俩月就松。
现在车间里两条主流路线,一条是锤击铆接,一条是径向铆接。
锤击的快,一个工位一小时能打300个铆点,但是干涉量波动能到±0.03mm,全看操作的师傅手劲稳不稳。
径向的稳,干涉量能控到±0.01mm,但是一台设备顶我们三个工位的全年产值。
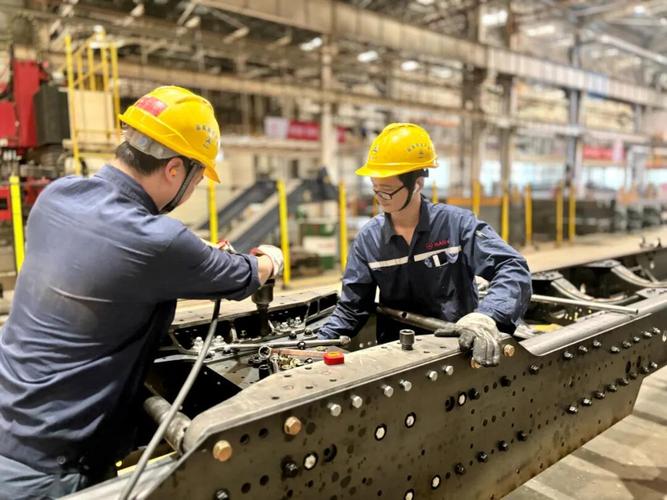
谁不知道径向铆接靠谱?
钱不到位啊。
行业里有个心照不宣的妥协:给普通民用件,比如货架、普通家电外壳,就用锤击铆接,哪怕干涉量飘到3%,只要外观没鼓包、没裂纹,就放过——反正客户不会把零件拆开来量孔壁。
给航空、高铁这种要命的件,才舍得开径向铆接的设备,哪怕效率砍一半,也不敢在干涉量上打折扣。
上次有个刚毕业的大学生拿着设计手册跟我争,说干涉量必须严格按公式算,半分差池都不能有。
我拉着他去废料堆拆了三个卖出去三年的货架。
两个的干涉量比手册要求低了0.5%,人家客户用了三年,连个晃荡都没有。
他当场脸就红了。
不同行当的“胃口”差得远
别拿一套参数打天下。
不同行业对干涉量的要求,差得能有一倍。
去年给某新势力车企做电池包的水冷板铆接,一开始按我们做航空支架的老经验,取2%的干涉量。
结果装完做水压测试,100个件里有17个漏。
漏点全在铆点边上。
为啥?
水冷板是1.5mm的薄铝板,干涉量太大,直接把板胀出了肉眼看不见的针孔,水慢慢顺着针孔渗出来。
后来我们把干涉量降到1.2%,还在铆点下面垫了层0.2mm的软铝垫片。
漏率直接从17%掉到0.3%,客户当场就签了验收单。

前年给某高铁配套厂做座椅骨架,一开始按汽车件的低干涉量做。
结果客户做振动测试,跑了10万次循环,一半的铆点松了,用手晃一下座椅,旷量能有2mm。
为啥?
高铁运行时的振动频率是家用汽车的3倍,干涉量太小,铆钉和孔壁的摩擦力不够,跑久了自然松。
后来我们把干涉量提到2.8%,还特意在预制孔里刮了一圈0.1mm深的浅槽,让胀开的铆钉能卡进槽里。
再测50万次循环,连个能摸出来的旷量都没有。
现在的新麻烦,没人愿意明说
这两年智能制造吹得凶,我们厂去年也上了套智能铆接工作站。
能实时测铆接力、铆接位移,算出来实时干涉量,数据直接传到MES系统。
听起来高大上吧?
实际用起来,糟心的事一堆。
行业里现在有个不愿公开的难题:静态干涉测量的标准,已经跟不上新材料的迭代速度了。
现在所有的国标、航标,测的都是铆接完成24小时之后的静态干涉量——就是拆下来量一下铆钉的直径,算差多少。
但是现在用的碳纤维复合材料、新型镁合金板,铆完之后材料会慢慢回弹,干涉量每个月能掉0.1%。
三个月之后,原来合格的干涉量,直接掉到合格线以下。
标准里根本没提“动态干涉衰减”这回事,我们做工艺的,只能凭经验往上调初始干涉量,调多了怕裂,调少了怕松。
还有进口替代的事,之前我们用进口的径向铆接机,干涉量的长期波动是±0.005mm。
现在换了国产的同型号设备,长期波动是±0.02mm。
厂家说我们的精度已经达到国际水平了,但是标准里根本没规定不同材料对应的干涉量波动允许值。
客户也说不出来具体要求,就说“你看着做,别出问题就行”。
上次跟几个同行在路边摊喝冰啤,聊起这事都摇头。
标准跑在材料后面三年,我们在中间当夹心饼干。
下班的时候,我把小张退回来的那个支架拿在手里,用指甲刮了刮铆点的棱。
这就是师傅当年教我的土办法。
他说:“铆接干涉不是算出来的,是摸出来的——铆完的点,用指甲刮一下,不硌手,不晃荡,就对了。”
那些手册上的公式、实验室里的理想数据,哪有在车间摸了几十万次铆点的手准。
对了,你们车间现在遇到最头疼的铆接干涉问题,是啥?
