2026-09-20 21:06:57 分类:商机
上个月刚上班,门就被撞开了。
三个山东汉子拉着一车废机器堵在门口,领头的老李烟都抽了半包,嘴都歪了。
三个月前贪便宜,找了南方一个小塑料造粒机厂家,比市价便宜十二万,拉回来开了不到一百天,昨天半夜直接抱轴了。
整炉改性聚丙烯全糊在机筒里,挖都挖不出来。
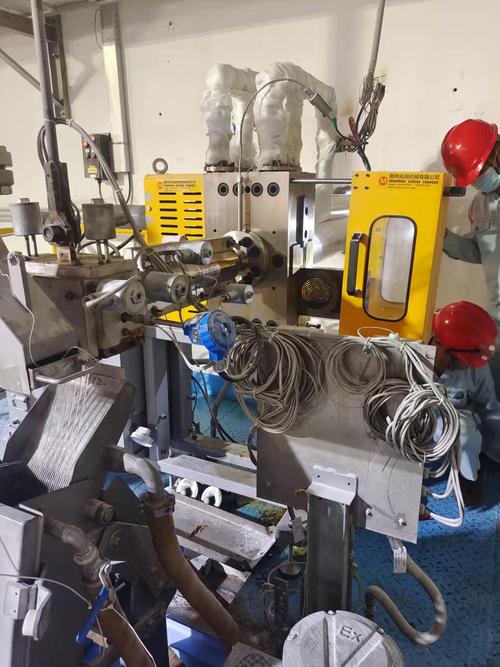 塑料造粒机车间抱轴故障拆机现场
我拆开机筒一看,直摇头。螺杆耐磨层薄得像层纸,机筒加热线圈偷工减用了小一圈的线,连续开十二个小时就超温,能不抱轴吗?
很多人觉得造粒机不就是熔料拉粒,铁疙瘩一个,谁做都一样。
真不是这么回事。
藏在铁疙瘩里的门道,行内一般不往外说
塑料造粒本质就是把塑料熔融、混炼、挤出、切粒,原理谁都懂,但参数差一点,效果天差地别。
螺杆长径比,做普通再生编织袋料,22:1刚好够,做高填充母料,就得32:1才能混匀,差十个点,混炼效果差出去一倍。
机筒控温精度,必须控制在±1℃以内,做食品级料,温差超过两度,就会有黄点,直接报废。
还有切粒刀的跳动公差,不能超过0.02mm,不然切出来的粒子长短不齐,下游卖货直接扣三个点的价。
现在主流螺杆两种,一种整体锻打氮化,一种离心浇铸堆耐磨层。
整体锻打的贵,一吨料差两万,但是硬度能到HRC60,做含重钙的再生料,能用五年不用换。
离心浇铸的便宜,只有表面一层耐磨,磨穿了整个螺杆就废,快的话两年就不行。
行业内不说的妥协是什么?九成小厂家,都会把离心浇铸的螺杆喷成和锻打一样的深色,外行根本分不出来,报价直接比正经厂家低十万,卖一台赚一台,坏了就拉黑你。
说实话,这不是偷工,这就是骗人。
不同行业要的机器,根本不是一个东西
去年给石家庄做吨包袋再生的王老板改机器。
他原来买的小厂机器,每天清三次模头,一天出不到六吨料,工人熬大夜都赶不上订单。
他做的是回收旧吨包,里面混了不少编织线、泥沙,原来的螺杆螺槽太浅,容易堵,我们给他换了加深10mm的螺槽,换了大流量的过滤模头。
现在一天出11吨,模头三天清一次就行,工人少熬一个夜班,一个月省出小两万人工。
换个场景,做医疗级PVC粒子的客户,要求就完全不一样。
前年扬州那个客户,做输液管的原料,每批料都能检出两三个黑点,过不了药监局的检,亏了几十万。
原来的塑料造粒机厂家,机筒内壁只抛光到Ra0.8,要求得是Ra0.4,死角容易积料,积的料碳化就是黑点。
我们给他重新珩磨了机筒,加了双工位连续换网模头,再也没出过黑点问题。
说白了,不同行业的需求,差得不是一点半点,找不对能给你定制的厂家,买回去就是废铁。
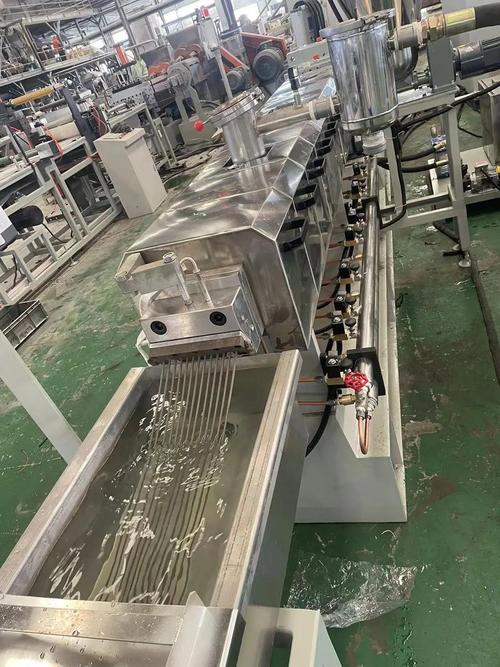 食品级塑料造粒机出料切粒生产现场
风口下的暗坑,行内人不愿说我讲透
现在都喊进口替代,好多厂家都说能替代德国品牌,价格只要三分之一。
确实,我们这几年进步很大,普通工况已经能打平进口了。
但有个行业不愿说的难题:国产合金钢的均匀度还是差一点。
同样做600转的高速造粒,进口螺杆连续开六个月,变形量不到0.02mm,国产的大多在0.07mm左右。
就差0.05mm,粒子的粒径均匀度就差两个百分点,下游做高端薄膜就不合格。
还有标准滞后的坑,现在造粒机的国家通用标准还是十多年前定的,那时候哪有这么多可降解塑料、再生改性料的要求?
很多机器拿合格证的时候符合旧标准,做PLA可降解料,温度高一点就降解,温度低一点塑化不好,根本没法用。
合规不合格,好用不合规,这种事太多了。
昨天我还在车间给老李焊螺杆呢,老李蹲在旁边递烟,说以后再也不贪便宜了。
干了二十年机修,我总结的土话就是:买造粒机,别光看报价看宣传,要蹲在厂家车间摸三个钟头。
看看他焊的机筒平不平,看看螺杆转起来抖不抖,多问几句给哪个行业做过机器,有没有老客户能问。
对吧?
你们这些年买造粒机,遇到过什么离谱的坑?不妨出来说说。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对塑料造粒机厂家,少熬十年车间夜班——老机修20年掏心窝经验
文章链接:https://www.yxqcspc.com/16040/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
