后半夜三点。
我在值班室正啃冷包子。
调度哐哐砸门,声音都变调:”老陈,出事了。”
新来的小徒弟干那批航天院所的钛合金叶轮,崩了三把刀,坯子废了。八十几万的料,就这么废了!
这不怪小徒弟。他之前在培训机构学的都是三轴,上来碰五轴,以为按程序走就没事。谁知道叶轮根部那道弯,联动参数没调对,吃刀量顶了三倍,直接抱轴崩刀。
很多人听五轴联动,觉得那是高高在上的工业明珠,跟日常生产不沾边。在我们干了二十年的老炮眼里,它就是天天要摸要调的吃饭家伙,错半分就是几十万打水漂。
别扯概念,五轴联动到底卡在哪
说白了,三轴只能加工固定角度的面,要加工曲面、复杂型腔,就得工件动或者刀头动,多两个旋转轴,五个轴一起动,就是五轴联动。
好多人踩坑就在这:买的机器叫五轴,其实是”五轴定分度”,就是转到位了再切,不是五个轴一起动,真碰到连续曲面就歇菜。
真五轴联动,核心精度卡三个数:定位误差必须控制在0.002mm以内,转台反向间隙不能超过0.001mm,哪怕是拉荒开粗,吃刀量也不能超过三轴加工的60%。少一个达不到,干出来的曲面就有接刀痕,客户直接拒收。
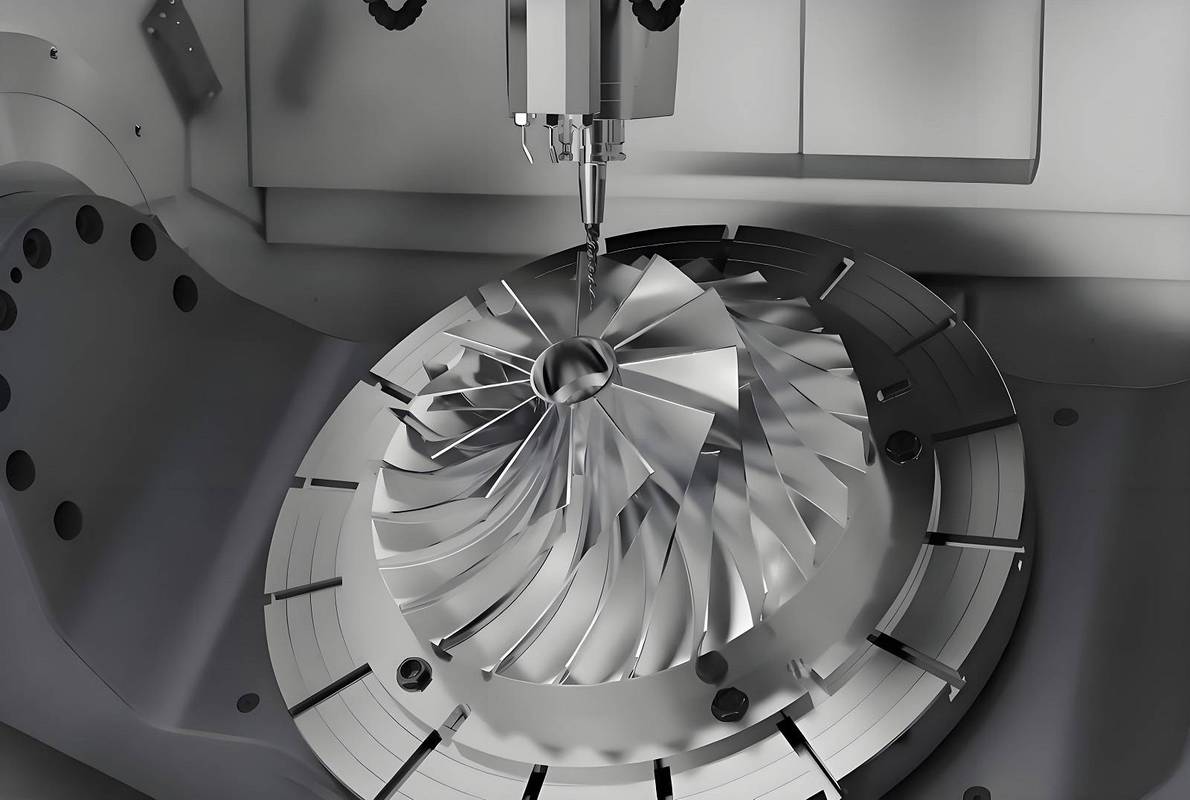
现在主流分两种技术路线,摇篮式和双转台式。
摇篮式的刚性好,切钛合金、高温合金这种硬料不抖,但是摆角受限制,加工叶轮、叶盘这种根部窄的零件,经常伸不到位,得拆了掉头再装,误差就出来了。
双转台摆角大,灵活,几乎什么形状都能碰到,但是刚性差,切重料容易振,表面光洁度上不去。
说实话,行业内通常不说但实际在做的妥协是什么?大多数中小厂买五轴,根本不做高端活,就是用来干斜孔、简单曲面,所以很多厂商就坡下驴,把定分度机器喷成联动卖,还把原装伺服转台换成步进的,能省十几万成本,精度差个两丝,一般客户也测不出来。
不同行业要的五轴,根本不是一回事
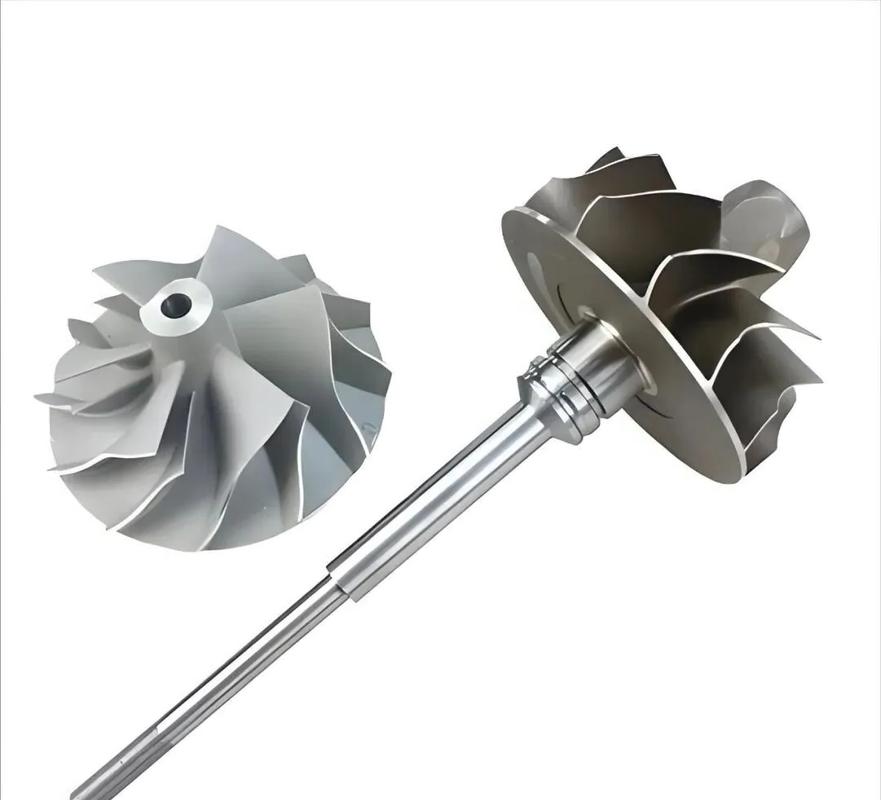
航空航天干整体叶盘,要的就是极致精度。去年我们接了所里一个小直径叶盘,要求整个型面不能有超过0.003mm的接刀痕,发动机转起来差一丝,振动就差五个分贝,出了事谁都担不起。
我们调了整整三天,把联动进给速度从1200mm/min降到800,把刀轴补偿参数改了十二次,才勉强合格。这活,你让追求速度的汽车模具五轴来干,根本出不了合格的活。
换新能源汽车的一体化压铸模具,要求就完全反过来。
上个月有个客户拿了一套一米八的模具过来,要加工内部的冷却流道,公差放0.1mm都没问题,要求就是一周出活。我们直接开了大切深快进给,转速拉到八千,三天就干完了,客户乐呵呵拿走了。
说白了,你干航空的买个干模具的快动五轴,精度不够;干模具的买个航空的高精度五轴,速度慢赚不到钱,全错。
风口下的暗坑,没人愿意明说
这两年进口替代火,国产五轴卖得特别好,价格比德日的便宜一半还多,确实能打,很多核心部件都已经国产了,不比进口差多少。
不过话说回来,有个行业内不愿公开的难题,就是标准滞后。现在咱们国家的五轴精度标准还是十多年前定的,只测静态定位误差,不测动态联动误差。
什么意思?就是机器放那不动测精度,全合格,一开动五个轴一起走曲线,误差直接飘出两三倍,干出来的曲面就是不对,你找厂商,人家说我符合国家标准,没处说理去。
还有现在讲绿色制造,都推微量润滑,不用乳化液,省水又环保,但是刀具磨损快了三成,好多厂为了省成本,偷偷换便宜的非标刀具,干到一半崩刀,最后还是客户倒霉。
智能制造说要加在线检测,好多厂装了就是装样子,检测完的数据存在硬盘里落灰,根本没人去分析调整参数,就是给客户看的门面。
回到这次崩刀的事,最后我们把闲置了两年的老德系五轴腾出来,重新调了参数,七天赶出来合格的件,没耽误客户的事。
干了二十年,我总结一句土话:五轴是喂出来的,不是吹出来的。你天天给它擦导轨,调间隙,用合适的刀,它就能给你出好活。你买个最贵的机器,放那半年不保养,参数从来不对,不出事才怪。
你们厂里的五轴,都踩过什么离谱的坑?欢迎聊聊。
