上周三半夜,我都躺宿舍床上准备睡了,质检小李哐哐拍门。
说这批发往欧洲的120个液压泵轴承套全退了。客户那边装机跑合三天,17台抱轴,拆开轴颈磨得坑坑洼洼。
一开始全车间猜,要么是钢材杂质多,要么是热处理硬度没达标。拉去试验室全测一遍,硬度、成分全合格。
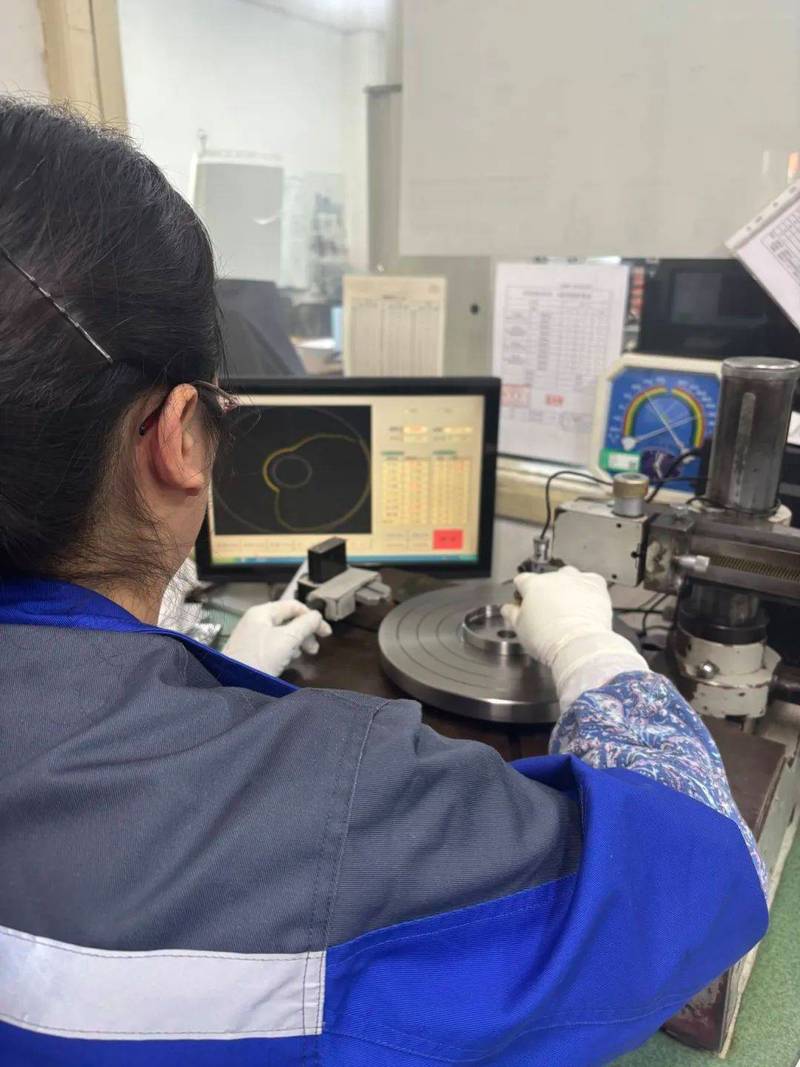
最后把零件架到圆度仪上转了一圈。嚯。
一半以上零件的圆度误差超了0.002mm,刚好是要求公差的两倍。就两个微米啊,头发丝直径的五十分之一,肉眼根本看不见,谁能想到?
没人愿意多提的技术门道
说实话,刚进厂那会我也觉得,圆度不就是圆不圆吗?卡尺量两端直径差不就完了?
真干过精密加工才知道,差远了。一个零件哪怕最大直径和最小直径差合格,也可能是椭圆、三棱圆,转起来照样晃。
现在圆度测量主流就是两条路:接触式电感测头,和气动非接触测量。各有优劣,藏着行业内通常不说但实际在做的妥协。
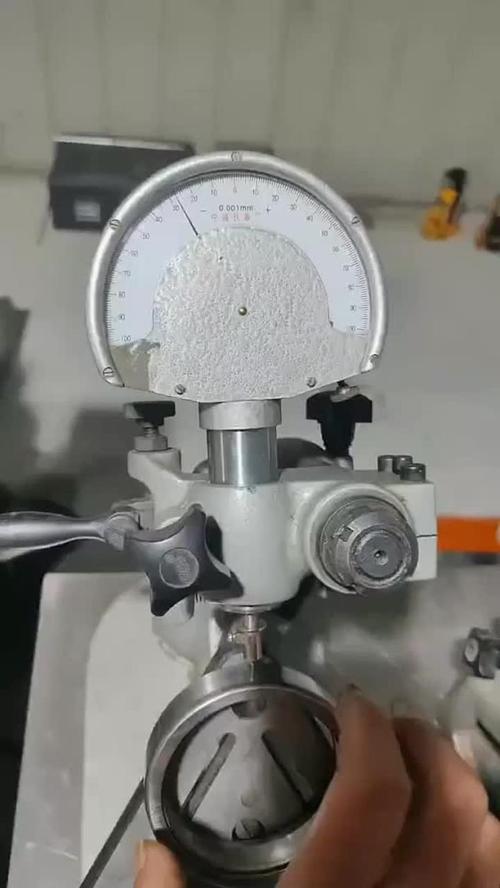
接触式用的都是红宝石测头,精度最高能摸到0.1微米,够准吧?缺点也明显,测一个完整圆周要12秒,批量生产根本等不及。而且原装红宝石测头,用满两万次就得换,一个头八百多块,全测下来成本够你喝一壶。软一点的铝件铜件,测头还会划出细痕,抛光都抛不掉。
非接触气动测量就快多了,塞进去两秒出结果,适合生产线在线检测,也不会刮花零件。但是精度最多只能到0.001mm,还得配稳定的干燥气源,压力波动个0.1bar,读数就飘。
这个妥协是什么?批量单不管客户怎么要求全检,十有八九都是抽5%测,剩下的靠机床精度保证,真出了问题再全检。哪怕是给高端客户供货,也会悄悄把公差放宽0.0005mm应付,除非是航空航天那种掉脑袋的活,才会真一个一个测。
不同行业的要求,差得能有十万八千里
去年给国内新势力车企做变速箱滚道配套。要求圆度必须控制在0.0008mm以内,差半微米都不行。
一开始我们没当回事,放宽了0.0003mm出货,做完NVH测试直接打回来。变速箱一万转转起来,那点圆度误差放大成振动,驾驶员摸方向盘都能感觉到麻,直接不及格,一百多万件全回炉重磨,赔了不少钱。
不过话说回来,汽车行业这点要求,放到半导体领域连门都进不去。
前年帮一家半导体设备厂做晶圆承载主轴,要求圆度误差不超过0.0003mm。为啥卡这么死?12英寸晶圆厚度才0.775mm,圆度差一点,吸盘吸上去就是歪的,切割的时候直接切偏,废一片晶圆就是大几千,谁敢赌?
你看,同样是圆度测量,汽车要的是控制噪音振动,半导体要的是不废高价料,要求天差地别,选型错了直接赔钱。
新趋势底下藏着暗礁
这两年进口替代喊得响,国产圆度仪做得确实不错,核心精度其实跟进口差不了多少,价格才人家三分之一,很多厂都换了,确实省钱。
但是有个行业不愿公开的难题,就是标准滞后。现在咱们用的圆度测量标准,还是好些年前定的,只要求测四个点或者八个点的误差,没要求全轮廓扫描。
很多不良厂家就钻这个空子,按标准测四个点全合格,实际整个圆周的误差超了一倍,出货到下游装机就出问题,你找过去人家还说我按国标做的,你能说啥?
智能制造搞在线测量,现在很多设备都能连MES,自动存数据,但是传感器的损耗还是没人提,国产测头寿命也就进口的一半,算下来其实也没省多少,这点买的时候没人跟你说。
干了二十年,我就一句话:
看得见的尺寸好量,摸不着的圆度坑人。
你们车间有没有因为一两个微米的圆度误差翻过大车?评论区聊聊。
