你看到的磨损,从来不是磨的那点事儿
上周三刚上班,质检部就拽着个黑着脸的客户堵在我办公室门口。
客户是做门式起重机的,货发出去试机,才跑120小时,制动就偏得抱不住轴,拆下来摩擦片一边磨穿了,另一边还跟新的一样。
客户指着我的鼻子骂,你们到底做不做品控。
我蹲在车间地上拆了半个钟头,一摸间隙就懂了。
装配的时候工人们赶产量,三个固定螺丝没拧匀,差了几丝力,初始间隙偏了0.06毫米,磨起来自然一边倒。
很多新手觉得制动器磨损就是摩擦材料不够好,其实错了。
制动器天生就是用来磨的,设计的时候就留了磨损量。但不正常的磨损,9成都是安装、间隙、匹配度的问题,怪材料就是甩锅。
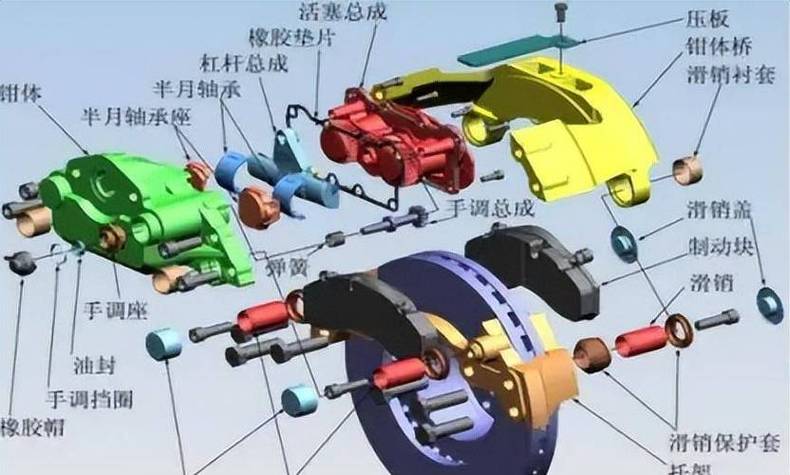
我们做了20年,摸出来的规律,盘式制动器设计初始间隙必须卡在0.15mm到0.2mm之间,差0.05mm,整体磨损速度能差三倍。
现在主流就两条路线,铜基烧结摩擦片和有机复合摩擦片。
铜基硬,能扛住600℃的持续高温,重载荷场合稳得一批,但是它硬,对偶盘磨得快,往往摩擦片还剩三分之一厚度,盘已经磨穿得换了。
有机复合软,不伤盘,成本还低,但是超过250℃就碳化掉渣,遇着重载急刹,一次就能磨掉十分之一厚度。
说实话,行业内通常不说但实际在做的妥协,你猜是什么?
好多中小厂接低价单,给有机摩擦片加10个点左右的铜屑,成本涨不到8%,高温测试的时候参数能好看三分之一,买家觉得捡着便宜了,实际磨损均匀度降15%,寿命直接砍一半,没人会说破。
不同行当的磨损要求,差得能绕车间三圈
不是说磨损率低就是好片,得分在哪用。
去年山西一个煤矿找过来,他们主井提升机的制动器,三个月就得换一次摩擦片,换一次得停井四个钟头,亏的钱够买十套片。
我去现场看了,他们每次提升都是满罐,400多米的井,有时候出故障就得紧急制动,一次急刹温度能冲到400℃,原来用的普通有机片,一次急刹就碳化掉一层,可不磨得快。
后来我们给换了低锡铜基片,又把摩擦面的开槽密度从每厘米1道改成每厘米1.5道,方便排屑散热,现在能用18个月,矿上的队长请我吃了三天刀削面。
换另一个行当,要求完全反过来。
上个月东莞那家做3C分拣机器人的找过来,他们关节制动器,用100万次就磨超差,停一次线损失几万块。
机器人关节的制动器,力矩不大,但一秒钟能启停三五次,要求的就是磨损均匀,不能掉碎屑,碎屑掉进编码器直接炸机。他们原来的摩擦面平面度是0.02mm,跑起来局部接触,当然磨得快。
我们给把平面度提到了0.008mm,整面均匀接触,现在跑了260万次,磨损量才0.03mm,完全符合要求。
你看,同样是控制磨损,一个要耐高温排屑,一个要平面度均匀,完全不是一回事。
进口替代风口下,藏着没人愿意说的暗礁
这两年搞进口替代,好多原来给外资做配套的厂都出来做自主品牌,看起来是好事,对吧?
还有绿色制造,原来摩擦材料里加的铅、镉这些重金属,现在都不让用了,全部改无铅配方,政治正确。
不过话说回来,有个事儿行业里没人愿意公开说,现在的制动器磨损检测标准还是2008年版的。
标准里测磨损率,就是恒定温度恒定力矩下,测一百小时磨掉多少,出个报告就叫合格。
实际工况哪有恒定温度恒定力矩?你跑长途的重卡,下山连续刹车,温度从100℃涨到500℃,无铅配方现在就是,定温测参数和原来含铅的一模一样,实际变温变载荷下,磨损速度是含铅配方的两倍。
好多新入场的厂家,拿着合格报告就敢卖,用户用半年就出问题,还怪自己使用不当,哪儿说理去?
现在都搞智能制造预测性维护,说装个传感器就能实时监测磨损量,我见过不下十家做这个的,传感器装在制动器外壳上,旁边就是电机减速器的振动,信号一干扰,测出来的磨损量差出一倍都不新鲜,噱头比实用多。
我干了22年,天天跟制动器打交道,总结出来的土话就是:制动器磨不磨,先看间隙匀不匀。
啥高端材料啥智能监测,都比不上出厂时候那一下拧螺丝的功夫,信不信由你。
你们见过最离谱的制动器磨损故障是什么?搁评论区唠唠呗。
