老工程师聊导套配合:藏在零件缝里的要命细节

上个月珠三角那个客户退回来的那套大型冲模,就堆在车间门口。 老陈叼着烟踩包装箱:“说好了十万次寿命,八千次就卡,你让我脸往哪搁?” 拆开一看,导套内壁拉了三道深深的槽,导柱也磨花了。 没人想到,就是导套配合那点间隙出的问题。
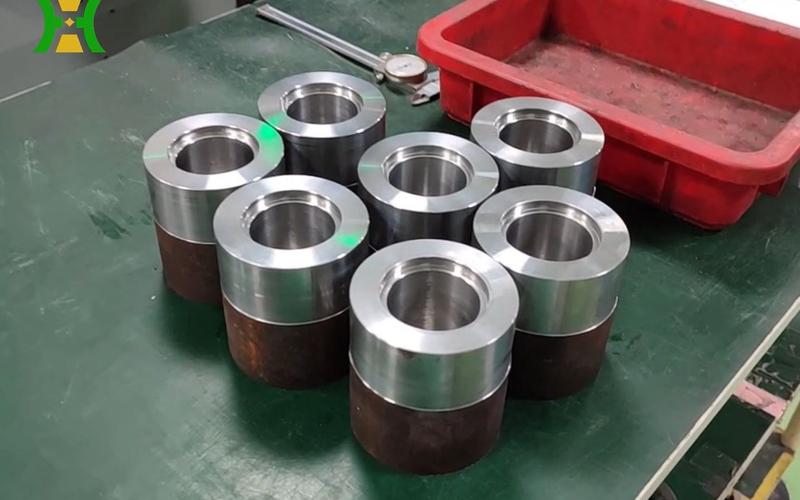
冲压模具拉伤导套实物图
冲压模具拉伤导套实物图

被小看的间隙,差一头发丝都不行

被小看的间隙,差一头发丝都不行
被小看的间隙,差一头发丝都不行
很多学徒刚进车间,总觉得导套不就是给导柱套个套?有什么难的。 说实话,真的难。 导套配合说白了,就是控制导柱和导套之间那层油膜的厚度,油膜断了,就直接干磨,分分钟拉毛抱轴。 拿最常用的φ50导柱来说,冷冲模的配合间隙必须卡在0.008毫米到0.012毫米之间,多一丝少一丝都不行。 常规冲压用的导套,壁厚最少不能低于5毫米,太薄了压两下就变形,间隙直接飞了。 就连黄铜导套的含锌量,都得控制在35%到40%之间,太高了脆,太低了软,用不了俩月就废。 现在主流就两种路子。 一种是实心钢导柱配铜合金导套,走的是滑动配合路线。 便宜啊,加工难度低,随便找个机加厂就能车,还抗冲击,重载的时候稳得一批。缺点就是速度一快就发热,容易粘切屑,跑个几十万次就得换。 另一种是滚珠导柱导套,滚动配合,间隙小精度高,每分钟冲个几百次都不卡,就是贵,一套顶三套铜的,还怕偏载,稍微撞一下滚珠碎了,整套直接废。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么不? 很多中小厂接订单,客户要求配滚珠导套,为了压价格抢单,转头就换成铜导套。 只是把铜的硬度淬上去,把间隙比要求做大0.005,前两三千次跑起来一点问题都没有,客户验收根本测不出来,等过了保修期出问题,早就找不到人了。

不同行当的要求,差得能绕机床三圈

我干这么多年,导套配合根本没有放之四海而皆准的数。 全看你用在什么地方。 就说汽车覆盖件冲压,要求的是连续百万次冲裁不换件,精度稳定不能有偏差,不然门板缝差一点,整车都卖不出去。 前年我们给广汽的配套厂做一套前门外板模,一开始图省事用了普通62黄铜导套,按标准留了间隙,结果才跑22万次,导套就拉毛了,冲出来的件边缘都带痕。 后来我们换成铝青铜,把配合间隙往小了调了0.003毫米,又多走了一道珩磨工序,现在快80万次了,拆开看内壁还亮得能照人。 换注塑机射胶导套呢?要求完全反过来。 注塑机天天泡在100多度的料雾里,导柱导套本身还跟着射胶来回动,本身就发热,加上塑料里的添加剂腐蚀,要求完全不一样。 去年浙江那个做改性工程塑料的客户,原来按国标买的标准导套,一到夏天就卡,车间不开冷气根本开不了机。 我们拆开量,导套热胀了接近0.015毫米,间隙直接没了,可不卡死么?后来我们把配合间隙比国标放大了0.01毫米,换成含锡的磷青铜,耐腐又抗热胀,用到现在再也没出过问题。
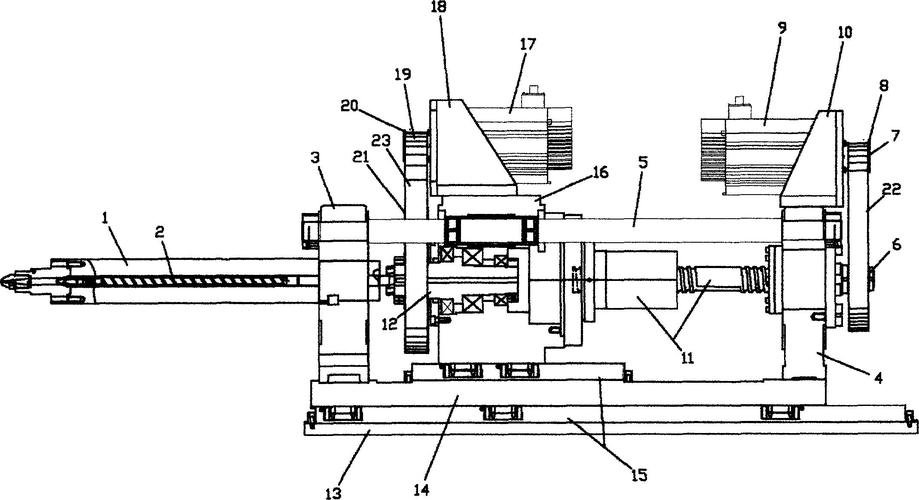
注塑机射胶机构导套装配图
注塑机射胶机构导套装配图

进口替代风口下,藏着没人愿意说的暗礁

进口替代风口下,藏着没人愿意说的暗礁
进口替代风口下,藏着没人愿意说的暗礁
这两年国产替代赶风口,原来日本米思米那套高端导套,现在国内厂都能做了,价格只有三分之一,确实是好事。 但是有个问题,行业没人愿意公开说。 现在国内导套配合的公差标准,还是二十多年前定的,只给了常温20度下的公差范围。 现在新能源汽车的电池壳冲压,很多要运到东北零下三十度的车间用,或者出口到中东四十多度的工厂,温差快100度,钢和铜的膨胀系数不一样啊,差出来的间隙谁给算? 我见过好多厂按旧标准做,夏天试模好好的,冬天发过去客户一开机就卡,退回来修来修去,赔了不少钱。 还有绿色制造要求不准用含铅铜,原来铅青铜加工好耐磨,现在不让用了,新的无铅铜的磨合性不一样,配合间隙该调多少,全靠各家自己摸,根本没有统一的说法。 干了二十二年,我一直记着师傅说的那句土话:「配合量尺寸,不如摸温度」。 你在恒温车间量出来的间隙分毫不差,不代表零件跑起来发热受冷之后,间隙还对。 别全信图纸上那几个死数,多想想零件干活的时候是什么环境,比什么都重要。 你们碰到过导套配合出的离谱幺蛾子吗?有什么压箱底的调整法子,不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊导套配合:藏在零件缝里的要命细节
文章链接:https://www.yxqcspc.com/16283/