2026-09-23 13:47:38 分类:商机
昨天整理旧工具包,翻出去年那张大红整改单。
那天工长堵在我更衣室门口,烟抽了半根才开口。
说那根出口的火电转子轴,镗孔偏了20丝,客户要退。
我们那台干了十二年的老卧车,最大的问题就是干大活要转工位,车完抬下来转铣床,装夹三次,误差自然攒出来了。
后来咬咬牙换了新的数控重型卧式车铣复合加工机床,活一次装夹干完,最终误差才3丝。
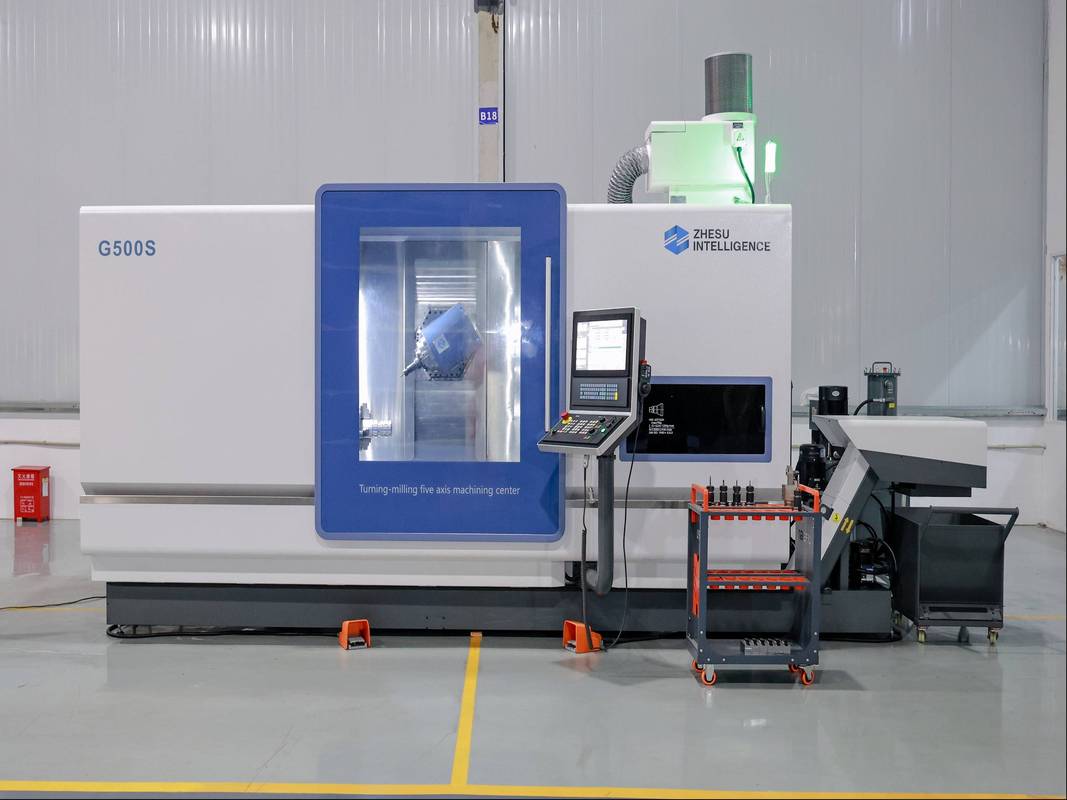 机械车间数控重型卧式车铣复合加工机床加工转子现场
藏在参数里的,不能说的妥协
 藏在参数里的,不能说的妥协
说实话,很多人选设备只看广告上的最大加工长度,根本不看核心。
干了这么多年,我记死了三个数字。
第一,重型床的导轨跨距,低于2.8米,干长度超过10米的工件,一走刀就晃,根本稳不住。
第二,行业默认规矩,加工最大直径不到3.2米,不好意思叫重型,顶多算大中型,干不了百吨级的大活。
第三,主轴输出扭矩低于12000N·m,吃刀量一大就闷车,连拉荒都不敢开快。
现在市面上有两种主流路线,整体床身和拼接床身。
所有人都在喊整体床身刚性好,精度稳定,对吧?
不过话说回来,12米以上的整体床身,你怎么运?
高速路口限宽限高,光运输过桥费就要多花三百万,还不一定进得去老厂的车间大门,很多老厂门框才4米宽,整体床身连带底座快5米,拆门框都拆不起,谁干谁头疼。
所以行业里通常不说,但实际都在做妥协:12米以上的重型床,90%以上用的都是拼接床身。
只不过靠谱的厂家,会偷偷把拼接面铲刮三遍,预拉应力做足,拼接完放那空跑合三个月,应力释放得差不多了,才敢交付给客户。
不靠谱的小厂,拼完就卖,用一年拼接缝就变形,精度掉得离谱。
不同行当,完全不一样的要求
干火电核电转子加工的,第一要求就是同轴度。
上个月给内陆某核电项目干百万千瓦级转子,总长13.6米,重量187吨,要求车完外圆,还要铣轴端键槽、钻12个冷却油孔。
原来的工艺要换三次工位,找正一次就要大半天,还容易攒误差,现在一次装夹全部干完,同轴度误差控制在4丝以内,交了八根,全一次合格。
干风电主轴的,要求完全不一样。
现在16兆瓦的风机主轴,总长12米,法兰端要铣八个锁紧安装孔,原来车完要转龙门铣加工,车间早晚温差有8度,工件挪过去热胀冷缩,孔位误差动不动就飘。
合格率一直卡在82%左右,自从换了复合机床,一次装夹从车外圆到铣孔全做完,温度不变,基准不变,合格率直接涨到99%。
上个月20根活,只退了一根,还是原材料本身有裂纹,和加工没关系。
 数控重型卧式车铣复合加工机床加工完成的风电主轴成品
进口替代路上,藏着没人说的暗礁
现在国产货起来了,原来德国进口一台同规格的要3600万,还得等两年交货,现在国内一线大厂做的,同配置只要1500万,交货期八个月,精度差不了5%,很多厂都愿意换国产了。
不过有个行业不愿公开说的难题,我得提一句。
现在国内的精度标准,只要求出厂一年内精度合格就行,没人要求你用五年、十年之后的精度保持性。
这种重型机床,本来就是吃慢饭的,一台要用到二三十年,新床子刚装好都没问题,三年之后导轨磨损,拼接床身的结合面应力慢慢释放,精度掉个几十丝,找谁去?
合同不会写,标准没要求,很多小厂图便宜买了小品牌的床,干了三年精度就废了,还到处说国产不行,其实就是标准滞后埋的坑。
今天早上我绕那台床子转了三圈,摸了摸导轨的油温,一切正常。
干了二十年重型加工,我就认一句土话:
重型床子吃稳,活吃准。
别光看参数表上的花活,稳不住,再高的参数都是白搭。
话说回来,你们厂里那台数控重型卧式车铣复合加工机床,跑合了多久才敢接百万级的大活?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控重型卧式车铣复合加工机床:书上没写的实操门道
文章链接:https://www.yxqcspc.com/16295/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
