上个月刚拉来一批退货,堆在车间角落占了半个过道。
客户售后的小伙子站在主任办公室门口,脸拉得比轴还长。
说装机才三天,三十多台减速电机,一半断了键,输出轴全磨出台阶。
拆开来量尺寸,轴径没问题,键宽没问题。拿块红丹涂了跑合,一看不对——整个键只有半面受力。问题出在哪?就是键槽对称度偏了。偏了不到三丝,就出这么大事。
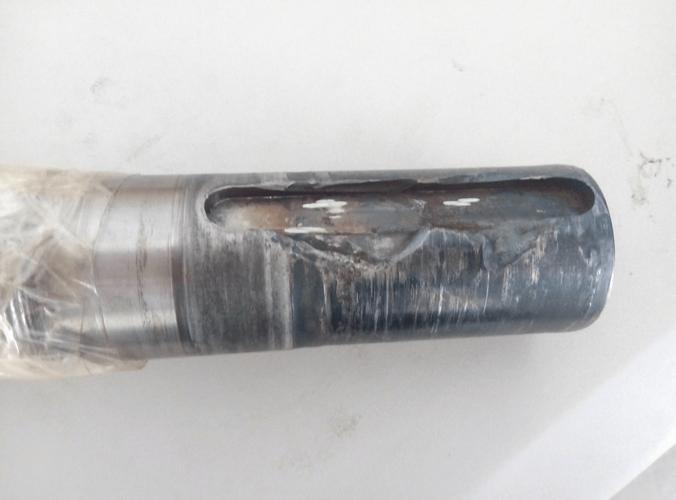
很多干了三五年的车工都不当回事,不就是开个槽吗?能卡进去键不就行了?
说实话,真不是这么回事。
公差表藏着的行业门道
键槽对称度,说穿了就是槽的中心面,得跟轴的中心面严丝合缝对上。差一点,装上去键就歪着,转起来一边挤一边空,用不了多久就磨坏。
很多新手拿游标卡量两边厚度,觉得差个几丝没事,那是没搞懂,厚度差的一倍才是对称度误差,你看着两边差0.03,实际对称度已经超了0.06。
不同零件要求天差地别。普通民用电机轴,要求一般是0.05mm,精密伺服电机的输出轴,要求卡到0.02mm,就算农用拖拉机的传动轴,最多也只能放宽到0.1mm。
现在主流加工有两条路。一条是立铣直接铣,装夹在分度头上,找正了下刀。优点快啊,批量生产一分钟一根,成本不到线切割的三分之一。缺点呢?装夹的间隙,分度头本身的误差,随便搞一搞就偏个两三丝,精度完全靠师傅的手稳。
另一条就是线切割,轴粗加工完了磨完外圆,直接穿丝切割,中心找正靠数控,精度稳定得很,随便做都能控在0.02以内。缺点就是慢,大一点的槽切大半天,成本高,切完还留一层变质层,受力大了容易裂。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?批量生产小零件,一单几千根,你挨个测对称度,半天测一个,人工都赚不回来。检具卡出来超个一丝两丝,达不到客户要求的公差,很少直接报废。大多拿细锉刀把厚的那一侧修一修,修到检产能过,就打包装车了。反正短时间用不出来问题,等坏了也过了质保期。
不同行当的不同活法
我干了二十年,碰到过各行各业的要求,差得可不是一点半点。
前年跟风电配套厂的朋友喝酒,他说他们厂前年亏了三百多万。就是一批低速输出轴,键槽对称度要求0.03,当时赶交期,铣床师傅请假,新手干的,平均超了0.03,出厂抽检刚好抽了两根合格的,就发走了。装机运行半年,风场里变载荷来回晃,应力集中直接把键剪断,齿轮箱都打坏了,整批返厂,赔得老板三个月没发奖金。风电这个行当,一台机组要转二十年,差一丝都不行,对称度超差就是埋定时炸弹。
换做农机行业呢?我老家县城有个小厂,做旋耕机输出轴,键槽对称度要求0.1,他们干出来大多超到0.15甚至0.2,照样卖得好好的。为啥?旋耕机一年就用两三个月,坏了换根轴才八十块,用户也不会跟你纠结精度,成本压到一块钱一块钱算,能省一道工序是一道,没人会给你花两倍价钱用线切割切。
进口替代潮下的老暗礁
现在很多原来给国外大厂供货的国内厂,都在做进口替代,要求一下子提上来了。原来做国内普通货,0.05的公差放宽松点没问题,现在给伺服、新能源汽车做零件,要求0.015的公差,很多老厂的工艺根本跟不上。
这里有个行业不愿公开说的难题:国标上的键槽对称度公差还是二三十年前定的,很多新兴领域根本跟不上。你比如新能源汽车的驱动电机轴,要求比国标严三倍,很多小厂没有对应的高精度检测设备,做出来合格不合格全靠蒙,出了问题才知道炸锅。
还有标准滞后带来的风险,现在很多小厂还是用普通游标卡尺估对称度,误差都有0.03了,根本达不到精度要求。买三坐标动辄几十万,小厂舍不得掏,只能靠经验蒙,这不知道哪天就要出大事。
绿色制造喊得响,要求少报废,所以现在很多超差的轴,不会直接回炉,堆焊完重铣键槽,能救就救,但是堆焊的变形量你控不住,对称度更难保证,也就凑合用呗。
我干了这么久,天天跟这些轴啊槽啊打交道,就记住一句土话:宁差十丝圆,不差一丝键。
你轴径圆度差个十丝八丝,转起来最多晃一点,键槽对称度差一丝,用不了多久就得坏。
你们车间里碰到键槽对称度超差的活,都是怎么处理的?
