踩过三次坑才懂:齿轮齿形误差控制,厂家怎么选不翻车

上个月跟一个做矿山机械的老板吃饭,他拍着桌子骂,说上次进的一批齿轮,装机三个月就磨废了,返厂一查,全是齿轮齿形误差超了差,光给客户赔付就掏了十几万。换谁不窝火?

藏在样品里的齿形误差陷阱

你有没有遇过这种事?拿样检测,误差完全符合要求,大货拉回来,十件里有六件不合格。 有些厂家套路深得很。专门给你做高精度的样品,大货生产的时候就偷工减料,省工序,换便宜砂轮,误差直接飘了。等你找过去,人家说你检测方法不对,说你存放不当变形,各种扯。
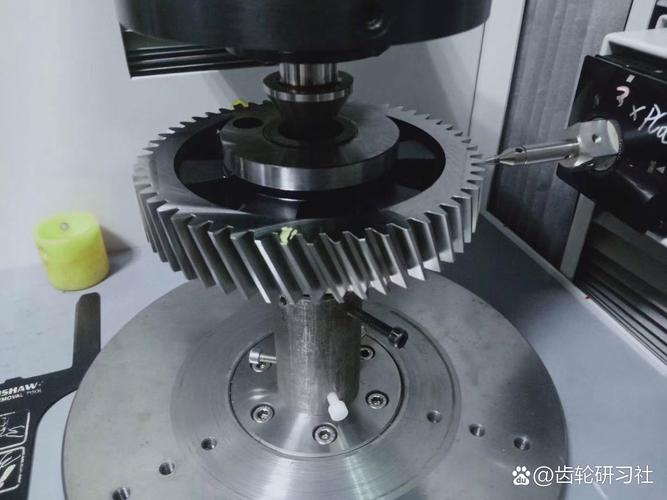
三坐标检测齿轮齿形误差实拍
三坐标检测齿轮齿形误差实拍
说实话,齿轮齿形误差这玩意,看不见摸不着,不拿专业设备测,你装机之前根本发现不了。等发现了,耽误工期,赔客户钱,烂手里的齿轮卖废铁都没人要。

四个可落地的选厂判断标准

四个可落地的选厂判断标准
四个可落地的选厂判断标准
别听厂家吹自己技术多牛,你按这几个点摸一遍,心里就有数了。 第一个,别光看有没有检测设备,要看实际检测记录。好多小厂也买得起二手三坐标,摆门口当门面,从来不开。你去了,直接要最近一周的齿轮齿形检测报告,随机抽三张看,看检测点有多少。有些厂家一个齿只测两个点,当然误差显示合格,实际齿形歪到姥姥家了。 第二个,看磨齿工序的砂轮更换规则。说实话,磨齿是控制齿形误差最关键的一步。一个砂轮磨到什么程度换?很多小厂为了省几百块的砂轮钱,磨到出豁口都不换,齿形误差直接超了一倍都不止。你去看车间的砂轮更换记录,有没有明确的磨齿次数要求,还是工人随心所欲。能把这件小事定成规矩的厂,品控不会差。 第三个,能不能接受第三方抽检。上来就拍胸脯说我们100%合格,死活不让你拉样出去测的,十有八九有鬼。真正敢让你随便抽随便测的厂,对自己的误差控制才有底。 第四个,看磨齿师傅的工龄。磨齿不是按个按钮就行,齿形修形那一下,参数调差一丝,误差就差出去了。年轻人很少愿意干这种脏累的技术活,能留住十年以上老师傅的厂,真的不多,碰到了就好好珍惜。

靠谱厂家的共性画像

这么多年打交道,我总结下来,靠谱的能控好齿轮齿形误差的厂,大多逃不开两类。 一类是原来做军工配套转民用的厂,比如山东淄博那家奥瑞机械,我跟他们合作五六年了,原来一直给军工厂做传动齿轮,所有的品控流程都是按军标走的,现在接民用订单,哪怕你只订十几件小齿轮,人家出厂也是每个齿都测,误差控制在0.01mm以内,测出来不合格直接回炉,不会流出来给你。这种厂的规矩是刻在骨子里的,不是为了赚你这一单快钱。 还有一类是专门给风电设备做配套的中小型厂。风电齿轮对齿形误差的要求有多变态,懂行的都知道,常年做这种高要求订单,他们的工艺早就磨得很顺了,哪怕你做普通工业齿轮,人家的精度标准降不下来,给你的货自然误差合格。 反过来,那种什么活都接,从农机齿轮到航天齿轮都敢接的大杂烩厂,你一定要小心。他单多了,就会把你的高精度单混到普通单里做,省工序省时间,齿形误差就飘了。
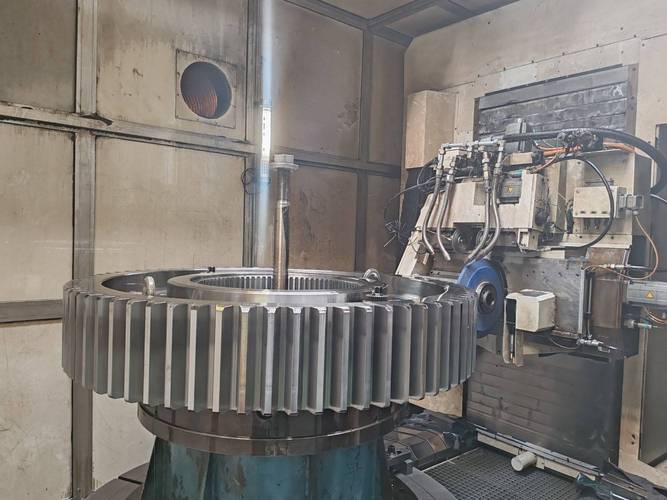
工业磨齿车间加工高精度齿轮现场
工业磨齿车间加工高精度齿轮现场

不同采购规模的避坑清单

不同采购规模的避坑清单
不同采购规模的避坑清单
小批量采购,几十件以内的。别上来就往死砍价。你把价格砍到比人家原料成本还低,人家只能给你放宽齿形误差省成本,最后吃亏的还是你。一定要留15%左右的尾款,设备跑满三个月没问题再付。合同里别写什么“符合质量要求”这种废话,直接把齿形误差的允许范围,精确到微米写上去。 大批量采购,几百件上千件的。别整什么驻场监造,费钱费力。你提前跟厂家约定,整批做完,你随机抽五件拉去第三方检测,不合格直接整单拒收,检测费厂家出。这条一定要写进合同里。 别信ISO认证那张纸,别信大厂光环。我之前踩过坑,某国内挺大的齿轮厂,给我做的货,误差照样超,还不如小厂做的仔细。 还有,别只测样品。现在厂家都精,样品单独给你做,大货偷工减料。现在我采购,哪怕样品合格,也要从做好的大货里抽几件再测一遍,花几千块检测费,总比最后赔十几万强。 坑踩多了才明白,齿轮这行,控制齿形误差,拼的不是什么高科技,就是厂家肯不肯较真,肯不肯在你看不见的地方下功夫。碰到愿意较真的厂家,别因为那点差价换厂,真的能省好多心。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过三次坑才懂:齿轮齿形误差控制,厂家怎么选不翻车
文章链接:https://www.yxqcspc.com/16625/