上周三早班,刚换完工作服,质检小姑娘就冲进来喊我。
那批发去汽配厂的304不锈钢管,全退了。
端面斜了0.2mm,卡装不上,整批2000根全废。我当时头都大了。
查来查去,切管机主轴间隙跑出来了。这台设备是五年前图便宜,找小作坊厂家买的。
人厂家早就找不到了,连售后电话都打不通。最后花了八千块找别的厂家师傅过来修,还耽误了十天交货期。
很多人买管材加工设备,只看参数砍价格,从来没把厂家本身当回事。
吃亏,就是吃在这个地方。
选设备别光看参数,厂家藏的门道才是要命的
说实话,管材加工说穿了就是切、弯、冲三个步骤,原理谁都懂。但能不能做准,全看厂家下的死功夫。
给你们说三个硬指标,这都是我摸了二十年设备摸出来的,外行根本不知道。
合格的设备主轴跳动必须控制在≤0.005mm,差一丝,切出来的端面就斜。
进给导轨的淬火深度至少要到2.5mm,不然天天跑合,用不了三年就磨出坑,精度直接飞了。
进给传动间隙不能超过0.01mm,弯管的时候差一丝,出来的角度就偏,装都装不上。
现在行业里主流有两条路线,数控伺服进给和液压进给。
伺服的精度高,稳定性好,但是成本比液压高至少15%,对装配工人的技术要求也高。
液压的抗冲击好,吃刀量大,适合厚壁管,但是夏天车间温度上来,液压油发热,精度就飘,动不动就跑尺寸。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多小厂家把普通比例阀换个壳,就冒充伺服系统卖,报价比正经伺服低几万,你不拆开看根本发现不了。
等你用了半年,精度掉的飞快,哭都没地方哭去。
不同行业用设备,厂家的定制化差出十万八千里
前年帮江苏一家光伏支架厂改设备,他们做热镀锌穿线管,要求批量加工,速度快切口没毛刺。
原来买的小厂设备,每分钟最多切8根,切口还全是飞边,工人还要手工磨,一天下来多花两个工时。
后来找佛山一家正经管材加工设备厂家,人家改了锯片的冷却水路,调整了进刀曲线,直接把速度提到每分钟12根,切口毛刺控制在0.02mm以内,不用打磨直接用。
一年下来省的人工费,都够买半台新设备了。
另一个案例是做汽车排气管的,他们用的是薄壁钛管,要求弯管精度±0.1度,壁厚减薄不能超过8%。
一开始找了个便宜厂家的设备,做出来十根有三根弯度不对,壁厚差太大,装车之后漏气,合格率不到60%。
换了浙江一家厂家的设备,人家给定制了带压力反馈的弯管臂,实时调整弯管速度,合格率直接冲到98%以上。
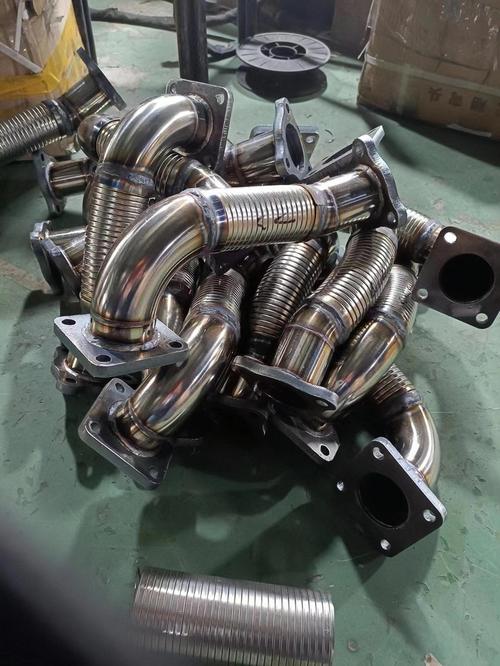
你看,同样是管材加工设备,光伏要的是速度和批量稳定性,汽配要的是精度和一致性,厂家能不能啃下定制化的需求,直接决定你赚钱还是赔钱。
新风口下藏着坑,行内人都不说的坎
现在都喊智能制造,进口替代,好多厂家都吹自己能做互联,能数据采集,能对接MES。
说实话,十个里面有七个是贴个触摸屏就充智能,真要对接你的生产系统,要么加钱,要么根本做不到。
进口替代是好事,很多国产厂家现在做的不比进口差,价格还便宜一半,这个我承认。
但有个行业内不愿公开的难题,很少有人提。
现在新材料管材太多了,高强钢、碳纤维复合管、铝镁合金薄壁管,五花八门。但咱们国家现行的管材加工设备精度标准,还是十年前针对普通碳钢钢管定的。
没有统一的新行业标准,厂家就跟着自己的经验做,客户买回去,要么精度不够,要么冗余太高花了冤枉钱。出了问题扯皮带,谁都不认错。
这个风险,真的是埋在那,不知道哪天炸。
忙活完上周那批退单,我坐在车间门口抽烟,想起刚学徒的时候师傅说的话。
师傅说:买管材设备,别光看报价单上的数字,得摸一摸厂家床子的导轨烫不烫手,试切三根摸摸端面平不平。
这么多年过来,我觉得真对。好的管材加工设备厂家,不会跟你玩虚的,实打实的功夫都在这些小细节里。
你们有没有遇见过糟心的设备厂家?评论区唠唠呗。
