2026-10-06 01:03:49 分类:商机
刚换完工作服。
装配组小张就撞开了我办公室的门。
客户昨天晚上连夜拉回了半车货,说这批给汽车主机厂供的中控按键,百分之六十都有肉眼可见的飞边,整批拒收还要赔违约金。
我们连夜拆模具看,分型面的平行度差了0.03mm,本来要求是0.01mm以内。
不是我们注塑调机的问题。
是做模具的厂家偷了工序。
这事儿我记一辈子,选塑料注塑模具厂家,踩一次坑,够你亏半年。
模具是注塑的根,这话真不是瞎扯
很多外行人以为注塑就是把塑料融化往里一压就完事儿。
哪有这么简单。
塑料从融料池进型腔,冷却收缩,出模,每一步都卡着模具的精度。
说实话,合格的模具,必须卡死三个数:分型面平行度控制在0.01mm/m以内,型腔表面粗糙度要做到Ra 0.8μm以下,冷却水路的孔距不能超过15mm,差一点,出来的件就废一半。
现在主流的型腔加工有两个路线,一个是CNC精雕,一个是电火花成型。
CNC快,加工成本比电火花低15%左右,复杂型腔一周就能出来,但是内角最小只能做到R0.15,想要更小的R角做不到。
电火花就能做到R0.03,精度更高,但是加工慢,同大小的型腔要多花3天,成本还高20%。
行业内通常不说但实际在做的妥协是什么?
大多中小厂家,接了单对外说全工序精加工,实际上大面用CNC精抛,转角位置就粗打一下糊弄,你不拆开看根本发现不了,不影响前几万模生产,但是模具整体寿命直接少三分之一。
真遇到批量大单,干到几十万模就开始出问题。
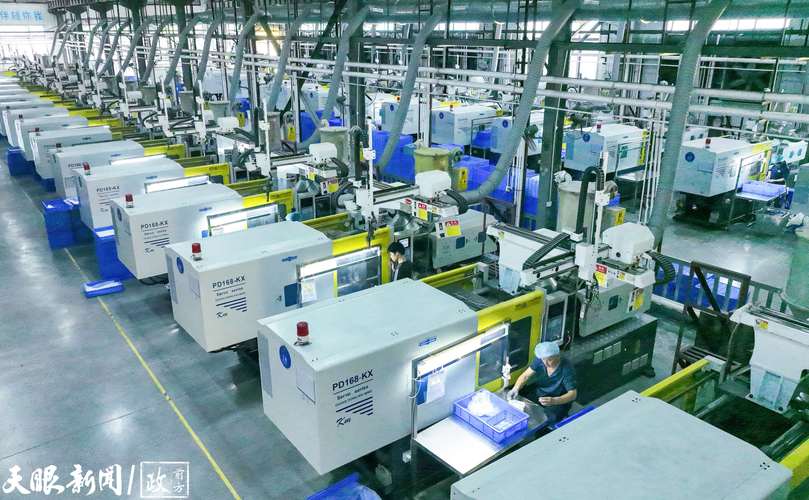 塑料注塑模具型腔CNC加工车间现场
不同行业,要求差着十万八千里
我做了20年,见过太多客户拿错模具方案,钱花了还误事。
就说汽车行业吧。
去年我们接了某新势力车企的车门内扶手订单,要求模具寿命必须过100万模次,公差要符合主机厂的VDA6.1标准,不能有任何外观瑕疵。
找了三家塑料注塑模具厂家报价,最高的比最低的贵了6万,我们最后选了贵的那家。
人家用的是进口淬火S136H型腔料,热流道浇口全抛光,模架用的是加粗刚性的,干到现在快80万模了,分型面一点没塌,飞边最大才0.008mm,比要求还高。
要是选了报价最低的那家,给你用普通回料模架,国产不淬火的型腔,估计30万模就废了。
换消费电子行业,要求又完全不一样。
前年618之前,有个做便携式榨汁机的客户找过来,要改外观,30天就要出12套开模件赶上大促,预算还低,寿命只要5万模就够。
要是按常规开12套模,光模具费就要18万,还赶不上工期。
合作的那家塑料注塑模具厂家给了个方案,用共用标准模架,只做12组可替换的型腔,总费用才8万,28天就出了样,客户赶大促卖了十几万台,赚的盆满钵满。
说白了,找对厂家,人家会给你省冤枉钱,找不对,要么贵死要么坑死。
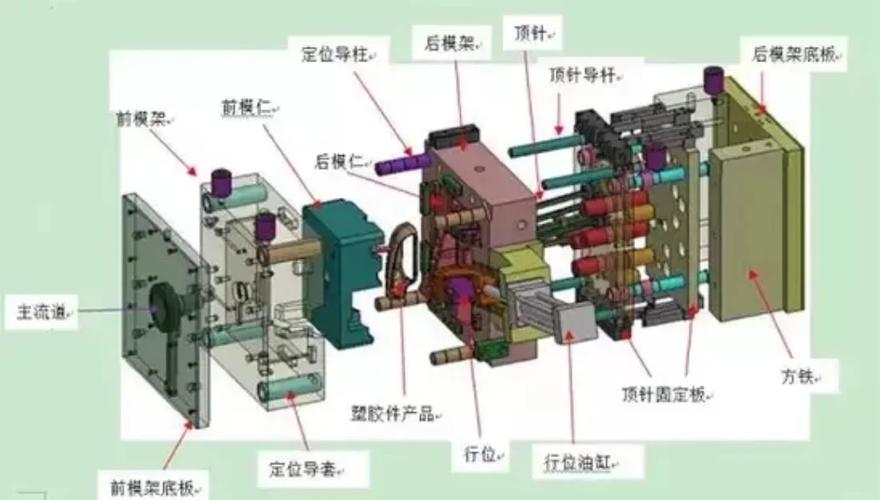 成品汽车塑料注塑件模具拆解展示
新趋势里藏着不少看不见的暗礁
 新趋势里藏着不少看不见的暗礁
这几年明显感觉,高端模具的进口替代做得越来越好了。
十年前,做汽车主机厂的高精度模具,全行业都得找日本或者德国的厂家,一套模具报价百万起,交期要三个月。
现在国内头部的塑料注塑模具厂家,精度已经能做到和日系一模一样,价格才三分之一,交期还能省一半,很多主机厂都转用国产了。
还有绿色制造这块,现在越来越多客户用可降解回收塑料,这种塑料收缩率比新料不稳定,对模具的流道设计和冷却要求更高,不少厂家已经开始做针对性的改型了,这是好事。
不过话说回来,有个行业内不愿公开说的难题,就是现在的模具寿命标准太滞后了。
国标只要求模具能达到标称模次,没对模具用的钢材纯度、淬火硬度做强制要求。
很多不良厂家,明明报的是100万模次的模具,实际用回收钢材回炉做模架,型腔淬火偷了温度,硬度不够,干到60万模刚性就下来了,出了问题,人家拿国标说事儿,你根本没地方说理。
这就是标准滞后带来的风险,普通买家根本防不住。
我现在每天下车间,都跟徒弟说,三分注塑,七分模具。
你调机技术再好,模具不行,出不了好活。
选塑料注塑模具厂家,别光看报价,多摸一摸人家做过的旧模具,看一看型腔的抛光,摸一摸分型面的间隙,比什么检测报告都管用。
你们这些年选模具厂家,都遇到过什么离谱的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年车间老工程师聊:塑料注塑模具厂家那些不对外说的门道
文章链接:https://www.yxqcspc.com/17288/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
