2026-10-06 11:51:57 分类:商机
上周三后半夜,我手机突然炸了。
江苏做汽车板簧的老陈,带着哭腔打过来。
说刚发出去的一批重卡板簧,客户全退回来了。三根断了,裂纹齐整。
探伤查了一遍,没夹渣没裂纹,材质也对。最后磨样打硬度,同一块料出来的,一头42HRC,一头57HRC。哦,退火出问题了。
老陈说,这炉是去年图便宜换的新退火炉,找的小厂做的,比市场价便宜二十万。
这下好了,赔了货款不说,客户也丢了。
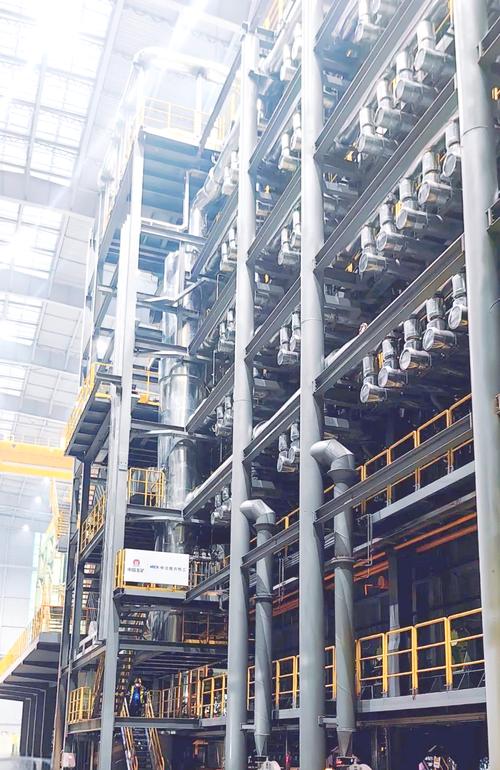 工业退火炉厂家车间现场调试图
很多人觉得,退火炉不就是个包了保温棉的大铁箱子?
谁做都一样,烧够温度保温就行。不对,差远了。
退火的核心,就是炉温均匀性。我干了二十年,见过最多的坑,都在这三个字上。
正经做结构件退火,行业默认炉温均匀性必须控制在±5℃以内,做精密零件得缩到±2℃。再有,每10mm的工件厚度,保温时间就得留够1.2小时,少一分钟,内应力都消不干净。
现在主流的技术路线就两种:电阻丝加热,燃气辐射管加热。
电阻丝的好处,初期投入便宜,升温快,控温响应灵。坏就坏在,大功率炉膛里,靠近电阻丝的地方烫得离谱,离得远的地方凉,用个两三年电阻丝老化,温差直接飙到10℃以上,硬度差能到15HRC,跟没退火没区别。
燃气辐射管呢,加热均匀,大三十米的炉膛做下来,温差也能稳在3℃以内,长期用运行成本比电阻丝低三成。但缺点也明摆着,初期投入贵两成,还得办燃气审批,折腾。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
说实话,九成小厂卖给你电阻丝退火炉,都不会给你装正经进口康泰尔电阻丝。标称使用寿命10000小时,实际给你装国产普通的,也就3000小时寿命,价格差三倍,差价全进自己口袋。还有更缺德的,炉膛保温层要求做20cm厚硅酸铝,偷偷给你减到15cm,省好几吨材料钱,你买回去不知道,每月多烧好几千度电,他卖完就不管了。
不同行业要的退火炉,根本不是一回事。
我碰过最多的客户,上来就说我要一台退火炉,不说自己做什么的,这怎么选?举两个真事你就懂了。
第一个就是汽车板簧行业,我刚才说的老陈。他做重卡板簧,要的就是整体去应力,从头到尾硬度均匀。之前那个小退火炉厂家,为了降成本,把炉底辊道间距拉大了两公分,工件放上去,底部受热不均匀,整根板簧从头到尾温度差了快20度,硬度自然乱了。后来换了正经厂家,重新调了辊道布局,把炉温均匀性稳在±4℃,现在每批硬度差都控制在3HRC以内,再也没出过退货。
第二个是光伏硅片切割用的金刚线母线。这个要求比板簧严十倍都不止。钢丝拉拔完退火,既要消除拉拔内应力,还不能改变晶向,稍微温度不对,拉出来的金刚线断线率直接翻三倍。之前这个行业全用德国进口退火炉,一台要上千万。前年给国内一家钢丝厂做配套,找的山东一家退火炉厂家,人家专门改了多区加热布局,把炉温均匀性控制到±1.5℃,比德国货还稳,价格才不到三分之一。现在人家已经替换了三台进口炉,每年省大几百万维护费。
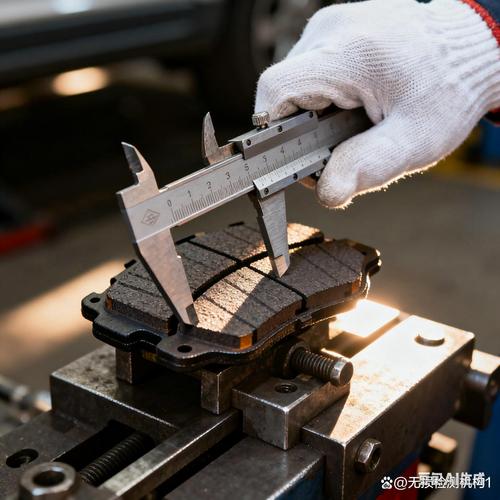 汽车板簧零件退火后硬度检测现场图
现在都喊进口替代,绿色节能,很多退火炉厂家都在吹自己的智能炉、余热回收。
说实话,这几年国内退火炉厂家进步确实大,原来做不了的大吨位连续退火炉,现在不少厂家都能做,性能不比进口差,价格便宜一半,这是好事。
但是有个暗礁,全行业没人愿意公开说。
现在咱们国家的退火炉质量标准,还是十多年前出的,要求炉温均匀性检测,是冷炉空炉检测。什么意思?就是炉子凉透了,空着炉子测出来温场合格,就符合标准。
但实际生产呢?我们都是连续开工,炉子装着几吨上十吨的工件,热炉满负荷运行,这时候的实际温场,跟冷炉空炉差远了。我测过不少小厂的炉子,冷炉测出来温差±5℃合格,热炉装料后温差直接到12℃,根本不合格。但标准不要求热炉检测,人家就能拿合格证书卖你,出了问题他还说我符合国家标准,你没地方说理。
这就是标准滞后埋的雷,不知道哪天炸了你才知道疼。
我干了二十年,天天跟炉子打交道,总结出来一句土话:买炉不看温均匀,买回家当废铁堆。
很多人买退火炉,只比价格,只看牌子,不盯着实际生产时候的真实温场,用个一两年出一堆质量问题,亏的钱比当初省的多多了。
对了,你们干生产这么多年,碰到过哪些退火炉厂家挖的坑?不妨出来唠两句,给后生晚辈提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱的退火炉厂家,是制造行业藏在后台的隐形功臣
文章链接:https://www.yxqcspc.com/17322/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
