2026-10-12 10:46:58 分类:商机
上个月早班,我刚换完工作服擦完机床,质检室老李拽着一纸箱零件撞开车间门。
“全退!一千二百件,三成滑牙,客户说装配拧到一半全崩。”
主任脸瞬间绿了,烟掉地上都没捡。
新来的工艺员小周站出来,声音发颤:参数都是按手册调的啊,转速进给一点没差。
我蹲下来翻了翻零件,掰断一根废丝锥看断口,抬头问小周:攻丝扭矩设了多少?
“手册写M6攻Q345要8N·m,就设的8。”
我乐了,小伙子还是念书念呆了。咱们下料的热轧板,表层那层氧化皮硬得很,能按书上的死数来?
这就是攻丝扭矩,平时没人当回事,出问题就是批量事故,躲都躲不开。
看不见的力,卡着产品命门
很多新手觉得,攻丝不就是转进去拧出来吗?扭矩是什么,能吃?
其实说白了,攻丝就是丝锥挤碎切削材料,把屑排出去的过程。扭矩不够,切不动,丝锥打滑磨牙,最后螺纹浅了通止规过不了。扭矩太大,直接把牙顶崩,或者丝锥自己扭断,全机台的料都废。
干了二十年,我摸出来的数错不了。普通高速钢丝锥攻45号钢,M10的螺纹,正常扭矩就是12~15N·m,差1N·m,崩牙率就能差17个百分点,要是盲孔攻丝,扭矩还要比通孔降10%左右,差一点都不行。
现在主流就两条路线,刚性攻丝和柔性攻丝。刚性攻丝成本低,螺距精度高,装夹也简单,但是对扭矩控制太苛刻,稍微超一点直接断锥。柔性攻丝带扭力打滑夹头,过载了自己滑,不容易断,但是用久了夹头磨损,螺距容易飘,精度上不去。
说实话,行业内有个不说的妥协。很多中小厂舍不得换一批几千块的浮动扭力夹头,干脆就用刚性攻丝,直接把扭矩往低了调个0.5到1N·m,牺牲一点点极轻微的牙型高度,换不崩牙不出批量事故,只要通止规能过,客户也查不出来,这就是大家心照不宣的事儿。
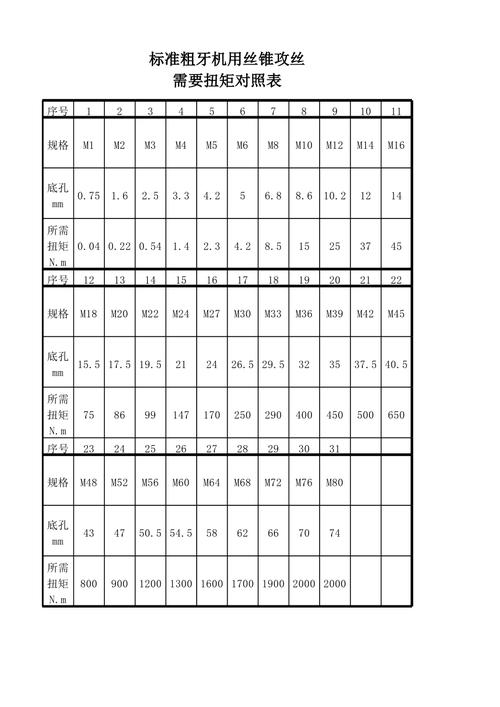 数控车床攻丝扭矩参数设置界面
不同行当,不同的调法
你拿汽车行业来说,底盘件都是高强度钢,要求能扛十几吨的冲击力,螺纹容不得半点差池。
去年我们接了一批转向节的订单,要攻M12的内螺纹,一开始按常规参数设了20N·m,下线检测崩牙率12%,全车间加班挑都挑不过来。后来我测了这批料的硬度,比客户给的要求高了8个HB,硬了一点,扭矩不需要那么大硬挤,直接降到18N·m,第二天崩牙率直接掉到0.3%以下,合格交出去了。
换医疗器械行业就完全不一样。尤其是植入人体的钛合金零件,要求牙面绝对光滑,不能有残留毛刺,钛合金又粘刀,排屑不顺就会刮花牙面。
前年给骨科企业做髋关节柄的固定螺纹,M4的细牙,一开始按同尺寸不锈钢的参数设了2.2N·m,排屑粘在丝锥上,出来的牙面全是划痕,合格率只有85%。后来我把扭矩调到2.5N·m,丝锥切削力够了,切下来的屑直接断了排出来,不用挤,合格率直接涨到99%,一点问题都没有。
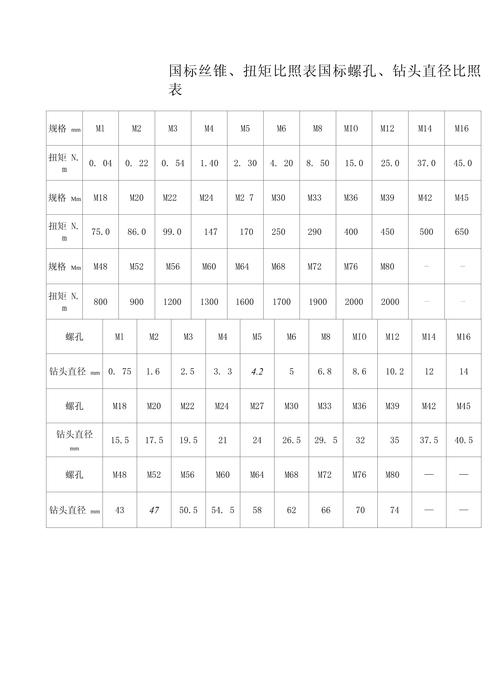 车间报废崩牙丝锥扭矩断口对比
新机器来了,老问题还在
现在都说智能制造,很多新数控机床上都带了实时攻丝扭矩监测,能自动调参数,确实好用。原来进口一套监测模块要几十万,现在国产的做出来,几万块就能装,精度能到0.1N·m,完全够用,进口替代这两年做得确实不错。干攻丝不用切削液,符合绿色制造的要求,但是干攻丝的扭矩比湿攻要高20%到30%,很多新手不知道,上来就按湿攻的参数设,一开机断一堆丝锥,钱都亏没了。
不过话说回来,行业有个不愿公开的难题。现在的攻丝扭矩国家标准还是十多年前编的,只给了普通常用材料的参考范围,现在新材料出得这么快,什么高强度7000系铝合金,铝碳化硅复合材料,根本找不到对应的扭矩参考值,全靠工厂自己一次次试,试对了就赚,试错了就是一批料废,风险全自己担,标准远远跟不上现在的行业发展,这就是埋在那的暗礁,不定什么时候撞船。
我每天下班都会绕机床走一圈,摸一摸冷却箱里的丝锥,跟徒弟说我这辈子总结的土话:扭矩差一分,崩牙差一片。
别信书上的死数,多摸料,多试个三五次,比什么都强。
你们在车间调攻丝扭矩,有什么自己攒的小偏方?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊攻丝扭矩:被新手忽略的车间隐形杀手
文章链接:https://www.yxqcspc.com/17764/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
