2026-10-12 11:31:15 分类:商机
车间门口堆了一筐报废阀杆
去年三伏天,山东那个做工程机械的客户,退了整整一筐液压阀杆堆在车间门口,放了快一个星期没人敢动。
我早班换刀片,路过就听见销售小张跟老板扯,说客户太矫情,我们做的Ra1.6,他要Ra0.8,差一倍而已,怎么就不能用?装上去不照样转?
我蹲在地上擦机油,没搭话。
不出半个月,索赔单发过来,一百万。那批阀杆装在挖机主泵上,三个月全部抱轴,工地停工一天损失十几万,哪止这一百万。
你以为是材质不行?还是热处理没做好?都不是。就是车削表面粗糙度差了那么一点点,油膜挂不住,干磨三个月直接抱死。
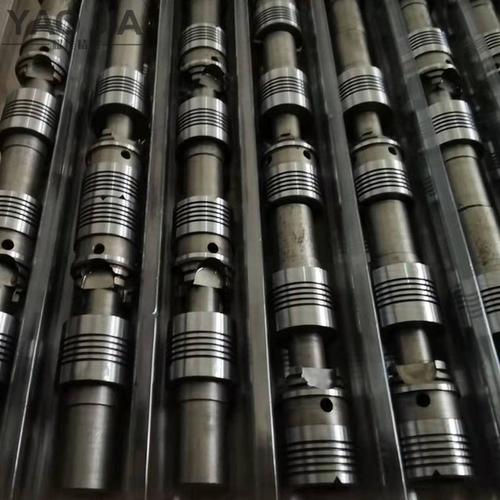 车间退回报废车削液压阀杆实物图
教科书没写透的底层逻辑
说实话,很多刚下车间的大学生,张嘴就是国标参数,闭着眼报Ra值,根本不知道这里面的弯弯绕。
车削的粗糙度,本质就是车刀走刀后,表面留的那一点点残留高度。跟进给量、刀尖圆弧半径绑得死死的。
我给你说三个记了二十年的数,不会错。刀尖圆弧0.4mm的常用精车刀片,进给量0.1mm/r的时候,理论粗糙度就是Ra0.2μm,进给量升到0.2mm/r,直接到Ra0.8μm,进给量再提到0.3mm/r,粗糙度就到Ra1.6μm。就这么准。
现在主流有两条路线,一条是硬质合金刀片粗精车,完了加一道手工或机器抛光出粗糙度,另一条是CBN刀片一次精车成型,直接达标。
硬质合金一片才二十多块,韧性好,碰到毛坯有点硬点砂眼,顶多磨损,不会直接崩刀。CBN一片要两百多,硬度够精度高,但脆得很,一点点余量不均就崩,废一件就是大几十成本。
不过话说回来,行业内通常不说但实际在做的妥协是什么?百分之八十的中小厂,哪怕知道CBN效率高精度好,还是选前者。多一道抛光工序,总成本反而更低,容错率还高。
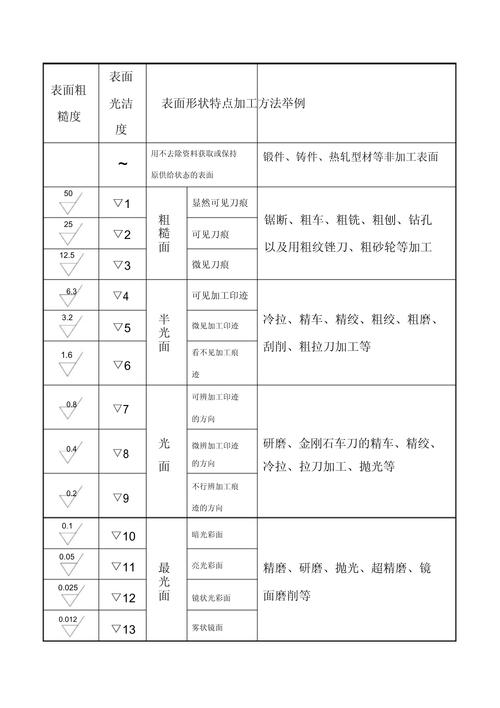 不同进给量车削表面粗糙度对比图
不同行当的要求差得离谱
我干这么多年,见过最矫情的就是液压行业。液压元件的动配合面,要求基本都在Ra0.2到Ra0.8之间,差0.1都不行。
之前有个客户做液压缸,杆端密封槽的粗糙度超了0.3μm,油封三个月就磨坏漏油,整批退货赔了几十万,就差这么一点点。
另一个完全不一样的就是风电配套行业。风电底座的连接螺栓,杆身粗糙度要求其实很低,Ra6.3就足够用,但是螺纹的牙型面,必须做到Ra1.6以内。
前年有个同行,接了一批螺栓订单,图纸只标了杆身的粗糙度,没标牙型,他就图省事全按Ra6.3做了,结果到货验收,整批三千多根螺栓全部报废,亏了小两百万。为什么?牙型粗糙不够,预紧力不均匀,风机转个三五年螺栓就松,那可是上百米的高塔,出了事故谁都担不起。
你看,一个要零点几,一个要六点几,完全不是一个路数,没有通用的标准,全看你用在哪。
现在很多厂子都上了在机检测粗糙度,车完不用拆下来,机器直接测,不合格自动补刀,效率比原来拿样块对比高太多。
进口替代这块,国产的粗糙度检测传感器也做起来了,原来进口一套几十万,现在国产十几万就能拿下,确实帮了中小厂不少。
但有个行业内不愿公开的难题,就是标准滞后带来的风险。现在的通用标准,只认Ra这一个数值,根本不管你表面的波纹度和残余应力。
同样都是Ra0.8,车削出来的残余压应力,比磨削出来的残余拉应力,疲劳强度高30%都不止,但客户只认Ra这个数,哪怕你性能更好,只要测出来超了0.1,照样给你退货。很多厂为了卡这个没用的数值,平白多磨两道工序,成本涨了15%都不止,哑巴吃黄连,有苦说不出。
我干了快二十二年,天天跟车削打交道,总结出来最有用的一句土话,就是“摸得光不如留得匀”。
什么意思?就是哪怕你刚好卡在客户要的数值里,整个表面东一块亮西一块暗,粗糙度不均匀,用起来照样出问题。反过来,数值稍微超那么一点点,整个面匀得很,大部分时候用十年都没问题。
你们车间有没有碰到过那种,死卡数值不讲实际性能的奇葩要求?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车削表面粗糙度:车间摸20年攒的实操干货
文章链接:https://www.yxqcspc.com/17766/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
