2026-10-13 07:49:52 分类:商机
上周三刚换完工装,质检小李抱着一摞门板料冲进来。
“陈师傅,这批货客户全退了,裙边的皱,手都摸得出来。”
班长叼着烟靠在门边上,脸拉得比冲床工作台还长。
我扔下手里的千分尺,过去一摸,得,又是拉伸起皱搞的鬼。
调破头也消不掉?根子没找对
很多年轻徒弟一看见皱,第一反应就是加压边力。
压边力加得越大,皱是没了,零件直接拉裂在模子里,更惨。
拉伸起皱本质是什么?料流速度不对,边缘的料没压住,挤在一起拱起来了。
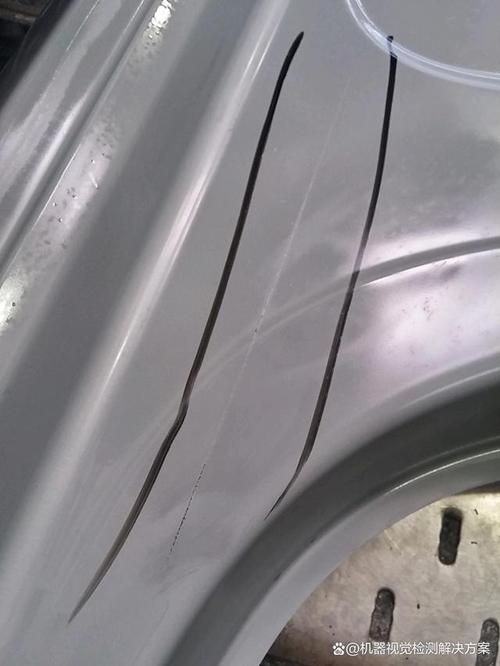 汽车冲压门板拉伸起皱缺陷实物图
我干了20年,手里攒的数准得很。
拿市面上最常用的1.2mm冷轧低碳钢板来说,压边圈间隙必须比料厚大0.05到0.1mm。
大了压不住,小了吃料太死,直接裂。
拉伸筋的圆角R,不能小于料厚的3倍,这个数错一点,皱就跟着来。
现在行业里主流就两种解决思路,一种是硬压法,靠大压边力把料卡死,不让它乱跑。
好处是不用改模具,现场调两下就能凑活用。坏处太明显,对冲床吨位要求高,还容易拉裂,废品率少说高两个点。
另一种是开工艺切口,在起皱的位置提前开个小口,放掉多余的料,不让它挤着。
好处是起皱消得干净,对压边力要求低。坏处呢?多一道切边工序,还费料,一张板下来得多耗3%左右的料。
说实话,行业内通常不说但实际在做的妥协是什么?
只要外观面没皱,那些藏在翻边、安装槽里的小皱,大多时候都睁一只眼闭一只眼放过去了。
总不能为了半毫米的皱,废一整张上百块的料吧?
不同行业的要求,差得不是一点半点
说第一个场景,汽车外覆盖件,这个要求最严。
去年我们给某新势力做前门内板,客户要求所有外露面,对着灯光不能看出任何皱印,连0.1mm的印子都不行。
一开始我们调了三天,压边力调了七八次,还是有细细的皱。
最后拆了压边圈一量,磨耗磨掉了0.08mm,正好间隙大了。
补焊磨平之后,立马就好了。一分一毫的差,就是合格不合格的区别。
第二个场景,家电不锈钢内胆,就完全不一样。
上个月接了一批冰箱内胆的活,用的0.6mm的304不锈钢。
客户要求只有内壁对着人的面不能有皱,侧边的翻边位置,后续要扣到箱体里,根本看不见。
所以我们干脆故意把压边力降一点,留一点点细微皱,只要不影响后续装配就行,省得拉裂废料,一天多出二十件活,这不香吗?
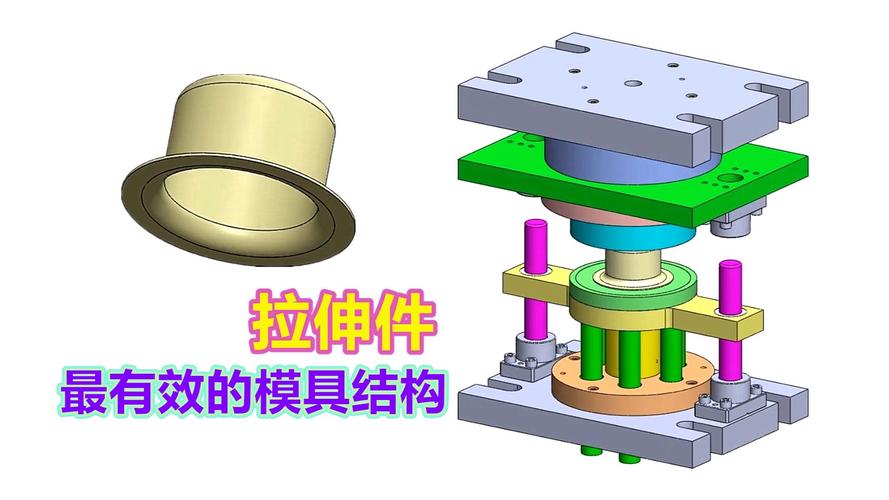 冲压模具拉伸筋安装位置示意图
进口替代风口下,藏着没人说的暗礁
 进口替代风口下,藏着没人说的暗礁
这两年好多客户都要求换国产模具,替代原来进口的日本德国货。
价格降了一半还多,交付也快,听起来很美对不对?
但是问题来了,原来进口模具对拉伸起皱的控制标准,是全模腔每个位置的间隙公差都控制在0.02mm以内。
国产模具大多只能做到0.05mm,差这一点,批量生产的时候,起皱的不良率就从原来的0.3%升到2%以上。
而且现在都搞智能制造,上了在线检测,可行业内不愿公开的难题是什么?
超薄板拉伸起皱,尤其是0.3mm以下的电子用屏蔽罩,起皱印子大多是细微的波浪,AI检测的漏检率能到15%,还是得靠老工人肉眼看,没人愿意说破,说破了项目就黄了。
现在的国家验收标准还是十年前定的,根本没跟上新材料的变化,好多超薄板、高强度钢的起皱验收,全靠供需双方私下谈,出了问题就是扯皮。
我今天刚下班,又在料堆边蹲了半小时,重新量了这批退回来门板的压边圈间隙。
差了正好0.07mm,磨一磨就能好。
干我们这行,有句土话:“宁留一线皱,别裂整板料”。
理论说的再漂亮,到冲床上一跑,还得靠手摸眼瞅,调对那一丝半毫的间隙才是真本事。
你们车间里,为了拉伸起皱都干过什么妥协的事?出来唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉伸起皱:车间老师傅20年摸出来的实操门道
文章链接:https://www.yxqcspc.com/17823/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
