2026-10-13 05:42:56 分类:商机
质检老李昨天“啪”的一声把个铝水冷板拍我办公桌上。
蜡黄的脸上全是火气:这批二十件,三个脱焊,客户要整批退,还要扣违约金。
我拿起来摸了摸焊缝,断口黑蒙蒙的,一看就是钎料没浸润透,间隙留大了。
干了二十年机械,见得最多的就是这种事——所有人都盯着数控加工的公差,没人把钎焊那点间隙当回事。
出了问题,全怪钎料不好。
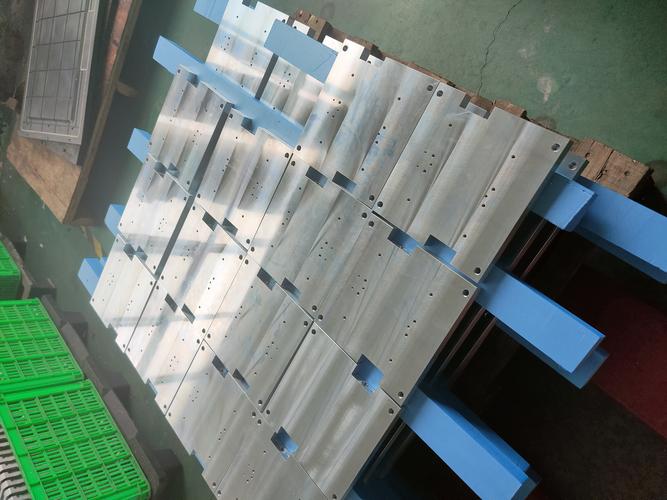 机械车间钎焊脱焊报废铝水冷板实拍
说透核心,没那么多玄乎的
说白了钎焊就是,两块母材不熔化,用熔点更低的钎料熔化了填进去,凉了就粘住了。
很多新手上来就调温度,其实根本没抓住核心。
说三个数字,干钎焊的记死了。
第一,钎料熔点必须比母材低至少40℃,差不够,母材软化变形,你调啥都白搭。
第二,焊缝间隙必须控制在0.05mm到0.15mm之间,大了钎料撑不住,小了钎料流不进去。
第三,加热温度不能超过母材熔点的90%,过了哪怕没熔化,晶粒长大,强度直接掉一半。
现在主流就两条路线,火焰钎焊和真空钎焊。
实话实说,各有各的烂。
火焰钎焊便宜,几千块买个焊枪就能干,换活快,小批量非标件适合。可温度全凭工人手感,一不小心就烤变形,废品率最少比真空钎焊高两个点。
真空钎焊稳,出来的工件平整度好,焊缝均匀,适合大批量高精度活。可一台设备几十万,换一次活抽真空就要小半天,小厂根本养不起。
不过话说回来,行业内有个不说的妥协。
很多小厂接活,甲方合同写死要真空钎焊,报的也是真空钎焊的价,转头就拿火焰钎焊做。
做完打磨抛光,外行根本看不出来。只要不是受力特别大的核心件,两三年之内出不了问题,等出问题,合同早就结了,钱也拿到手了,你去哪找他?
我不齿这种做法,但见得太多了。
不同行业的要求,差得能隔一座山
先说新能源汽车的水冷板。
去年我们给一家车企供配套,要求焊缝抗拉强度不低于120MPa,整体平面度不能超过0.2mm,要贴电芯,差一点都不行,散热不均匀就得烧电池。
一开始我们按老经验留0.2mm的间隙,结果出来十个有六个变形超差,孔隙率不合格。
后来我让钳工把每个治具重新磨,把间隙压到0.08mm,升温速率调到每分钟12℃,一次通过率直接干到95%以上。
供了几万件,到现在没出过一起脱焊投诉。
再说说家电行业的空调翅片换热器。
前几年隔壁厂接了一批出口订单,老板为了降本,把原来0.1mm厚的钎焊箔减到0.08mm,钎剂也少涂了15%。
出厂试压全过,什么问题都没有,结果用户用了两年多,批量漏氟,整批召回赔了小两百万,老板直接把车间主任开了。
说白了就是钎料不够,浸润不到缝隙里,时间长了腐蚀穿了,省那点钱不够赔零头的。
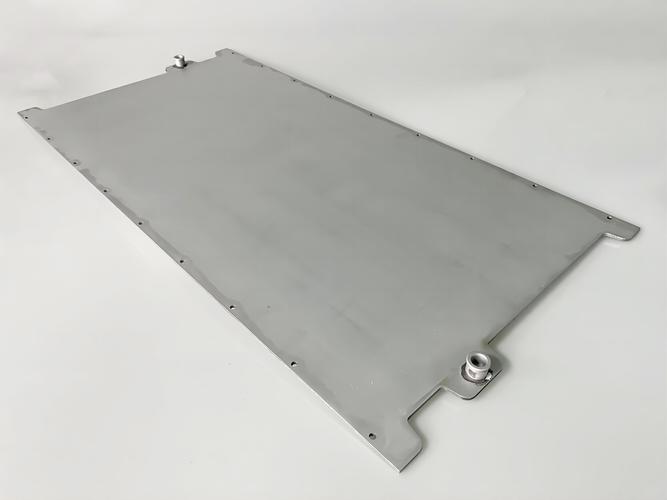 新能源汽车水冷板真空钎焊成品实拍
新风口底下,藏着没人愿意说的暗礁
 新风口底下,藏着没人愿意说的暗礁
这两年钎焊火了,新能源带起来的。
原来高端镍基钎料全靠进口,一公斤卖四千多,现在国内几家材料厂做出来了,性能差不了5%,价格直接砍半,进口替代做得确实不错。
绿色制造这块,无铅钎料也普及了,原来的铅钎料强度好,但污染大,现在早就没人敢用了。
说实话,进步是真的看得见。
但有个难题,行业内没人愿意公开说。
现在我们用的钎焊验收标准还是十几年前的旧标准,那时候主要给传统机械重型件用,根本没考虑现在新能源这种薄壁、高精度的零件。
比如现在的水冷板焊缝,只要微孔隙不超过总面积的5%,完全不影响强度和散热,根本没问题。可旧标准里要求焊缝不能有可见孔隙,好多合格产品硬是被判报废,平白增加成本。
反过来,有些低要求的五金件,标准卡得松,好多不合格的也能混出去,出了问题全是终端买单。
标准滞后的风险,比你想象的大得多。
昨天徒弟在卡间隙,问我现在都全自动化了,为啥还要亲手用塞尺测一遍。
我跟他说,老辈传下来的土话:钎焊钎焊,三分靠料,七分靠缝。
你参数输得再准,治具偏个一丝半丝,全炉的活都废了。
智能化再好,也替不了手上那点感觉。
话说回来,你们车间有没有遇到过参数全对,结果整批出问题的钎焊活?评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊钎焊工艺:车间里藏了二十年的实操门道
文章链接:https://www.yxqcspc.com/17817/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
