2026-10-13 05:01:51 分类:商机
上周三刚换完工作服,质检老王就踹开我们班组休息室的门,烟扔在桌子上,脸皱得像晒干的橘子皮。
“那批发出去的刀盘座,退回来了。”
我拿过检测报告一看,翘了1.2毫米。
甲方咬着这个数不放,说什么都不肯签收。
干了20年焊接,我太熟这个德行。焊接变形就是车间里躲不开的老冤家,你越怕它,它越来找你。
这玩意儿到底为啥会变形?
说白了就是热胀冷缩耍流氓。
焊接的时候,焊缝那一小块温度能飙到1500℃以上,周围的钢板还是凉的。
熔池冷却收缩的时候,周围的冷钢板拽着它不让缩,本身的收缩又拉着冷钢板往自己这边掰,一来二去,整个工件就歪了。
不同钢材的膨胀收缩差不一样,普通碳素钢的线收缩差大概在0.12%左右,算下来,1米长的连续焊缝,焊完就能把工件拉歪1.5毫米。
就这么点数,放到高精度要求的工件上,直接判死刑。
现在行业里两条路线,各有各的坑。
一个是提前预反变形,焊前就把工件压出反向的翘度,焊完收缩正好回正。好处是焊后不用大动,坏处是得做专用胎架,小批量活光调胎架就要两三天,成本直接涨三成。
另一个是焊后校正,焊完歪了再用火烤或者千斤顶顶回来。好处灵活,什么活都能接,坏处是校正会留残余内应力,遇上交变载荷的工件,说不定两三年就从校正的地方裂了。
说实话,行业内不说但实际都在做的妥协是什么?
批量做预反变形的时候,大家都会故意留0.3毫米以内的公差,不会卡到零。反正只要不超客户给的上限,省下来的调胎时间,够多干两台活,何乐而不为?
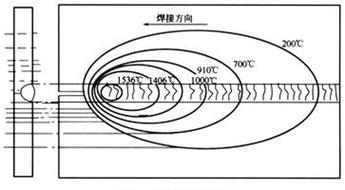 低碳钢板焊接变形温度梯度分布图
不同行当,变形要求差出十万八千里
就说重工领域的盾构机钢结构。
去年我们接了个地铁项目的刀盘梁,要求整个四米长的梁,平面度不能超1毫米。
我们提前按经验预压了0.8毫米的反变形,焊完一测,居然翘了0.9毫米。
后来查出来,那批钢厂给的钢板是负公差轧制,强度比我们预计的软了10%,预压的量根本不够。最后还是老焊工蹲在旁边,用火焰分三遍走了应力,才压到0.7毫米,交了货。
不过话说回来,换新能源行业就完全不一样。
现在新能源汽车的铝合金电池包托盘,要求平面度超0.5毫米,密封垫就压不住,会漏液。
前两年我们给一家新势力打样,一开始想用搅拌摩擦焊,变形确实小,不到0.2毫米,可一台搅拌摩擦焊设备上百万,打样才十件,本钱都回不来。后来换成双脉冲MIG焊,焊完用校平辊走一遍,变形控制在0.3毫米以内,成本直接降了七成,客户二话没说就定了。
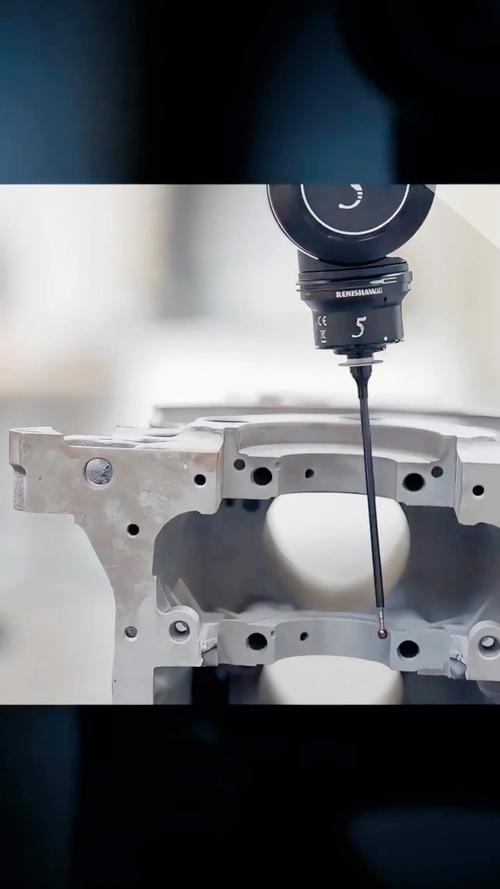 新能源铝合金电池包焊接变形三坐标检测图
新风口底下,藏着没人说的暗礁
 新风口底下,藏着没人说的暗礁
现在都在上智能制造,好多厂家吹自己的焊接机器人能百分百控制变形。
我见过不少厂,花大价钱上了机器人,干出来的活变形量波动比手工焊还大。
为啥?程序是死的,钢板的残余应力是活的,同一炉出来的钢板,头尾的应力都不一样,机器人哪能分得清?
绿色制造要求减余量,原来我们焊完留2毫米的余量,变形了刨一刀就好。现在要求少切削,只留0.5毫米,变形超一丝,整块料直接报废,成本反而上去了。
行业里不愿公开的难题是什么?
现在的变形控制标准,还是二十多年前定的,只要求你交付时候的外观尺寸合格,根本没人提残余内应力。很多工件交出去的时候尺寸对得上,放半年自己就翘了,客户找上门,你说找谁去?这就是标准滞后埋的雷,说不定哪天就炸在你头上。
昨天我在工位上磨焊枪,跟徒弟说。
“宁留一厘缝,别翘半毫头。”
什么仿真模拟,什么自动控制,都比不上你干了十几年摸出来的手感。
知道这批钢板软,预变形就多压半毫米,知道焊缝长,就分段跳焊,别连着走。
都是不起眼的小事,偏偏就是控制变形的关键。
你们干焊接这么多年,遇见过什么邪门的焊接变形?摆出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年焊接,我最头疼的老冤家——焊接变形
文章链接:https://www.yxqcspc.com/17815/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
