2026-10-13 03:58:41 分类:商机
上个月跟一个做减速机的老板吃饭,他脸拉得比驴长。刚发出去的一批1200件壳体,客户试压漏了176件。割开一看,内壁密密麻麻全是针尖大的气孔。整批返工加赔偿,小三十万打了水漂。做铸铁件的,谁没栽过气孔的坑?表面看着光溜溜,加工完、试压的时候才炸锅,说出去都是泪。
别盯着报价砍,踩坑全在你没看的细节里
很多采购选厂家,第一反应就是比价格,谁便宜选谁。这刚好踩了最大的坑。控铸铁件气孔,本来就是费钱费工的事,哪来那么多便宜可占?说几个能落地的判断标准,你去验厂的时候直接卡。
第一个,先要看有没有同品类承压铸件的近期出货案例。不要拿三五年前的老报告糊弄你,就要最近三个月的,要带探伤记录和试压报告。要是人家连你这个品类的活都没干过,说什么我们能做,你也别信,控气孔的经验都是烧钱烧出来的,不是看两本书就能会的。
第二个,一定要去熔炼车间逛一圈,看有没有稳定的除气工艺配置。
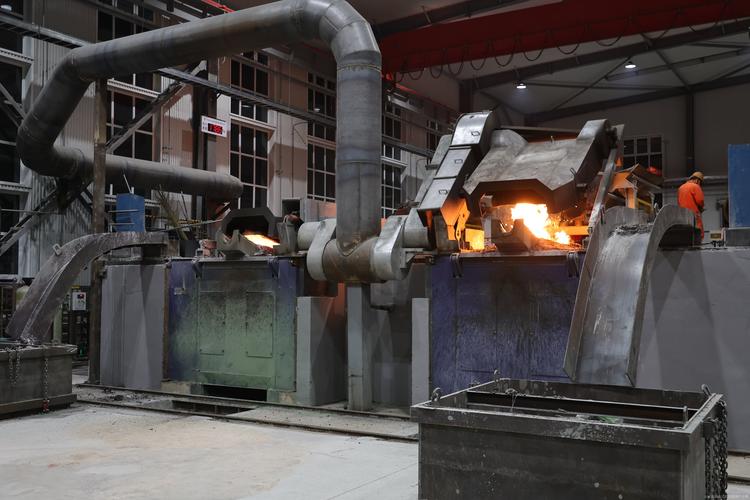 铸铁件熔炼除气设备生产现场
很多小厂家为了省成本,根本不装在线除气装置,回炉料掺个百分之五六十,废钢买最便宜的杂料,熔完直接浇,出气孔那不是必然的吗?你去看,不光要看有没有设备,还要看设备上的运行记录,最近一周开没开,是不是每炉都做除气处理。别信老板嘴上说“我们每炉都除气”,记录不会骗人。
第三个,提前聊透气孔问题的责任划分。很多厂家拍胸脯说我们不会出气孔,真出了就甩锅,说你加工不对,说你存放不对,就是不承认自己工艺有问题。聊的时候直接说,要是交付后探伤查出气孔率超标,你这边怎么负责?愿意把赔付条款写进合同的,才是真的对自己的工艺有信心。
靠谱的铸铁件厂家,都长这几种样子
我接触机械行业快十年,见过的做铸铁的厂家没有一百也有八十,真的能把气孔率控制在千分之一以内的,基本逃不开两类。
第一类,就是给国内头部工程机械、泵阀企业做配套的代工厂。比如山东章丘、江苏张家港那一片,很多这种厂子,人家常年做承压件,下游主机厂对气孔的要求卡得比天还高,工艺早就磨透了,哪怕给你做小批量的活,也是按主机厂的标准走,基本不会出问题。我之前认识一个采购,找章丘一家给头部主机厂做配套的厂子做阀体,两年多,一百多批货,才出了一件带气孔的,人家二话不说直接免费重发。
第二类,就是老板本身是炉前工出身的小规模精密铸铁厂。这种厂子规模不大,接的单也不是那种超大批量的,但老板懂行,对每炉的温度、除气时间、配料比例卡得比仪器还严,甚至有时候仪器测出来没问题,老板摸一下炉渣就知道不对,重新调。这种厂子价格不会比大厂家便宜,但稳定性真的没话说,很多做高端设备的都愿意找他们。
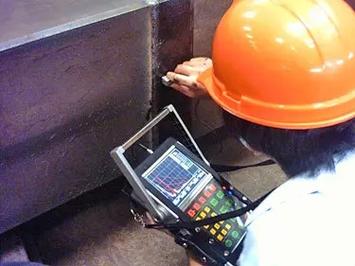 承压铸铁件气孔探伤检测现场
说实话,那种上来就说我价格比同行低三成的,你扭头就走就行了。控气孔省一道工序,成本就能降两成,他给你让那么多利润,只能是从工艺上抠,不出气孔才怪。
不同采购规模,签合同一定要留好后手
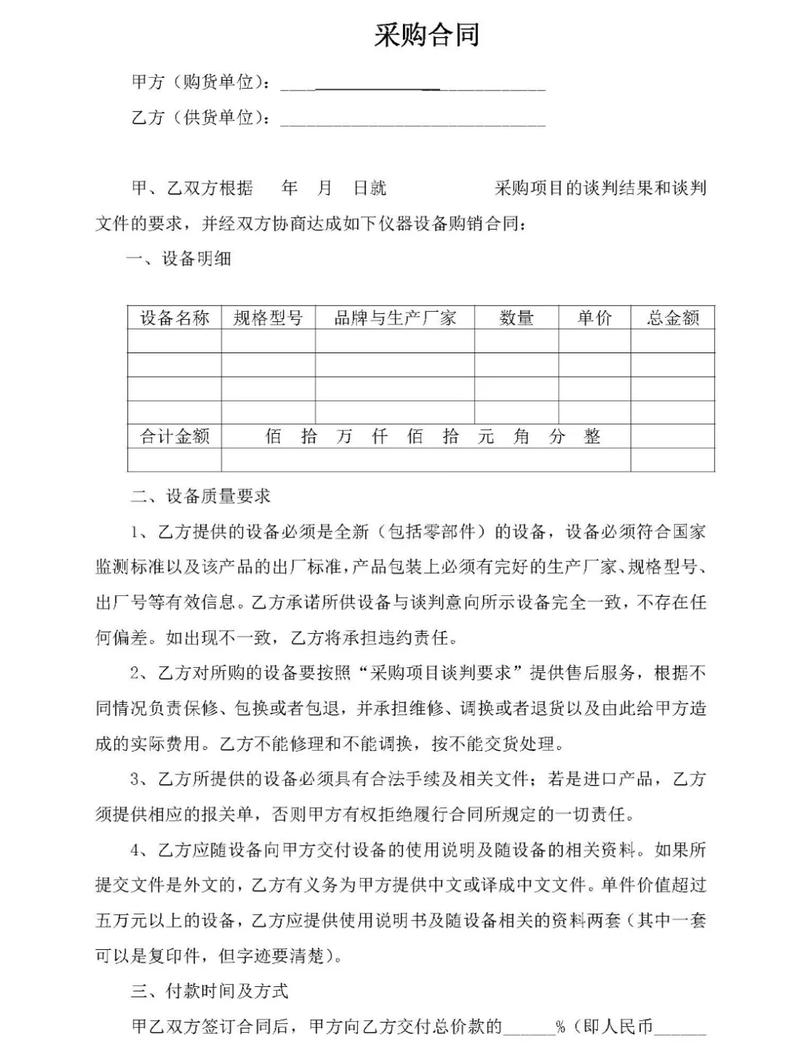 不同采购规模,签合同一定要留好后手
不管找什么样的厂家,签合同的时候一定要根据你的采购量留好避坑的条款,别抹不开面子。
要是你只是小批量采购,比如几百件样品或者小订单,那一定要留至少15%的尾款,等全部加工完探伤合格再付。别听厂家说什么小订单不能欠,真对自己质量有信心的,不会卡你这点尾款。
要是你是年批量几万件几十万件的大订单,那合同里一定要加一条:交付铸件气孔率超过千分之三,整批可退,供方承担往返运费及返工损失。别觉得这个要求苛刻,真的靠谱厂家敢签,不敢签的就是心里有鬼。
最后说几个避坑的点,你记下来:
别找什么活都接的杂厂,今天做铁锅明天做机床身,他根本没精力深耕气孔控制,大概率踩坑。
别信“用进口生铁就不会有气孔”的鬼话,进口生铁也架不住工艺烂,该出气孔还是出。
一定要抽3-5件样品做超声探伤,别光看表面,皮下气孔肉眼看不见,等你加工完才发现,原材料和加工费全赔进去了。
不过话说回来,也不用把气孔看得像洪水猛兽,只要选厂家的时候把这几个点卡到位,九成的坑都能避开。毕竟做铸铁的,靠谱不靠嘴,出不出气孔,验货的时候就知道了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:怕铸铁件气孔毁了整批订单?选厂家其实看这几点就够
文章链接:https://www.yxqcspc.com/17812/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
