2026-10-13 04:19:38 分类:商机
上周三早上,刚换完工作服,售后小李就拽着个编织袋闯进来。
袋子里滚出个开裂的汽车压缩机轮毂。
客户试压,打到0.5MPa就漏了,缝里往外冒水,跟漏了的暖水瓶似的。
又是缩松搞的鬼。干铸造的,谁没被这玩意儿坑过?
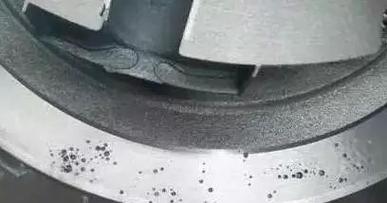 铸件缩松汽车轮毂剖面缺陷实拍
上个月刚赔了八千块的烂摊子
这批轮毂我们做了三年,从来没出过大问题。
这次就是新来的工艺员,为了省料,把冒口切了两个毫米,正好切在补缩通道的口子上。
12mm的壁厚,差两毫米,就是死活补不上,最后整批120件,挑出17件漏的。
说实话,我干了20年,见过的缩松比吃过的馒头还多。
你说它是大问题吧,有时候一块拳头大的缩松,在非受力位置,用十年都没事。
你说它是小问题吧,就是针尖大一点缩松,在承压阀体上,就能让整台机器报废。
很多新手刚入行,总觉得缩松就是工艺没做好。
其实哪有那么简单。铁水从液态变成固态,要收缩,体积要缩2.1%左右,这点收缩找不到铁水补,就会长出密密麻麻的小孔,就是缩松。
就是这么点事,难倒了多少老师傅。
现在行业里主要走两条路,我跟你掰扯掰扯。
一条是传统的大冒口补缩,就是在铸件最后凝固的位置,留一块比铸件还大的铁坨,源源不断给铸件补缩。
优点就是稳,不管你铁水温度波动个十几二十度,基本上都能兜住。缺点就是太浪费,出品率往往不到45%,一半铁水最后都要割下来回炉,费电费料还不环保。
另一条就是现在主流的均衡凝固,加冷铁控温,不让局部晚凝固,不用大冒口,出品率能拉到65%以上,省老多料了。
缺点就是太挑,铁水碳当量差0.2%,浇温差10度,都可能出问题。
 均衡凝固冷铁布置工艺示意图
不过话说回来,行业内通常不说但实际在做的妥协是什么?
90%的中小厂,接小批量订单的时候,哪怕明知道大冒口不划算不环保,还是会选大冒口。
为什么?新工艺出了问题,工艺员要扣工资背锅,老工艺哪怕浪费,出问题的概率低,真出了也能说铸造本来就不可能零缺陷,说白了就是求稳,甩锅方便。
不同行业的缩松,要求差出十万八千里
我拿两个天天碰的场景说。
第一个就是汽车液压件行业,做阀体泵壳的。
要求是什么?必须扛住0.8MPa的试压不渗漏,哪怕就是针孔大小的连通缩松,都直接判废。
上个月我们接的一批出口阀体,就是因为炉料里加了10%的回收料,碳当量偏了一点,出来12%的件有二级缩松,试压全漏。
最后全部挑出来补焊,返工成本比省的那点料钱,多了三倍,亏到姥姥家。
第二个就是风电大型结构件,做主机底座、轮毂的。
这些件不承压,只受静载荷,缩松只要不连通,其实根本不影响使用寿命。
去年我们做过一个18吨的主机底座,探伤的时候在筋板交叉处,发现一块直径80mm的三级缩松,这个位置离受力面还有十多公分,算出来完全满足25年的使用寿命要求。
但是客户招标文件硬卡一级缩松,谈了半个月,最后整台打了八折才收下,不然就得回炉,几十吨铁白费,上百吨碳排放就白扔了。
对吧?同样是缩松,一个要赶尽杀绝,一个可以睁一只眼闭一只眼,全看用在哪。
现在的新坑,比老缩松还吓人
 现在的新坑,比老缩松还吓人
现在都喊智能制造,绿色铸造,都用软件模拟缩松了,输入参数就能算出哪里会出缩松,听起来挺邪乎。
说实话,软件是好东西,能帮你避开80%的明坑,但是剩下20%的邪门坑,软件根本算不出来。
比如今天炉况不好,铁水含气量高了一点,比如砂型湿度大了一个百分点,这些现场的波动,你不可能每次都输入软件重新算。
我见过太多,软件模拟全合格,浇出来整批缩松的事。
行业内不愿公开的难题是什么?现在的缩松评级标准,还是几十年前定的,不分工况,一刀切。
很多甲方根本不管你的零件用在什么地方,招标的时候硬卡一级缩松,明明三级就能用,非要一级,导致工厂不得不做超大冒口,多烧十几吨铁,多排几十吨碳,全是无效减排,你找谁说理去?
现在搞进口替代,很多国内厂给主机厂供铸件,就是卡缩松等级,哪怕性能全达标,就是因为缩松差一级,就不让你过,硬生生把订单逼给国外厂,你说憋屈不憋屈?
回到车间一线,我干了二十年,总结出来一句土话:
铸件缩松,三分靠算,七分靠看,剩下的全看手感。
那些老浇铸工,摸一摸浇包的温度,看一看铁水的流动性,就知道今天会不会出缩松,比软件准多了。
干铸造的谁没被缩松坑过?你们有没有遇到过,全按工艺卡走,还是出了大面积缩松的邪门事?都是怎么搞定的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铸件缩松:干了20年铸造才敢说的实操秘辛
文章链接:https://www.yxqcspc.com/17813/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
