2026-10-13 07:06:59 分类:商机
上周三刚换完早班,品管小李抱着一箱子货堵在注塑机门口,脸拉得比马脸长。
说这批出口的胰岛素笔壳,1200个里挑出317个翘边,客户整批退。
我凑过去摸了摸,料纹重得能刮手。问带班的,新来的小孩不是按参数表调的?
带班的叹口气,参数全对上了,温度压力一点没差,不知道怎么就出问题。
这就是注塑成型,你看着按教科书上来,分分钟给你脸色看。
藏在参数里的猫腻,不是表格上那几个死数
说白了就是把塑料熔成浆,高压怼进模腔,冷却定型抠出来。
就这么简单。但能把活做稳,没个五六年摸机根本不行。
说几个我记了20年的硬数,同行都懂。料筒第一段进料口温度,得比第二段塑化段低8-10度,很多新手往上加温度,以为熔得越快越好,结果料提前降解,出来的货发脆还变色。
第二个,保压时间,就按产品壁厚乘1.5秒算,1毫米壁厚就是1.5秒,差0.3秒都会出问题,要么飞边溢料,要么内部缩水凹坑。
第三个,锁模力,1平方厘米的投影面积,就得对应350公斤锁模力,差一点都不行,小了飞边,大了费电还毁模具。
说实话,现在行业里吹热流道吹得凶,说零废料精度高,我从来不瞎推荐。
热流道和冷流道,各有各的用法,这就是行业不说但实际都在做的妥协。
大单批量生产同一款产品,热流道确实香,不用切浇口省人工,废料少。
但你接个几千个的小单,一套热流道模具比冷流道贵两万多,换一次料清流道要大半天,人工成本加起来,比冷流道切浇口还贵三成。
我做了这么多年,八成小单都是用冷流道做,没人会跟利润过不去对吧。
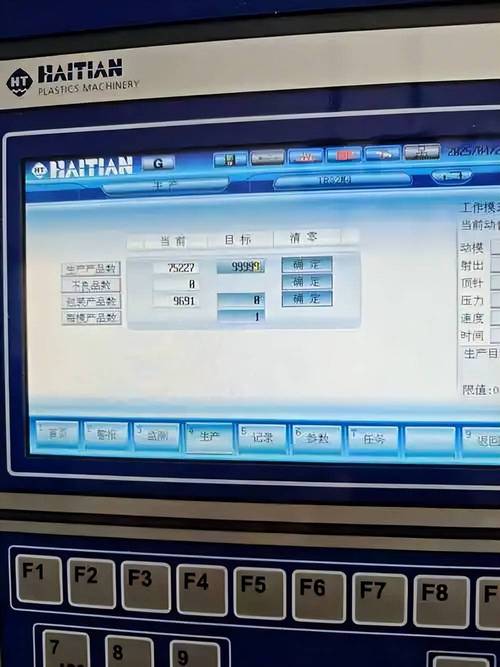 车间注塑成型机参数控制面板实拍
不同行业的活,要求差得能跑出二里地
去年给国内新势力车企做车门内装饰板,要求真的严。
零下30度放48小时不能裂,暴晒1000小时不能变色,缩水率必须控制在千分之三以内。
一开始我们按常规ABS料做,放一周翘了0.2毫米,直接打回。
最后换了添加增韧剂的改性ABS,成型后多保压2秒,模温提高5度,才把变形量控住。
汽车行业要的就是长期稳定性,差一丝一毫都不行,毕竟出问题就是召回,谁都扛不住。
换做日用消费行业,要求完全不一样。上个月给连锁奶茶品牌做可降解PLA杯盖。
人家不要求你用十年,只要装90度热水不软,没异味,成本压得越低越好。
PLA本身就粘模,一开始我按常规PP的参数开模温50度,做一个粘一个,开模都拉变形。
后来把模温降到35度,射速加快20%,反而顺了。
客户要求壁厚1.8毫米,我们测了下1.7毫米完全够强度,偷偷降了0.1,一吨料省出好几百,双方都开心,只要符合安全标准就行。
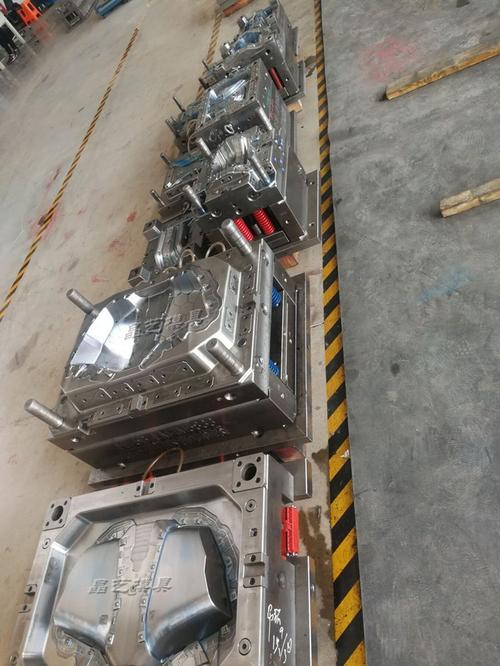 注塑成型加工好的汽车内饰装饰板成品
新风口背后,藏着没人愿意明说的暗礁
 新风口背后,藏着没人愿意明说的暗礁
现在都讲智能制造,进口替代,很多厂推AI自动调机,国产注塑机也抢了不少进口机的市场。
说实话,精度这块国产确实追上了,价格还便宜一半,这事是好事。
但有个事没人愿意说,国产机核心的丝杆、轴承,正常工况下用三年就出明显间隙,调精度得年年修,进口机同款能用八年,这就是现状。
买的人只看当下报价,很少有人跟你说寿命的事。
还有个行业不愿公开的难题,就是标准滞后太严重。
现在改性材料、可降解材料满天飞,但是现行的注塑成型工艺标准还是十年前更久之前编的,根本找不到对应新材料的规范。
去年我认识一个做可降解餐盒的老板,按老的聚丙烯标准做,客户说降解率达不到要求,两边扯了大半年,打官司都没个统一的依据,最后只能自己认亏。
还有说绿色制造,可降解料注塑的废品,根本没法二次回炉,降解反应已经开始了,加10%回料强度掉三成,只能拉去填埋,这点也没人吹绿色的时候提。
我今早擦机器的时候还在想,干了20年注塑,最有用的一句话还是我师傅当年教我的土话:注塑调机三分看参数,七分摸料性。
机器是死的,料是活的,今天车间湿度高两度,电网电压波动半伏,换了一批料的熔指差两个点,出来的活都不一样。
你光盯着参数表不肯动手试,永远做不出好活。
你们有没有遇见过那种参数全对,就是出不合格活的邪门事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑成型:车间干了20年才摸透的那些门道
文章链接:https://www.yxqcspc.com/17821/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
